
Wissen · Optik und Linsenformen
Was ist Ultrapräzisions-Diamantdrehen?
Beim Diamantdrehen mit einschneidigem Werkzeug, englisch SPDT (single point diamond turning), werden optische Flächen direkt auf einer Ultrapräzisions-Drehmaschine bearbeitet, mit monokristallinem Diamant als Schneidwerkzeug. Die Fläche kommt als fertige Linse, fertiger Spiegel oder fertige Form von der Maschine, meist ohne Polierschritt. Dieser Ratgeber erklärt, wie das Verfahren funktioniert, was es bearbeiten kann und was nicht und was das Diamantwerkzeug leisten muss.
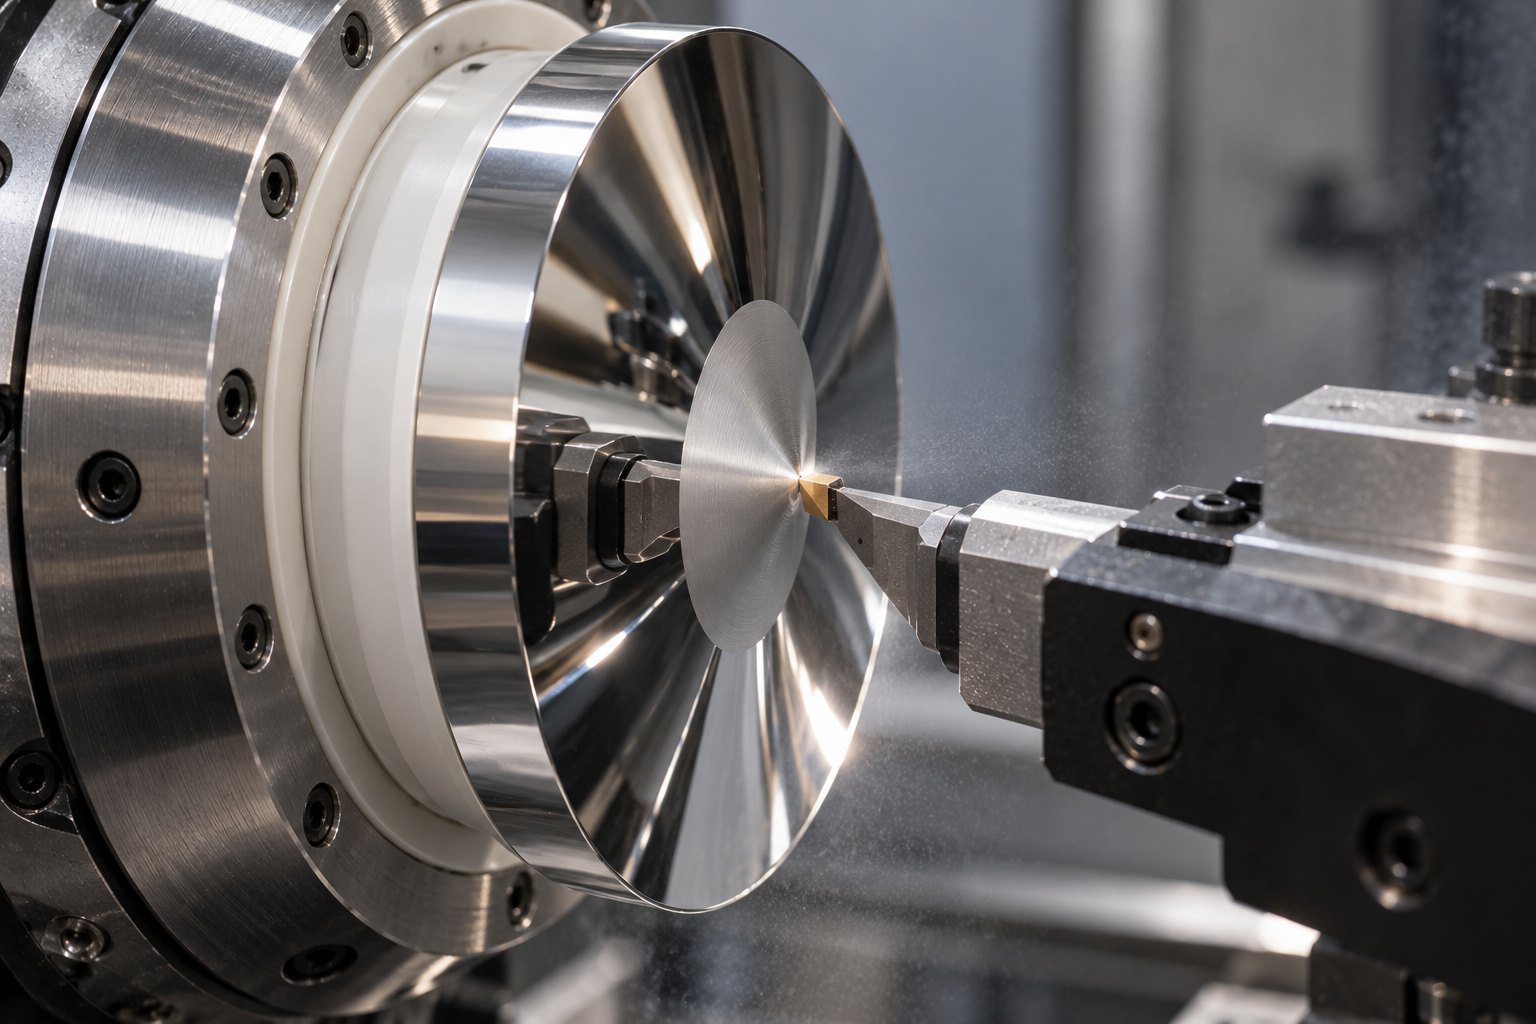
Wie Diamantdrehen funktioniert
Diamantdrehen ist Drehen wie auf jeder Drehmaschine: Das Werkstück dreht sich, und ein Werkzeug mit einer einzigen Schneide fährt darüber und hebt einen feinen Span ab. Drei Dinge unterscheiden es vom gewöhnlichen Drehen.
- Die Maschine. Eine Ultrapräzisions-Drehmaschine hat eine luftgelagerte Spindel, hydrostatisch gelagerte Schlitten und ein schwingungsisoliertes Fundament. Sie positioniert das Werkzeug auf Nanometer genau und arbeitet in einem temperierten Raum.
- Das Werkzeug. Die Schneide ist ein monokristalliner Diamant, so scharf und glatt poliert, dass sie selbst unter dem Mikroskop nahezu perfekt aussieht.
- Der Schnitt. Der Schlichtschnitt trägt nur wenige Mikrometer ab, mit sehr langsamem Vorschub. Die Schneide bildet sich Umdrehung für Umdrehung im Werkstück ab.
Das Ergebnis ist eine Fläche mit wenigen Nanometern Rauheit und einer Formgenauigkeit im Bruchteil eines Mikrometers. Sie reflektiert oder transmittiert Licht direkt so, wie sie von der Maschine kommt.
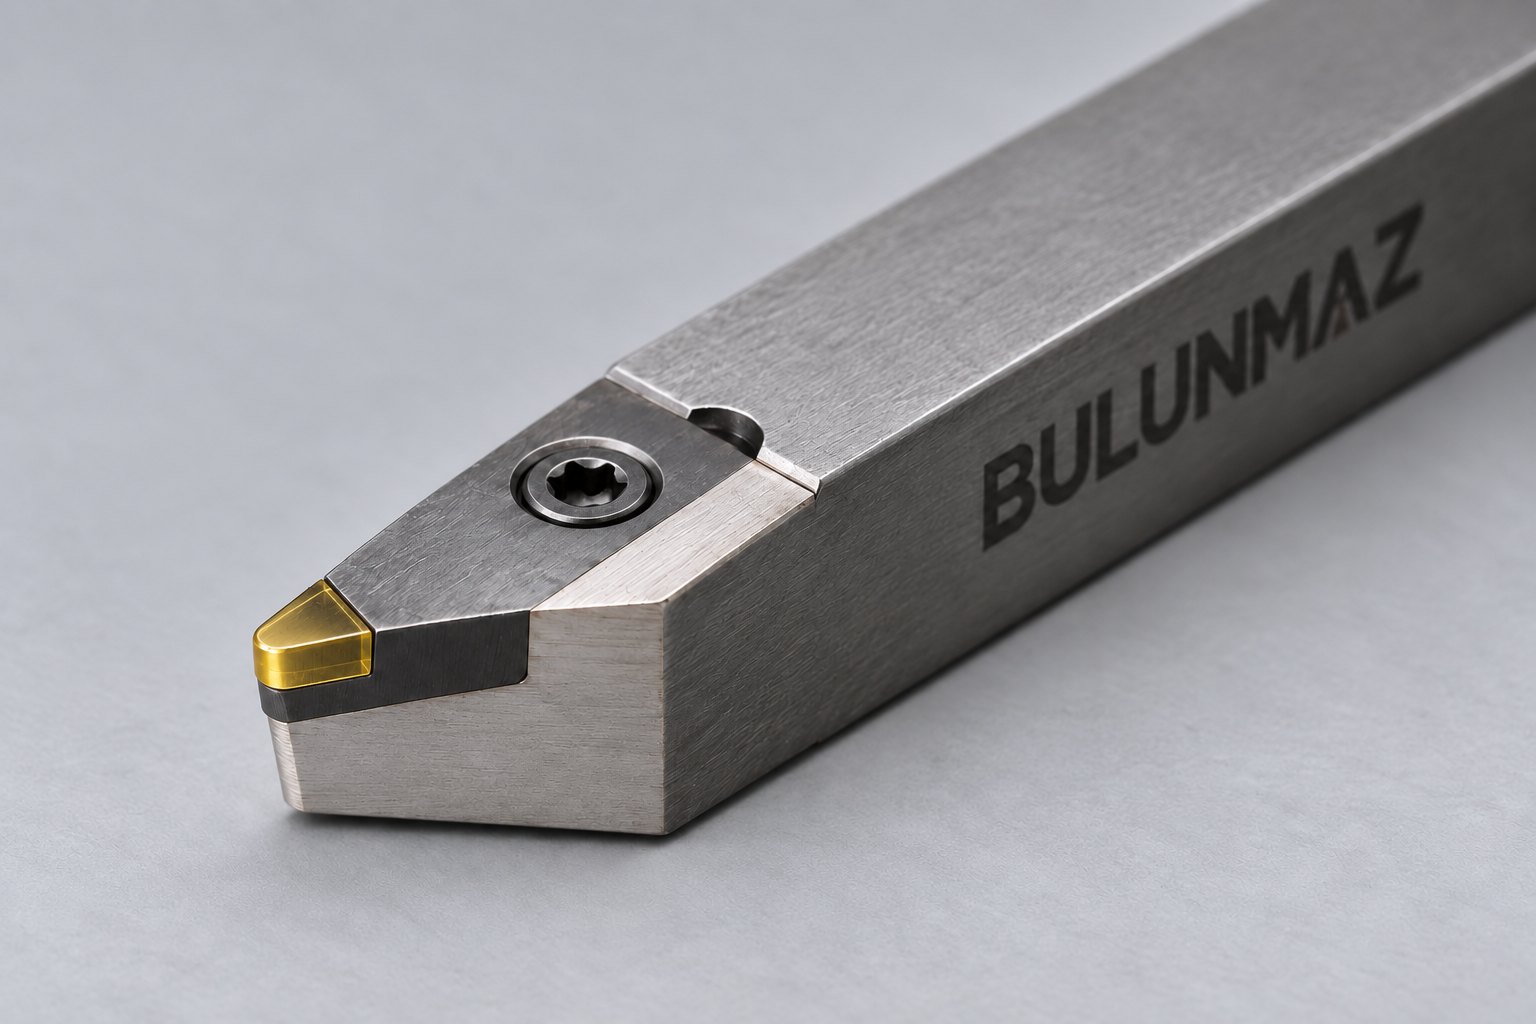
Warum das Werkzeug ein monokristalliner Diamant ist
Eine optische Fläche kann nicht besser sein als die Schneide, die sie erzeugt hat. Ein monokristalliner Diamant ist ein durchgehender Kristall ohne Körner und Binder; seine Schneide lässt sich deshalb schärfer und glatter polieren als die jedes anderen Schneidstoffs. Er ist zudem der härteste bekannte Werkstoff und leitet Wärme schnell ab, sodass die Schneide über einen langen Schnitt ihre Form behält.
Werkzeuge aus Diamantkörnern wie PKD sind zäher, doch ihre Schneide ist durch die Korngröße begrenzt und kann keine optische Oberfläche schneiden. Diamantdrehwerkzeuge werden aus Naturdiamant oder aus synthetischem Einkristall, MKD, gefertigt. Den Unterschied erklärt unser Ratgeber Naturdiamant, MKD und PKD.
Welche Werkstoffe sich diamantdrehen lassen
| Werkstoffgruppe | Beispiele | Typische Teile |
|---|---|---|
| Nichteisenmetalle | Aluminiumlegierungen, Kupfer, Messing | Spiegel, Laseroptiken, Reflektoren |
| Nickelschichten | Chemisch Nickel auf Stahl oder Aluminium | Formeinsätze für Kunststofflinsen |
| Optische Kunststoffe | Acryl (PMMA), Polycarbonat und andere Linsenkunststoffe | Linsen, Prototypen, Kontaktlinsen und Intraokularlinsen |
| Infrarotkristalle | Germanium, Silizium, Zinkselenid, Zinksulfid, Calciumfluorid | Linsen und Fenster für Wärmebildkameras |
Was sich nicht diamantdrehen lässt:
- Stahl und andere Eisenmetalle. Bei Schnitttemperatur reagiert der Kohlenstoff des Diamanten mit Eisen, und die Schneide verschleißt nach sehr kurzem Schnitt. Deshalb werden Formeinsätze aus Stahl zuerst chemisch vernickelt: Gedreht wird die Nickelschicht, nicht der Stahl.
- Glas. Optisches Glas ist für das Drehen in der Praxis zu spröde. Glaslinsen werden geschliffen und poliert oder blankgepresst.
- Sehr abrasive Werkstoffe, die die Schneide zu schnell verschleißen, als dass sie eine optische Form halten könnte.
Spröde Kristalle wie Germanium und Silizium lassen sich drehen, aber nur mit sehr kleinen Zustellungen und einem Werkzeug mit negativem Spanwinkel. Unter diesen Bedingungen löst sich der Werkstoff wie bei einem Metall als feiner Span, ohne zu reißen.
Wofür Diamantdrehen eingesetzt wird
- Infrarotoptik. Linsen aus Germanium, Silizium und Zinkselenid für Wärmebildkameras und Sensoren.
- Metallspiegel. Plane, sphärische und außeraxiale Spiegel aus Aluminium und Kupfer für Laser, Scanner und Teleskope.
- Formeinsätze. Die vernickelten Einsätze, die Kunststofflinsen für Smartphone-Kameras, Scheinwerfer und Head-up-Displays ihre Form geben.
- Asphärische, Freiform- und diffraktive Flächen. Formen, die langsam und teuer zu polieren sind, für eine Drehmaschine aber nur eine Werkzeugbahn.
- Fresnel-Linsen und feine Nuten, geschnitten mit einem spitzen V-Werkzeug.
- Kontaktlinsen und Intraokularlinsen, auf kleinen Diamantdrehmaschinen aus Kunststoffrohlingen gedreht.
Drehen, Schlagzahnfräsen und Werkzeugservo
- Drehen. Das Werkstück dreht sich, das Werkzeug fährt. Der Standard für runde, rotationssymmetrische Optiken.
- Schlagzahnfräsen (Fly-Cutting). Das Diamantwerkzeug dreht sich auf einem Arm oder Kopf mit großem Durchmesser, und das Werkstück fährt darunter vorbei. Eingesetzt für Planspiegel und lange gerade Nuten.
- Langsamer oder schneller Werkzeugservo. Das Werkzeug fährt bei jeder Spindelumdrehung vor und zurück; so kann die Drehmaschine auch nicht runde, nicht symmetrische Flächen schneiden, etwa Freiformoptiken und Linsenarrays.
Was die Schneide leisten muss
Weil sich die Schneide im Werkstück abbildet, wird ein Diamantdrehwerkzeug genauer spezifiziert als ein gewöhnliches Drehwerkzeug.
- Schneidenradius. Der Radius der Spitze, von wenigen Hundertstelmillimetern bis zu mehreren Millimetern. Ein größerer Radius ergibt bei gleichem Vorschub eine glattere Fläche; ein kleinerer erreicht steile Formen und kleine Details.
- Spanwinkel. Meist 0° für Metalle und Kunststoffe und negativ, oft um −25°, für Germanium, Silizium und andere spröde Kristalle.
- Freiwinkel. Der Freiraum unter der Schneide. Er muss groß genug sein, damit das Werkzeug den steilsten Teil der Fläche passieren kann.
- Welligkeit. Die Abweichung der runden Schneide von einem idealen Kreis. Dieser Fehler prägt sich in die Fläche ein; optische Werkzeuge werden deshalb mit kontrollierter Welligkeit gefertigt, von etwa einem Mikrometer bis zu wenigen zehn Nanometern.
- Spitzenwinkel, bei V-Werkzeugen für Nuten und Fresnel-Strukturen.
Diamantdrehen oder Schleifen und Polieren?
Klassische Optiken werden geschliffen und dann poliert: Das funktioniert auf Glas und ergibt die glattesten Flächen überhaupt. Diamantdrehen ist bei kleinen und mittleren Stückzahlen schneller, fertigt Asphären und Freiformen so leicht wie Kugeln und funktioniert auf Metallen, Kunststoffen und Kristallen, die schwer zu polieren sind.
Seine Schwäche sind die Drehriefen: ein Muster sehr feiner, regelmäßiger Rillen aus dem Vorschub des Werkzeugs. Für Infrarotoptik spielt das keine Rolle. Für die anspruchsvollsten Anwendungen im sichtbaren Licht werden die Teile nach dem Drehen manchmal leicht poliert.
Wenn das Werkzeug verschlissen ist
Eine verschlissene Schneide zeigt sich zuerst am Werkstück: Die Fläche wird trüb, feine Linien erscheinen, oder die gemessene Form läuft weg. Ein Werkzeug aus monokristallinem Diamant wird deshalb nicht weggeworfen. Die Schneide wird auf ihren ursprünglichen Radius und ihre ursprüngliche Welligkeit nachgeläppt, und das Werkzeug lässt sich mehrmals nachschleifen.
Werkzeuge für das Diamantdrehen
Bulunmaz fertigt Radiuswerkzeuge, V-Werkzeuge, Schlagzahnwerkzeuge und Werkzeuge mit negativem Spanwinkel aus Naturdiamant und MKD, mit Radius und Winkeln nach Ihrer Zeichnung. Sehen Sie unsere Diamantdrehwerkzeuge für Optik und Linsenformen an, oder senden Sie uns Ihren Werkstoff und Ihre Zeichnung.
Wir bieten kein Diamantdrehen als Dienstleistung an.
Häufige Fragen
- Was bedeutet SPDT?
- Single point diamond turning, also Diamantdrehen mit einschneidigem Werkzeug. „Einschneidig“ heißt, dass das Werkzeug wie jedes Drehwerkzeug eine einzige Schneide hat. „Diamant“ heißt, dass diese Schneide ein monokristalliner Diamant ist.
- Welche Oberfläche erreicht das Diamantdrehen?
- Auf geeigneten Werkstoffen Rauheiten von wenigen Nanometern und eine Formgenauigkeit im Bruchteil eines Mikrometers. Das genaue Ergebnis hängt von Werkstoff, Maschine, Werkzeug und Schnittbedingungen ab.
- Welche Werkstoffe lassen sich diamantdrehen?
- Nichteisenmetalle wie Aluminium, Kupfer und Messing, chemisch Nickel, optische Kunststoffe wie Acryl und Polycarbonat sowie Infrarotkristalle wie Germanium, Silizium und Zinkselenid.
- Warum kann man Stahl nicht diamantdrehen?
- Bei Schnitttemperatur reagiert der Kohlenstoff des Diamanten mit Eisen, und die Schneide verschleißt nach sehr kurzem Schnitt. Formeinsätze aus Stahl werden deshalb chemisch vernickelt, und gedreht wird diese Nickelschicht.
- Müssen diamantgedrehte Teile poliert werden?
- Meist nicht. Bei den anspruchsvollsten Optiken für sichtbares Licht werden die feinen Drehriefen manchmal anschließend leicht wegpoliert.
- Lässt sich ein Diamantdrehwerkzeug nachschleifen?
- Ja. Die verschlissene Schneide wird in ihre ursprüngliche Form nachgeläppt, und ein Werkzeug lässt sich mehrmals nachschleifen.
Sie betreiben eine Maschine und suchen das passende Werkzeug? Senden Sie uns den Werkstoff, eine Zeichnung oder ein Foto und die gewünschte Oberfläche.
Angebot anfordernAngebot anfordern
Erzählen Sie uns von Ihrem Teil
Senden Sie uns den Werkstoff, eine Zeichnung oder ein Foto und die gewünschte Oberfläche. Wir schlagen Ihnen das passende Werkzeug vor und senden Ihnen ein Angebot.
- E-Mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62