
技術情報
天然ダイヤモンドか、MCDか:切削工具用の単結晶ダイヤモンドの選び方
当社の精密仕上げ用工具は、すべて刃先に単結晶ダイヤモンドを使っています。天然ダイヤモンド、または高温高圧で育成したMCDです。CVDダイヤモンドもご相談ください。このページでは、天然ダイヤモンドとMCDの違い、PCD(多結晶ダイヤモンド)との比較、そして材料・仕上げ面・生産量に応じた選び方を解説します。
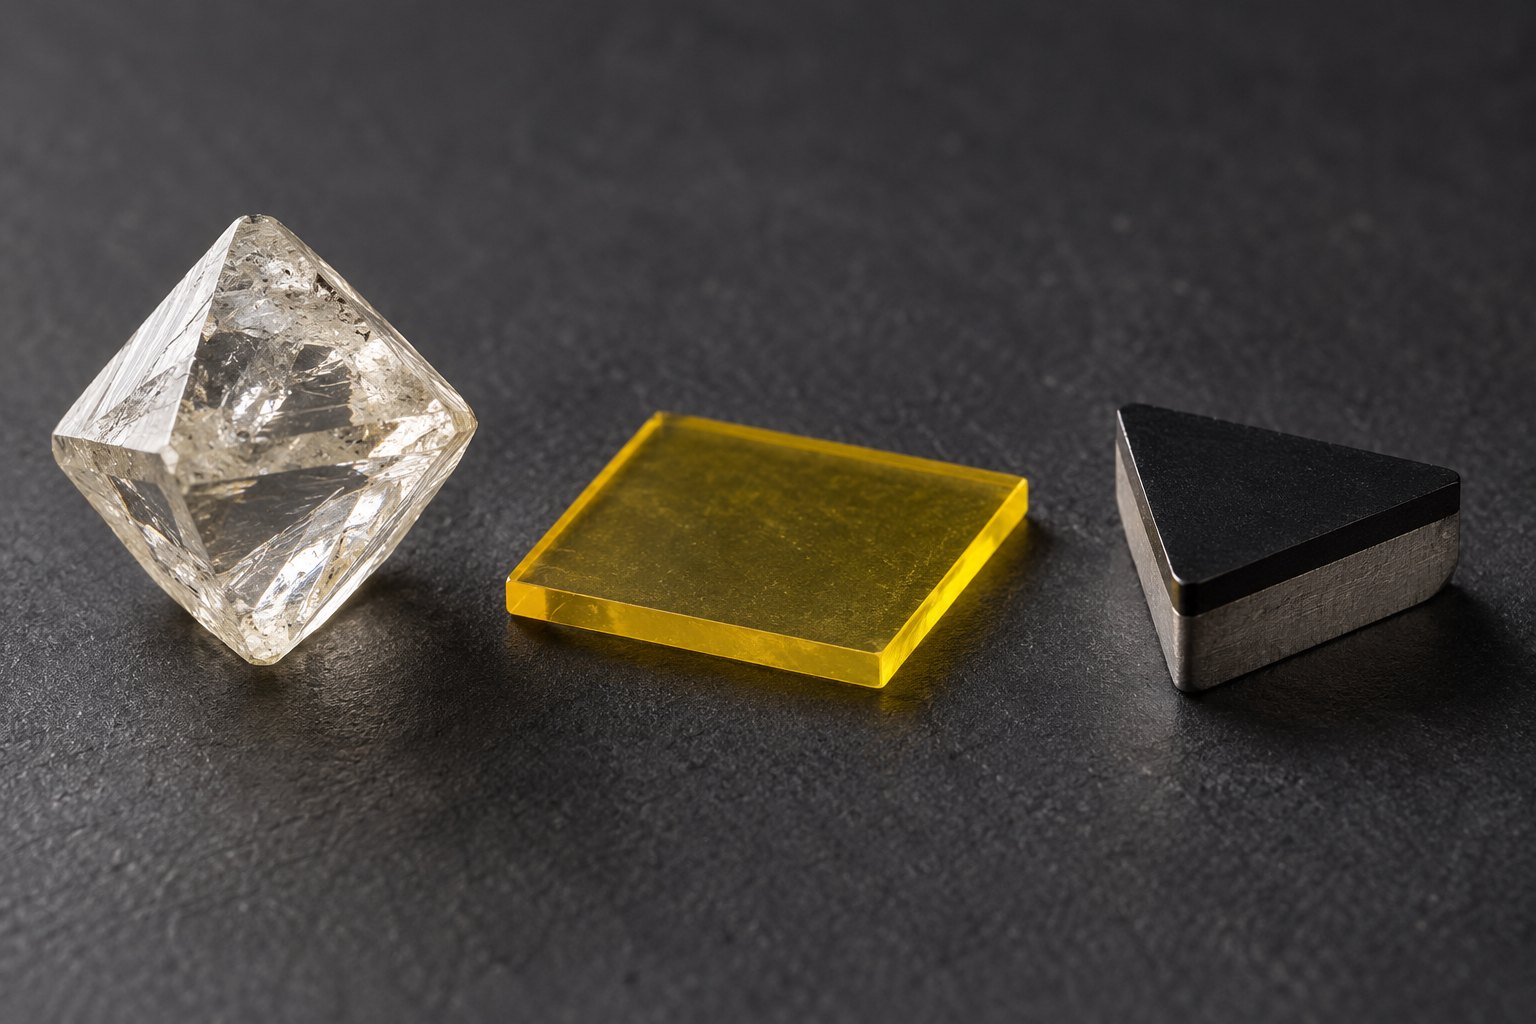
単結晶ダイヤモンドで鏡面が削れる理由
単結晶ダイヤモンドはひとつながりの結晶格子で、粒界もバインダーもありません。そのため、粒子でできたどの工具よりも、刃先をはるかに鋭く滑らかに研磨できます。刃先の形はそのまま加工面に写るので、欠けのない刃先は研磨工程なしで、機械から降ろしたまま鏡面を残します。
ダイヤモンドは既知の物質の中で最も硬く、どの金属よりも速く熱を逃がします。高い切削速度でも刃先は鋭く冷たいまま保たれ、通常の工具ではむしれてしまう柔らかく粘い金属でもきれいに削れます。これが、アルミ、真鍮、銅、貴金属、光学樹脂の鏡面仕上げで単結晶工具が標準になっている理由です。
天然ダイヤモンドとMCD
天然ダイヤモンドもMCDも単結晶なので、どちらも鏡面を削れます。違いは、製法、品質の安定性、そして価格です。
天然ダイヤモンド(ND)
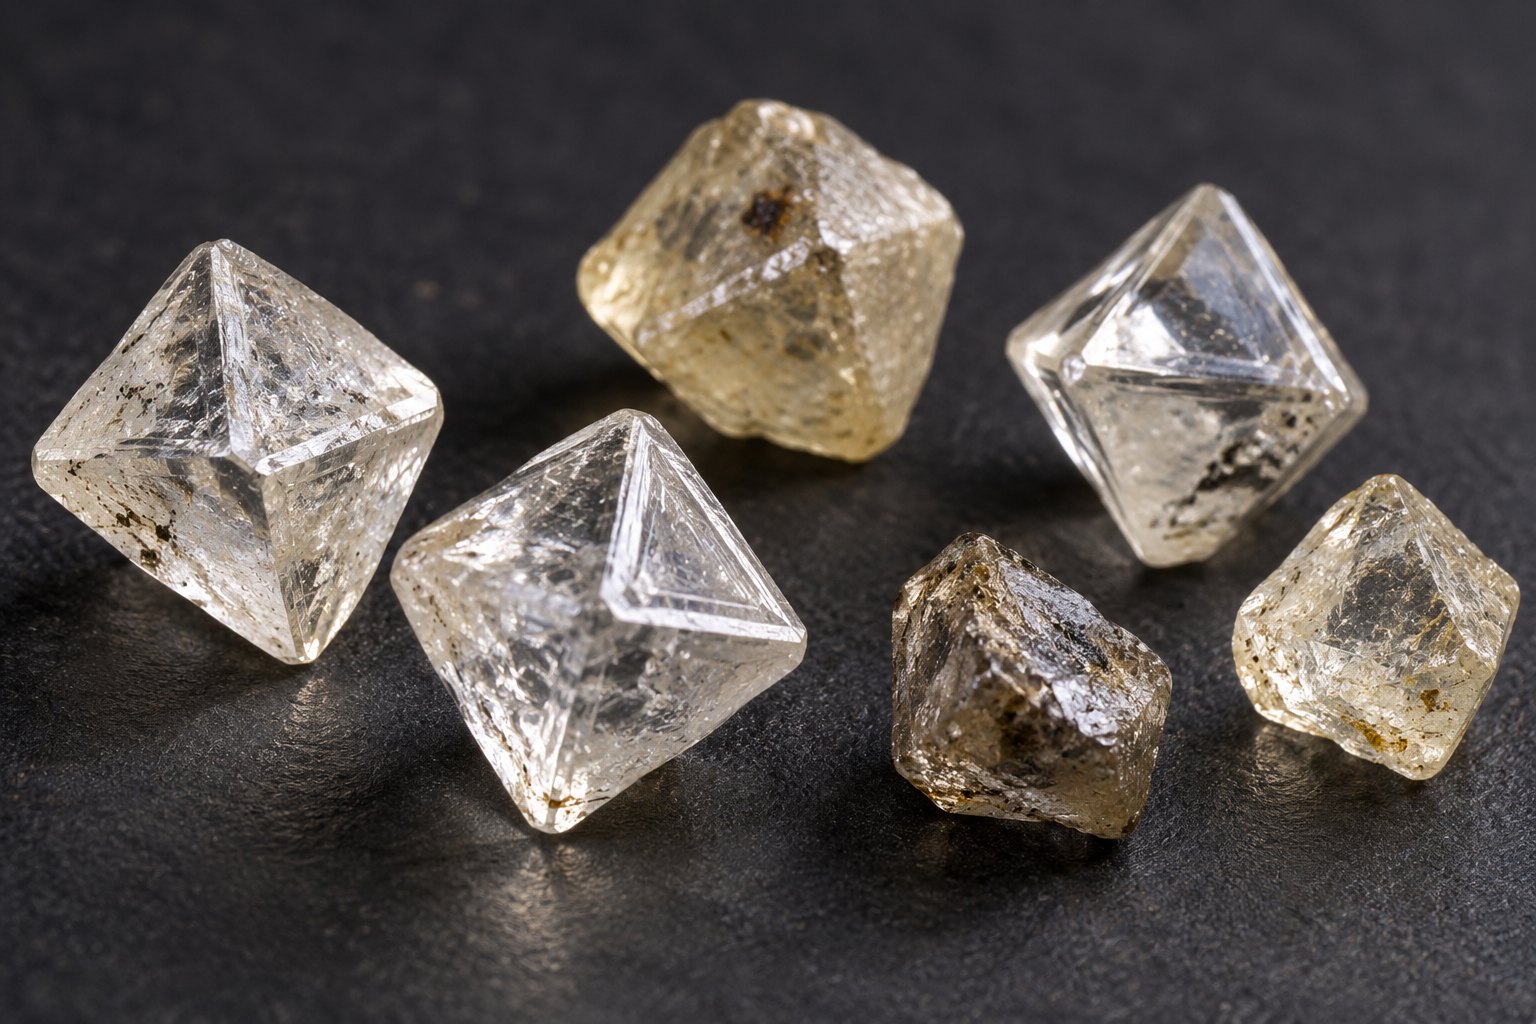
天然ダイヤモンドは地球の深部で生まれました。切削工具用には、原石を透明度、内部ひずみ、形状で一つずつ選別し、方位を合わせて工具の刃先に研磨します。天然ダイヤモンドの多くは窒素を集合した形で含み(Ia型)、まったく同じ石は二つとありません。
- 長所:よく選ばれた石は、非常に細かく耐久性のある刃先になります。最高レベルの光学仕上げや装飾仕上げで昔から使われてきた選択肢です。
- 短所:価格が高く、石の大きさに限りがあり、石ごとに性質が異なるため、慎重な選別が重要です。
- 主な用途:超精密光学部品、コンタクトレンズ、時計・ジュエリーの仕上げ、小さなRのバイトやVバイト。
MCD:高温高圧合成の単結晶ダイヤモンド
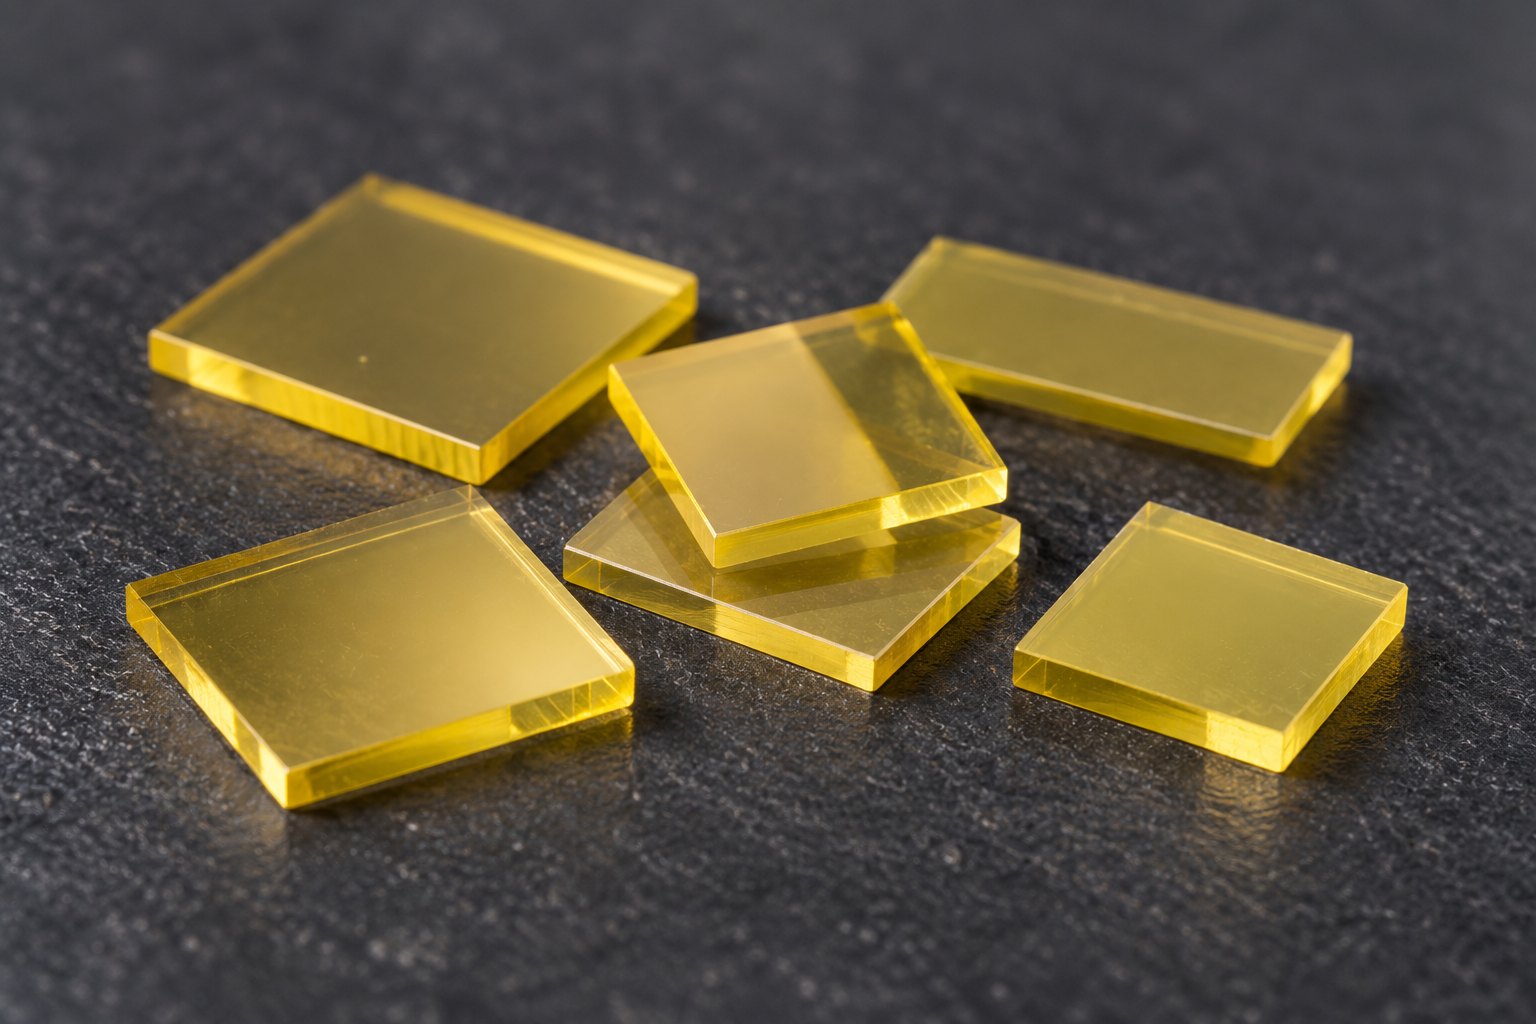
MCD(単結晶ダイヤモンド、monocrystalline diamond)は、地球深部の条件を再現したプレス装置で育成されます。1,300〜1,600 °C、約 6 GPa(大気圧のおよそ6万倍)で、炭素を溶融した鉄、ニッケル、コバルトに溶かし、数日から数週間かけて種結晶の上に結晶化させます。結晶全体に単独の原子として散らばった窒素が、MCDの黄色の理由です(Ib型)。
- 長所:プレートごとの品質が安定しており、工具寿命が予測しやすく、形の揃ったプレートで刃形を再現しやすいこと。通常は厳選した天然石より安価です。
- 短所:他の単結晶と同様、衝撃や振動で欠けることがあります。
- 主な用途:アルミ、真鍮、銅の鏡面旋削・フライス加工、面取り工具や彫刻工具、アクリル・ポリカーボネートの端面、量産の仕上げ加工のほとんど。
CVDダイヤモンド(ご相談ください)
CVDダイヤモンドは、真空チャンバー内でガスから育成されます。単結晶CVDはMCDとほぼ同じように鏡面を削ることができ、ご要望に応じてCVD工具も供給します。
単結晶ダイヤモンドと多結晶ダイヤモンド(PCD)
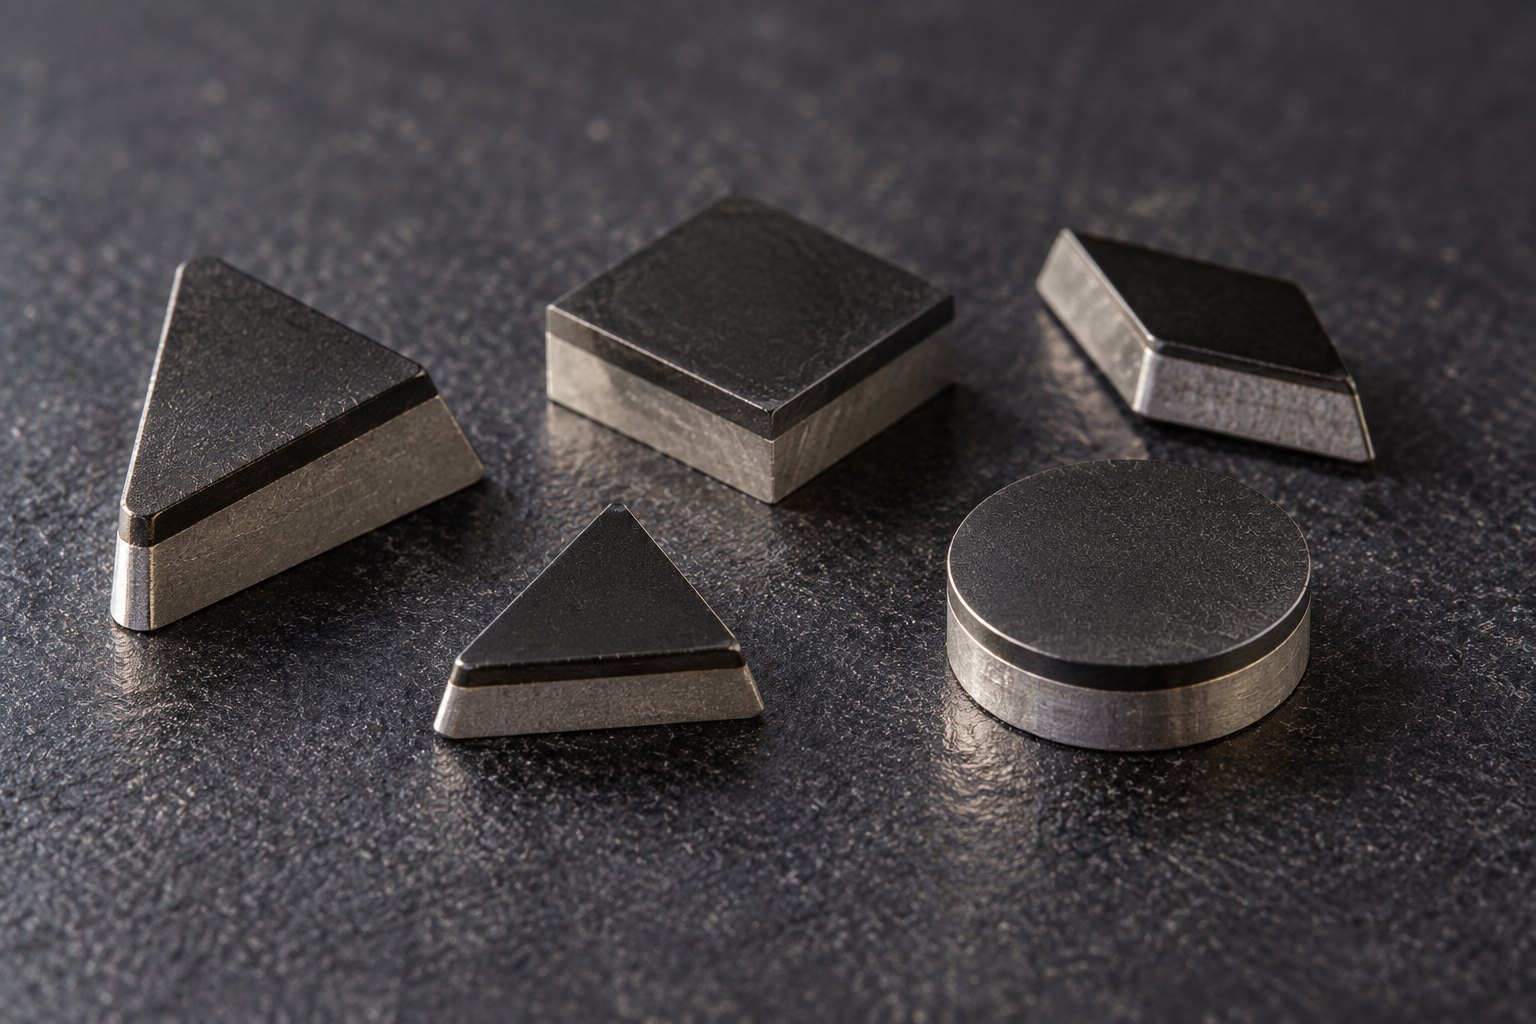
PCD(多結晶ダイヤモンド)は、多数の小さなダイヤモンド粒子を、通常はコバルトの金属バインダーで超硬台金の上に焼結したものです。粒子の向きがばらばらなので、PCDは靭性が高く欠けにくい材料です。そのため、荒加工や、高シリコンアルミや繊維複合材のような摩耗性の高い材料に適しています。ただし、粒子でできた刃先は単結晶ほど鋭く研磨できないため、PCDでは光学レベルの鏡面は削れません。
この二つは組み合わせて使われることがよくあります。PCDで材料の大部分を除去し、最後に単結晶工具で鏡面を切削します。真鍮のバルブボールがその例で、PCDチップで荒加工し、ダイヤモンドの仕上げバイトで最後の光沢を出します。Bulunmaz Tools は単結晶による仕上げ加工を専門としています。
比較表
| 天然(ND) | MCD(高温高圧合成) | PCD(比較用) | |
|---|---|---|---|
| 構造 | 単結晶 | 単結晶 | 多数の粒子とコバルトバインダー |
| 製法 | 採掘し、一つずつ選別 | 高温高圧で育成 | ダイヤモンド粉末を超硬上に焼結 |
| 一般的な色 | 無色〜黄色・褐色がかった色 | 黄色 | 黒またはダークグレー |
| 刃先の鋭さ | ナノメートル領域 | ナノメートル領域 | 粒子径で決まる(マイクロメートル領域) |
| 切削による鏡面 | 可能 | 可能 | 不可 |
| 品質の安定性 | 石により異なる | 非常に安定 | 非常に安定 |
| 耐欠損性 | 低い | 低い | 高い |
| 最適な用途 | 最高レベルの光学・装飾仕上げ | 量産の鏡面仕上げ | 荒加工と摩耗性の高い材料 |
用途別のダイヤモンドの選び方
以下は目安です。最終的な選択は、部品、機械、生産量によって決まります。
| 用途 | 通常の第一候補 | 併用されるもの |
|---|---|---|
| 時計のケース、文字盤、ベゼル | 天然またはMCD | 荒加工にPCD |
| ジュエリーのダイヤカット模様 | 天然またはMCD | 梨地の背景にPCD |
| 真鍮のバルブボールとガス栓テーパー部 | 天然またはMCD | 荒加工にPCD |
| アルミ銘板とロゴ | 天然 | MCD |
| 電子機器筐体の鏡面面取り | MCD | 天然 |
| コンタクトレンズと眼内レンズ | 天然またはMCD | CVD |
| 光学金型と赤外光学部品 | 天然 | MCDまたはCVD |
| アクリル・ポリカーボネートの端面 | MCDまたは天然 | 前加工にPCD |
| 導光板と光学フィルム | MCD | 天然またはCVD |
刃先の品質を決めるもの
同じ形の工具でも、性能は大きく違うことがあります。違いを生むのは次の4点です。
- 結晶方位:ダイヤモンドは結晶の方向によって硬さが異なります。工具メーカーは、刃先が最も摩耗しにくい方向で働くように一つずつ石の方位を合わせます。これが工具寿命を左右する大きな要因です。
- ノーズRと刃先角:R(例:R0.5 mm)やVの角度(例:60°)が、工具が部品に残す形を決めます。小さなRや鋭い角度ほど細かな形状を加工できますが、負荷には弱くなります。
- すくい角と逃げ角:正のすくい角は切れ味がよい反面、刃先が弱くなります。負のすくい角は強く、粘い合金に向いています。刃先下の逃げ面は円錐形(より鋭い)または円筒形(より剛性が高く、再ラッピング後もRを保ちやすい)にできます。
- 刃先のうねり(輪郭度):R刃先が真円からどれだけずれているかを表します。光学部品やレンズでは刃先の形がそのまま面に転写されるため、これらの工具はうねりを管理して製作します。一般的に 1 µm から 50 nm までです。
単結晶ダイヤモンドで削れるもの、削れないもの
適した材料:
- アルミとアルミ合金
- 銅、真鍮、青銅、ベリリウム銅
- 金、銀、プラチナ、パラジウム合金
- 金型の無電解ニッケル(ニッケルリン)めっき
- アクリル(PMMA)、ポリカーボネート、ナイロンなどの樹脂
- ゲルマニウム、シリコンなどの赤外結晶
適さない材料:
- 鋼、鋳鉄などの鉄系金属。切削温度でダイヤモンドの炭素が鉄と反応し、短い切削で刃先が鈍くなります。
- 高シリコンアルミや繊維複合材のような摩耗性の非常に高い材料。単結晶の刃先がすぐに摩耗するため、PCDのほうが適しています。
- 強い断続切削や衝撃。どの単結晶の刃先も欠けるおそれがあります。
よくある質問
- MCDとPCDの違いは何ですか?
- MCDはひとつながりのダイヤモンド結晶なので、鏡面を削れるほど鋭く刃先を研磨できます。PCDは多数のダイヤモンド粒子を金属バインダーで結合したものです。靭性が高く荒加工や摩耗性の高い材料に向きますが、光学レベルの仕上げ面には届きません。
- 天然ダイヤモンドはMCDより優れていますか?
- 一概には言えません。厳選した天然石は素晴らしい刃先になりますが、石ごとに性質が異なります。MCDは品質が安定しており、通常は経済的なため、量産の仕上げ加工では実用的な選択になることが多いです。
- SCDとは何ですか?
- SCDは単結晶ダイヤモンド(single crystal diamond)の略です。天然ダイヤモンド、MCD、CVD単結晶を含み、いずれも鏡面を削ることができる種類です。
- MCDはなぜ黄色いのですか?
- 育成中に窒素原子が結晶全体に取り込まれます。窒素が青い光を吸収するため、黄色く見えます。
- 単結晶ダイヤモンド工具は再研磨できますか?
- はい。摩耗した刃先は通常、何度か再ラッピング(再研磨)でき、新品のごく一部の費用で切れ味が戻ります。回数はダイヤモンドの大きさと摩耗の状態によります。
- ダイヤモンド工具で鋼は削れますか?
- 単結晶ダイヤモンドでは削れません。切削温度ではダイヤモンドの炭素が鉄と反応し、刃先が急速に摩耗します。鋼は超硬、CBN、セラミック工具で加工します。
- 単結晶工具でどこまでの面粗さが得られますか?
- アルミ、銅、真鍮、光学樹脂では、剛性の高い機械と適切な切削条件により 0.025 µm 未満の面粗さが可能で、まさに鏡面です。超精密ダイヤモンド切削ではさらにナノメートル領域まで到達します。
- 適切な工具はどう選べばよいですか?
- 被削材、必要な仕上げ面、使用機械から考えます。これらを、できれば図面とともにお送りください。ダイヤモンドの種類と刃形をご提案します。
どのダイヤモンドが合うかわからない場合は、被削材、図面、必要な仕上げ面をお送りください。ダイヤモンドの種類と刃形をご提案します。
工具を依頼するお見積り依頼
加工部品についてお聞かせください
被削材、図面または写真、必要な仕上げ面をお送りください。最適な工具をご提案し、お見積りをお送りします。
- メール: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62