
Guías · Válvulas y racores
Latón sin plomo: qué cambia para la herramienta de corte
Durante décadas, el latón para válvulas y racores contenía alrededor del 2 al 3,5 % de plomo, lo que lo hacía uno de los metales más fáciles de mecanizar. Las normas de agua potable en Europa y EE. UU. están eliminando ese plomo. Los latones bajos en plomo y sin plomo son más seguros, pero se comportan de otra manera en la máquina. Esta guía explica qué cambia para la herramienta de corte y cómo mantener un buen acabado.
Por qué desaparece el plomo
El plomo se añadía al latón por una sola razón: la maquinabilidad. El latón clásico de mecanizado, como el CuZn39Pb3 (CW614N, C36000 en EE. UU.), contiene alrededor del 2,5 al 3,5 % de plomo. El plomo queda en el metal como partículas diminutas y blandas que rompen la viruta y lubrican el corte. Eso convirtió al latón en el metal más fácil para tornear válvulas y racores de forma rápida y barata.
Pero el plomo en el agua potable es un riesgo para la salud, y las normas se han endurecido:
- EE. UU.: desde 2014, los productos de fontanería en contacto con el agua potable deben ser «lead-free», es decir, no más del 0,25 % de plomo en promedio ponderado de las superficies mojadas.
- Europa: la directiva de agua potable y las listas de materiales aprobados para el contacto con agua potable fijan límites al plomo del latón, y varios países ya exigen aleaciones bajas en plomo.
Como resultado, los fabricantes de válvulas, grifería y racores están pasando a nuevas aleaciones, y sus talleres de mecanizado tienen que adaptarse.
Las nuevas aleaciones
| Tipo de aleación | Ejemplos | Cómo se mecaniza |
|---|---|---|
| Latón clásico de mecanizado | CuZn39Pb3 (CW614N), C36000 | El más fácil: virutas cortas, poco desgaste |
| Latón al silicio | CuZn21Si3P (CW724R) | Más duro, más abrasivo, más desgaste; la viruta rompe razonablemente |
| Latón sin plomo | CuZn42 (CW510L), CuZn40 | Virutas largas y tenaces, más calor |
| Latón bajo en plomo resistente a la descincificación | CuZn38As (CW511L) | Virutas largas, necesita control de viruta |
Cada aleación es un compromiso. Algunas se parecen más al latón clásico al mecanizarse; otras son mejores en resistencia o corrosión. Compruebe cuál exige su cliente o su norma antes de elegir las herramientas.
Qué cambia en la máquina
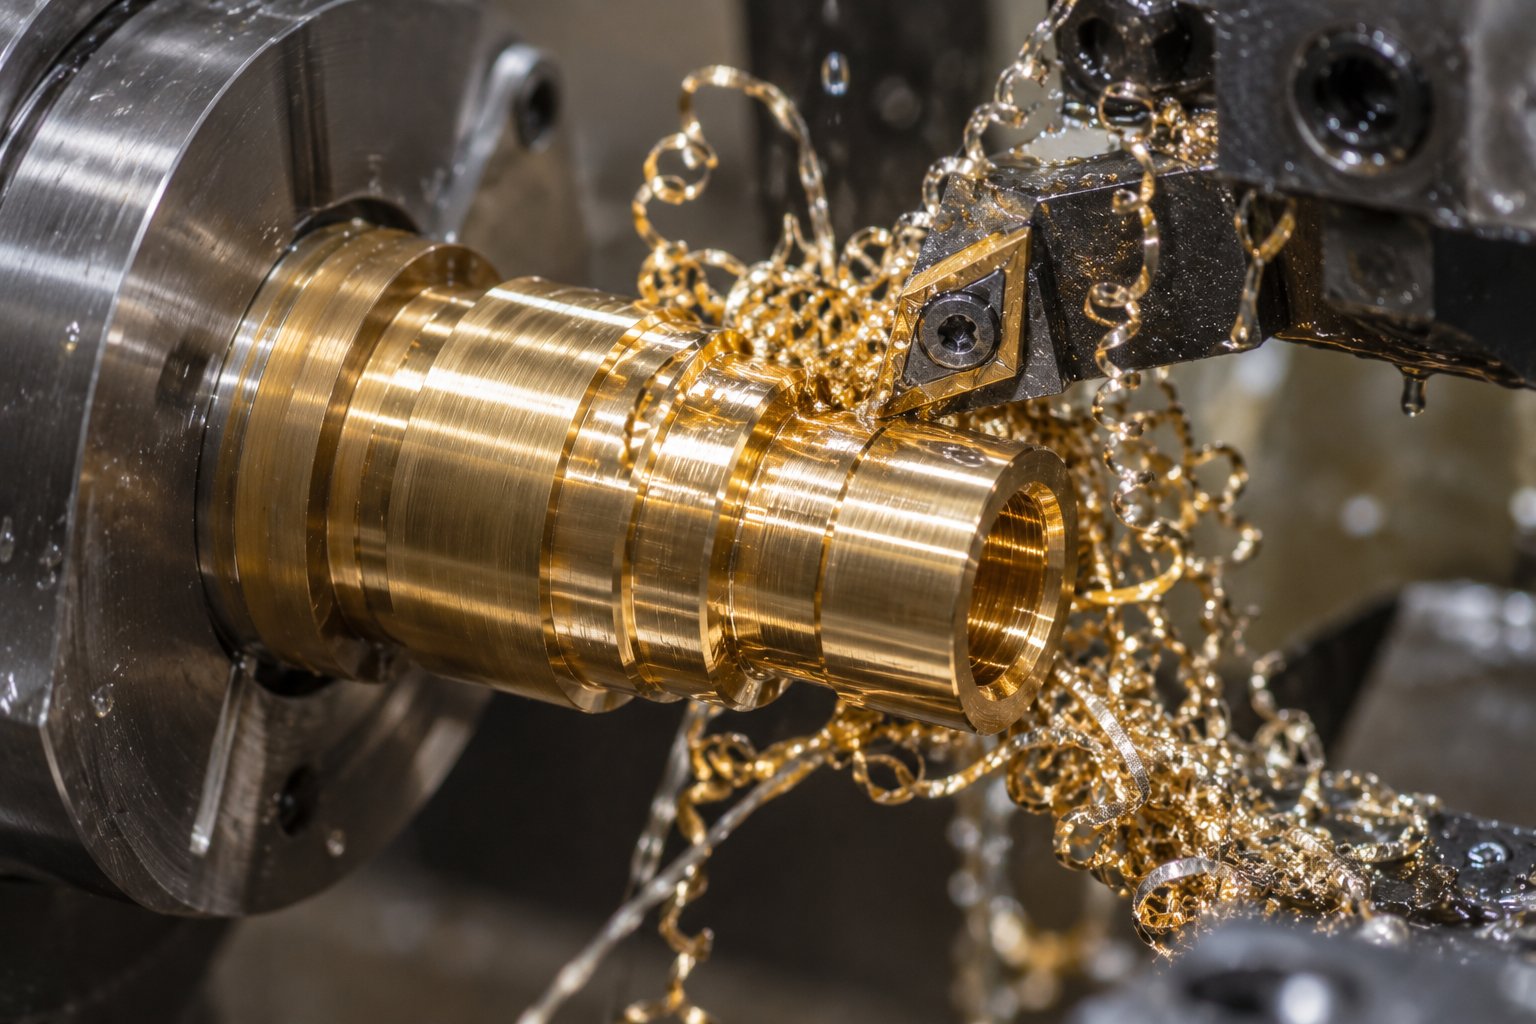
- Virutas más largas. Sin plomo, las virutas ya no se rompen solas en trozos pequeños. Se rizan, se enredan y se enrollan en la pieza y en la herramienta.
- Más fuerza y más calor. El metal resiste más el corte. Entra más calor en el filo y en la pieza.
- Desgaste más rápido. El latón al silicio en particular contiene partículas duras que desgastan el filo como un abrasivo fino.
- Acabado más difícil. Las virutas largas rayan las superficies brillantes, y un filo desgastado arranca el metal en lugar de cortarlo limpio. Piezas que salían brillantes de la máquina con latón clásico pueden necesitar ahora pulido.
Qué cambiar en la herramienta
- Usar geometrías formadoras de viruta en el desbaste. Plaquitas de metal duro con rompevirutas para materiales de viruta larga mantienen la viruta corta.
- Ajustar avance y profundidad de pasada para que la viruta tenga el espesor suficiente para romper. Los cortes muy ligeros en latón sin plomo suelen dar las virutas más largas.
- Aumentar la presión y el caudal de refrigerante para enfriar el filo y arrastrar las virutas lejos de la pieza.
- Mantener los filos afilados. Un filo desgastado en latón sin plomo embadurna y arranca. Cambie o reafile las herramientas antes de lo que lo hacía con latón clásico.
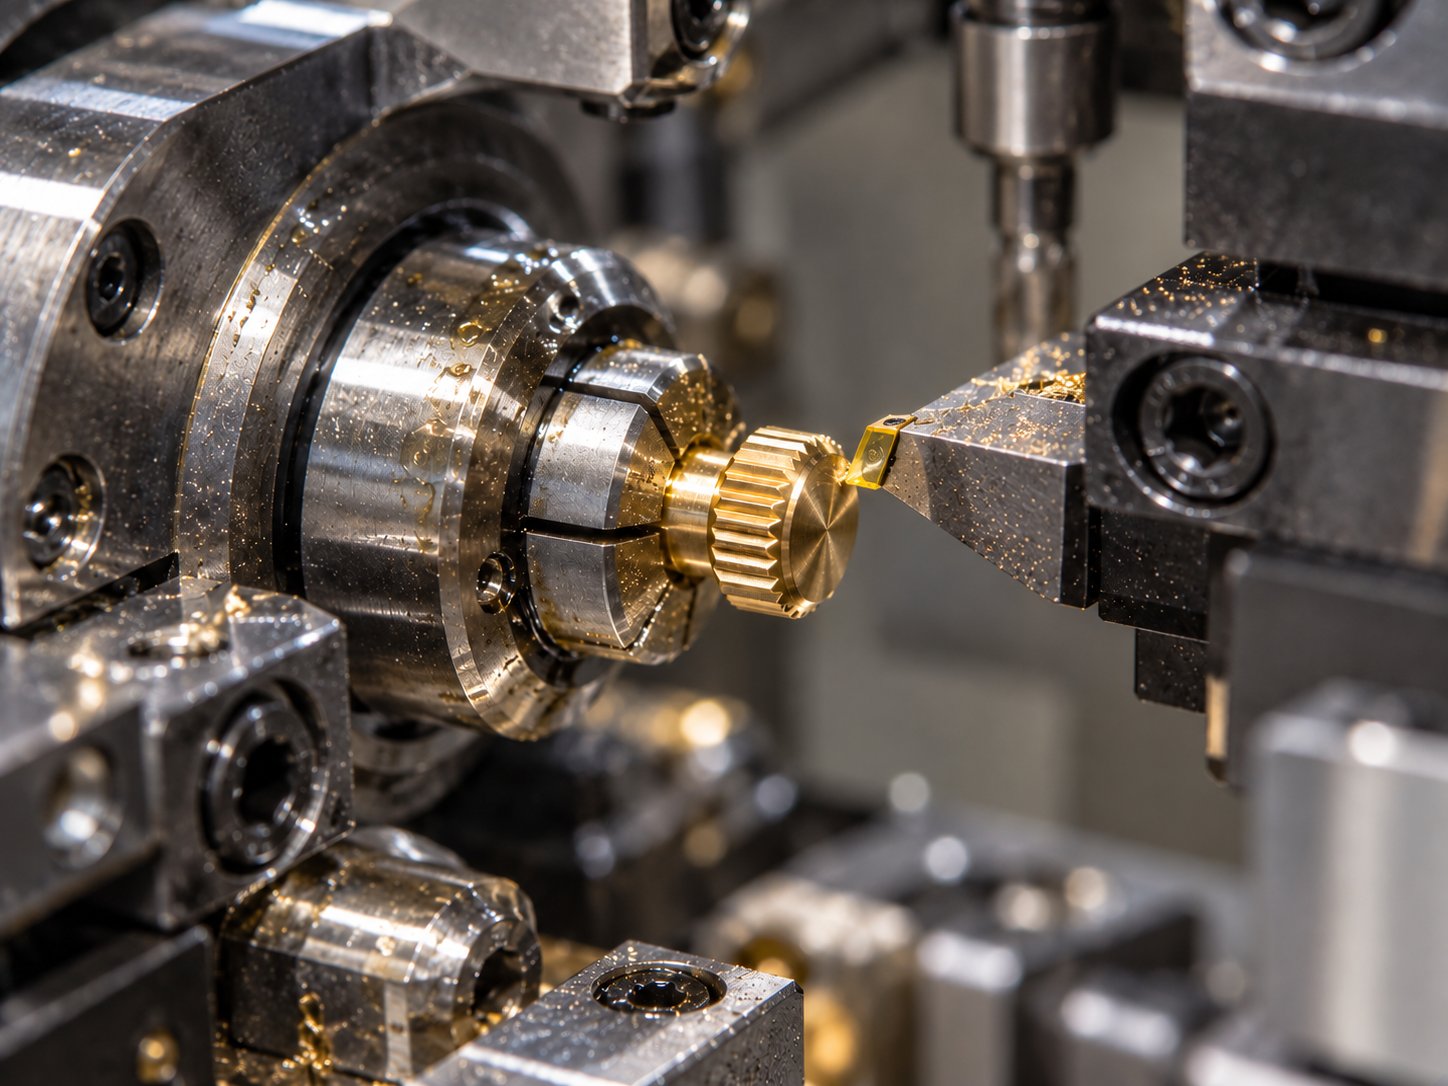
- Acabar con una herramienta de diamante monocristalino donde la superficie se vea o vaya a recubrirse. Su filo muy afilado corta limpio el metal más tenaz en una pasada final ligera, y da la misma superficie espejo que en latón clásico.
Dónde ayuda más una herramienta de diamante
Para desbaste, taladrado y roscado, el metal duro sigue siendo la opción correcta en cualquier latón. La herramienta de diamante monocristalino es para la última pasada en las superficies que importan: esferas de válvulas, cuerpos de grifo antes del cromado, racores decorativos y piezas visibles. En latón bajo en plomo, el filo del diamante es una ventaja aún mayor que en latón clásico, porque un filo menos afilado arranca estas aleaciones más tenaces. Y como el diamante resiste las partículas abrasivas del latón al silicio, el filo mantiene su acabado en lotes largos.
Para más detalles sobre la pasada de acabado, vea nuestra guía de mecanizado de latón con acabado espejo.
Qué hace Bulunmaz
Bulunmaz fabrica herramientas de acabado de diamante monocristalino para latón, en diamante natural y MCD: herramientas de acabado de esferas para máquinas de esferas de válvulas, herramientas de torneado, plaquitas y herramientas de forma, estándar o según plano, y las reafila. Indíquenos su aleación y su máquina y le propondremos una herramienta de acabado. Vea nuestras herramientas de diamante para válvulas y racores.
Preguntas frecuentes
- ¿Qué es el latón sin plomo?
- Un latón con muy poco plomo o ninguno. En EE. UU., las piezas en contacto con el agua potable no deben superar el 0,25 % de plomo en promedio ponderado de las superficies mojadas. En Europa, la directiva de agua potable y las listas de materiales aprobados limitan el plomo del latón para estas piezas. Aleaciones habituales son el latón al silicio CuZn21Si3P (CW724R) y latones sin plomo como el CuZn42.
- ¿Por qué el latón sin plomo es más difícil de mecanizar?
- El plomo actúa como rompevirutas y lubricante incorporado. Sin él, las virutas son más largas y tenaces, aumentan las fuerzas de corte y el calor, y la herramienta se desgasta más rápido. El latón al silicio contiene además partículas duras, más abrasivas para el filo.
- ¿Pueden las herramientas de diamante cortar latón sin plomo?
- Sí. Las herramientas de diamante monocristalino, natural o MCD, cortan bien el latón bajo en plomo y sin plomo en la pasada de acabado, y dan la misma superficie brillante que en el latón clásico. El desbaste se sigue haciendo con metal duro.
- ¿Cómo controlo las virutas largas en latón sin plomo?
- Use geometrías con rompevirutas o ranuras formadoras de viruta, ajuste avance y profundidad para que la viruta rompa, use presión de refrigerante suficiente para evacuarla y evite pasadas de acabado largas que dejen enrollarse la viruta en la pieza.
- ¿Necesito herramientas nuevas al pasar a latón bajo en plomo?
- A menudo sí, al menos para las operaciones más exigentes. Geometrías que funcionaban en latón de mecanizado pueden dar virutas largas o desgaste rápido. Indíquenos su aleación y sus herramientas actuales y le propondremos una herramienta de acabado adecuada.
¿Tiene la máquina y necesita la herramienta? Envíenos el material, un plano o una foto y el acabado que necesita.
Solicitar presupuestoArtículos para fabricantes de válvulas y racores
Todos los artículosSolicitar presupuesto
Cuéntenos sobre su pieza
Envíenos el material, un plano o una foto y el acabado que necesita. Le propondremos la herramienta adecuada y le enviaremos un presupuesto.
- Correo: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62