
技術情報 · バルブ・継手
鉛レス黄銅(鉛フリー真鍮):切削工具で何が変わるか
何十年もの間、バルブや継手用の真鍮には2〜3.5%前後の鉛が含まれ、最も削りやすい金属のひとつでした。日本、欧州、米国の飲料水に関する規制が、その鉛を減らす方向に進んでいます。鉛レス・鉛フリー黄銅はより安全ですが、機械上でのふるまいが異なります。このページでは、切削工具で何が変わるか、そしてよい仕上げ面を保つ方法を解説します。
なぜ鉛がなくなるのか
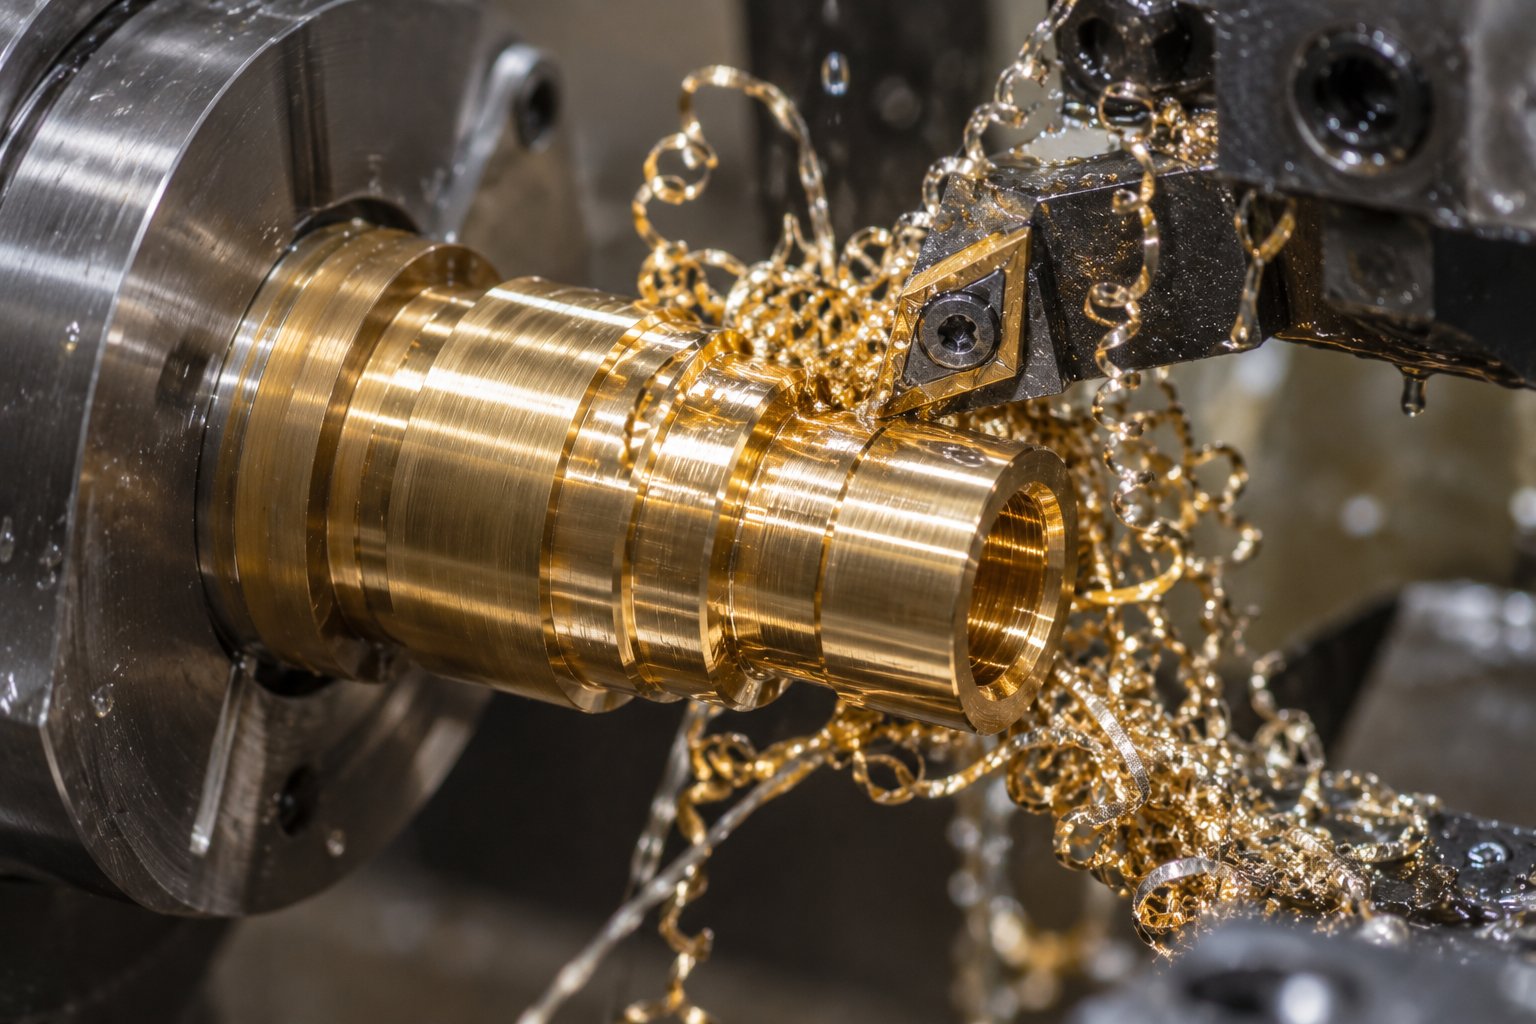
真鍮に鉛が加えられた理由はひとつ、被削性です。JIS C3604(CuZn39Pb3、CW614N、米国の C36000)のような従来の快削黄銅には、約2.5〜3.5%の鉛が含まれます。鉛は金属の中に小さく柔らかい粒子として存在し、切りくずを分断し、切削を潤滑します。そのおかげで、真鍮はバルブや継手を速く安く旋削できる、最も削りやすい金属になりました。
しかし飲料水中の鉛は健康リスクであり、規制は厳しくなっています。
- 日本:水道法の給水装置の構造及び材質の基準により、水栓などの給水器具からの鉛の浸出量が厳しく制限されています。
- 米国:2014年以降、飲料水に接する配管製品は「鉛フリー」、つまり接水面の加重平均で鉛0.25%以下でなければなりません。
- 欧州:飲料水指令と飲料水接触用の承認材料リストが真鍮中の鉛を制限しており、すでに鉛レス合金を義務づけている国もあります。
その結果、バルブ、水栓、継手のメーカーは新しい合金へ移行しつつあり、加工現場もそれに対応しなければなりません。
新しい合金
| 合金の種類 | 例 | 被削性 |
|---|---|---|
| 従来の快削黄銅 | JIS C3604、CuZn39Pb3(CW614N)、C36000 | 最も削りやすい:短い切りくず、少ない摩耗 |
| シリコン系黄銅 | CuZn21Si3P(CW724R) | 硬く摩耗性が高く、工具摩耗が多い。切りくずはある程度分断される |
| 鉛フリー黄銅 | CuZn42(CW510L)、CuZn40 | 長く強靭な切りくず、発熱が多い |
| 鉛レス耐脱亜鉛黄銅 | CuZn38As(CW511L) | 長い切りくず、切りくず処理が必要 |
どの合金も妥協の産物です。被削性が従来の真鍮に近いものもあれば、強度や耐食性に優れたものもあります。工具を選ぶ前に、お客様や規格が求める合金を確認してください。
機械上で変わること
- 切りくずが長くなる:鉛がないと、切りくずは自然に細かく分断されません。カールし、絡まり、部品や工具に巻きつきます。
- 切削抵抗と熱が増える:金属がより切削に抵抗し、刃先と部品により多くの熱が入ります。
- 工具摩耗が早くなる:特にシリコン系黄銅は硬い粒子を含み、細かな研磨材のように刃先を摩耗させます。
- 仕上げが難しくなる:長い切りくずは光る面を傷つけ、摩耗した刃先は金属をきれいに切らずにむしります。従来の真鍮では機械から光って出てきた部品が、研磨を必要とするようになることがあります。
工具で変えるべきこと
- 荒加工には切りくず成形の刃形を使う:長い切りくずが出る材料用のチップブレーカー付き超硬チップで、切りくずを短く保ちます。
- 送りと切り込みを調整する:切りくずが分断されるだけの厚みを持たせます。鉛フリー黄銅では、ごく軽い切削ほど長い切りくずが出ることがよくあります。
- クーラントの圧力と流量を上げる:刃先を冷やし、切りくずを部品から流します。
- 刃先を鋭く保つ:鉛フリー黄銅では摩耗した刃先がだれやむしれを起こします。従来の真鍮より早めに工具を交換または再研磨してください。
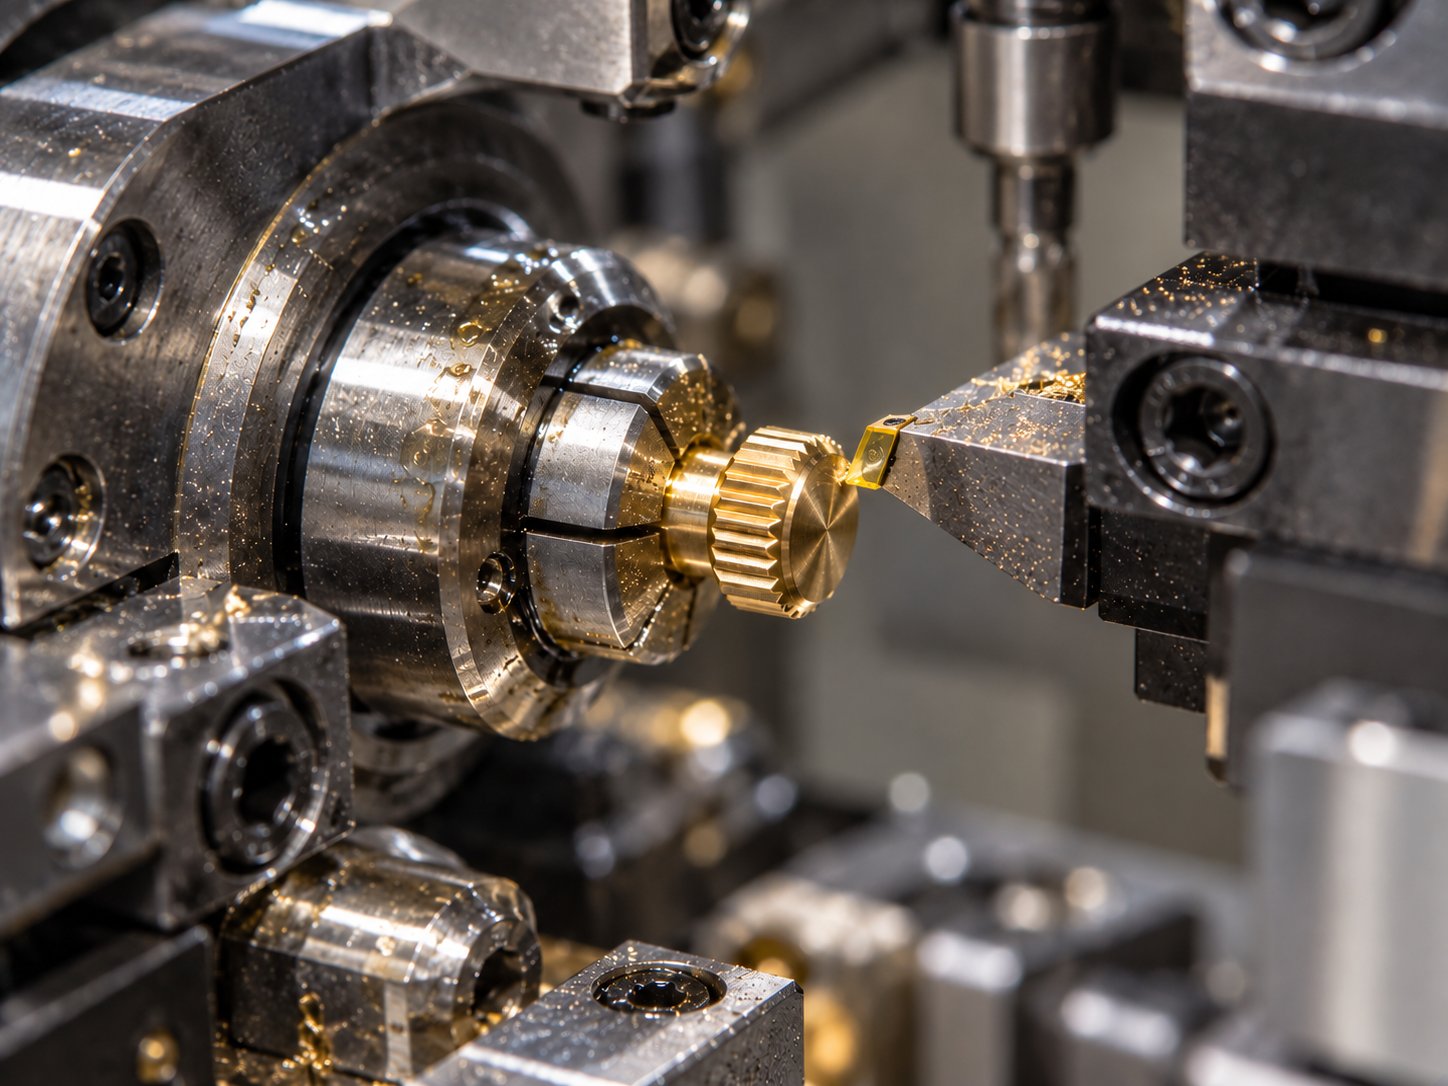
- 単結晶ダイヤモンド工具で仕上げる:外から見える面やめっきする面に使います。非常に鋭い刃先が、軽い最終切削で強靭な金属をきれいに切削し、従来の真鍮と同じ鏡面が得られます。
ダイヤモンド工具が最も役立つ場面
荒加工、穴あけ、ねじ切りには、どの真鍮でも超硬が適しています。単結晶ダイヤモンド工具は、大切な面の最終切削のための工具です。バルブボール、クロムめっき前の水栓本体、装飾継手、外から見える部品などです。鉛レス黄銅では、切れの劣る刃先はこれらの強靭な合金をむしってしまうため、ダイヤモンドの刃先の鋭さは従来の真鍮以上に大きな利点になります。またダイヤモンドはシリコン系黄銅の摩耗性粒子にも強いため、長いロットでも仕上がりを保ちます。
仕上げ切削そのものについては、真鍮の切削加工と鏡面仕上げをご覧ください。
Bulunmaz にできること
Bulunmaz は、真鍮用の単結晶ダイヤモンド仕上げ工具を天然ダイヤモンドとMCDで製作しています。バルブボール加工機用のボール仕上げバイト、旋削バイト、チップ、総形バイトを標準品または図面に合わせて作り、再研磨も行います。合金と機械をお知らせいただければ、仕上げ工具をご提案します。バルブ・継手のためのダイヤモンド工具もご覧ください。
よくある質問
- 鉛フリー黄銅とは何ですか?
- 鉛をごくわずかしか、またはまったく含まない真鍮です。米国では、飲料水に接する部品の鉛含有量は、接水面の加重平均で0.25%以下と定められています。欧州では飲料水指令と承認材料リストが、日本では水道法の給水装置の基準が、鉛の量や浸出量を制限しています。代表的な合金には、CuZn21Si3P(CW724R)のようなシリコン系黄銅や、CuZn42のような鉛フリー黄銅があります。
- 鉛フリー黄銅はなぜ削りにくいのですか?
- 鉛は材料に組み込まれたチップブレーカーであり潤滑剤です。鉛がないと切りくずは長く強靭になり、切削抵抗と熱が増え、工具の摩耗が早くなります。シリコン系黄銅には硬い粒子も含まれ、刃先をより摩耗させます。
- ダイヤモンド工具で鉛フリー黄銅を削れますか?
- はい。天然ダイヤモンドやMCDの単結晶ダイヤモンド工具は、仕上げ切削で鉛レス・鉛フリー黄銅をよく削り、従来の真鍮と同じ光沢面が得られます。荒加工は引き続き超硬で行います。
- 鉛フリー黄銅の長い切りくずはどう処理しますか?
- チップブレーカーや切りくず成形溝のある刃形を使い、切りくずが分断されるよう送りと切り込みを調整し、切りくずを流せる十分なクーラント圧を使い、切りくずが部品に巻きつくような長い仕上げ切削を避けます。
- 鉛レス黄銅に切り替えるとき、新しい工具は必要ですか?
- 少なくとも要求の高い工程では、多くの場合必要です。快削黄銅でうまくいった刃形では、切りくずが長くなったり摩耗が早くなったりすることがあります。合金と現在の工具をお知らせいただければ、合った仕上げ工具をご提案します。
機械をお持ちで、工具をお探しですか?被削材、図面または写真、必要な仕上げ面をお送りください。
お見積り依頼バルブ・継手メーカー向けの技術コラム
すべての記事お見積り依頼
加工部品についてお聞かせください
材料、図面または写真、必要な仕上げ面をお送りください。最適な工具をご提案し、お見積りをお送りします。
- メール: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62