
Guías · Válvulas y racores
Mecanizado de latón con acabado espejo
El latón es uno de los metales más fáciles de mecanizar y uno de los que mejor resultado dan en el acabado. Con la herramienta adecuada y una pasada final ligera, una pieza de latón puede salir de un torno o una fresadora CNC con una superficie espejo, lista para el recubrimiento o el uso, sin pulido. Esta guía explica cómo: las aleaciones, las herramientas, la pasada de acabado y qué hacer cuando la superficie no brilla.
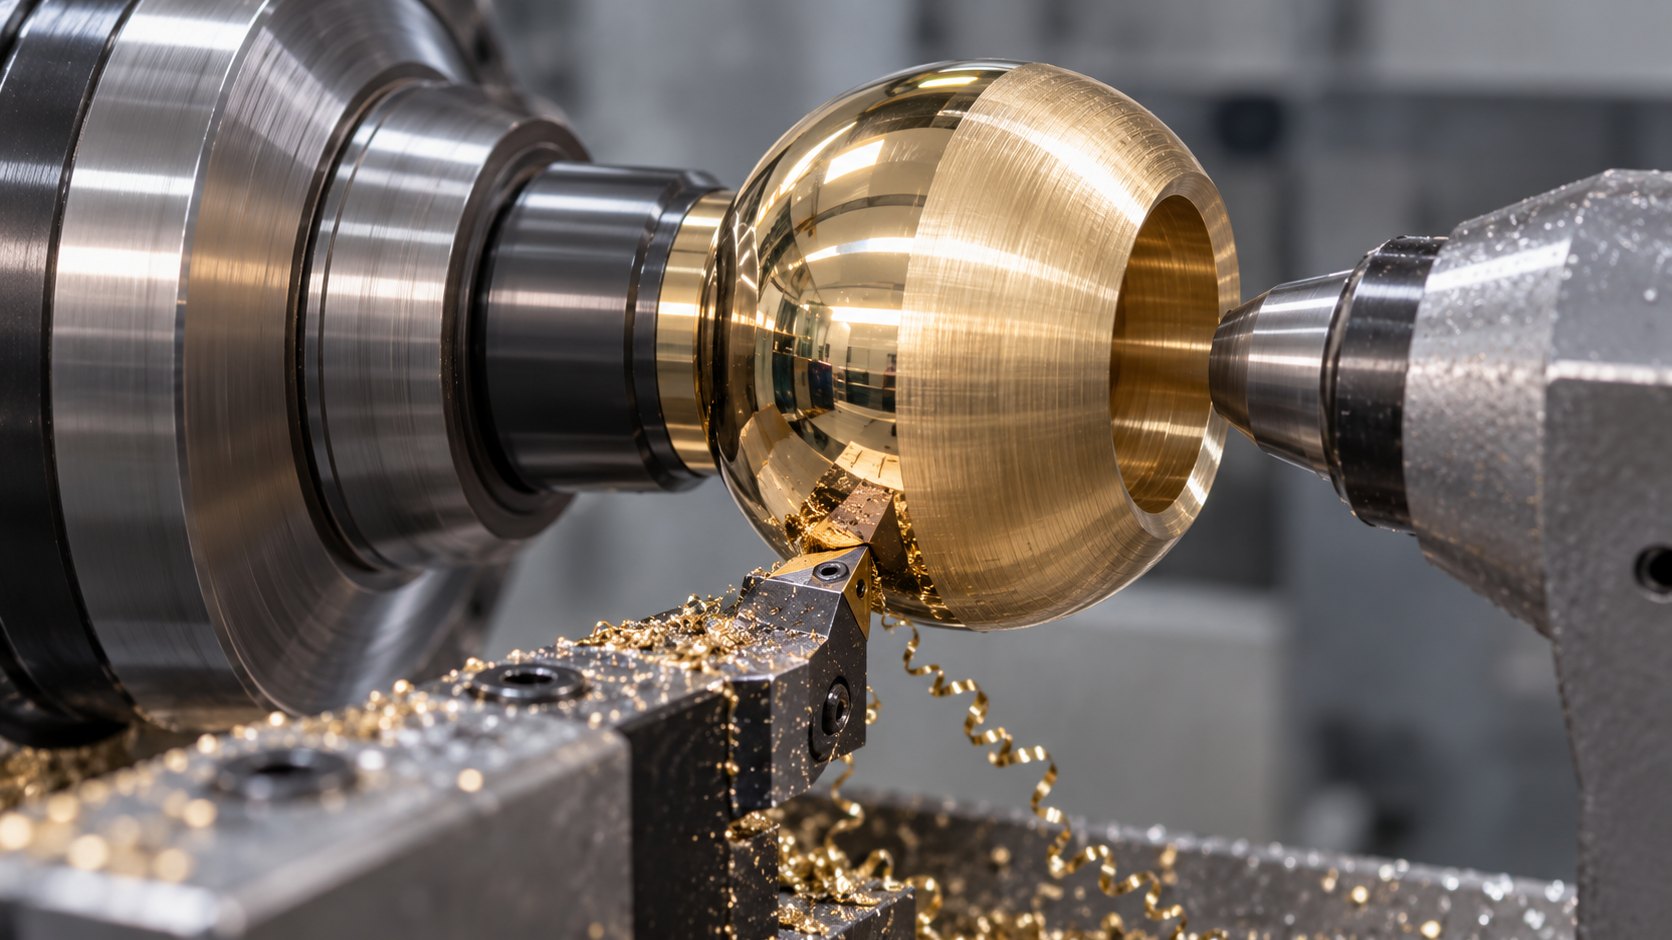
Por qué el latón puede mecanizarse a espejo
El latón es una aleación de cobre y zinc. Es lo bastante blando para cortarse con facilidad, lo bastante duro para mantener una arista viva en la pieza, y no se pega a la herramienta como suele hacer el aluminio. Sus virutas rompen limpias y su superficie admite un brillo alto. Por eso el latón se usa en válvulas, racores, piezas de reloj, instrumentos musicales, joyería y herrajes decorativos, donde el acabado importa tanto como las medidas.
Qué aleaciones de latón se mecanizan mejor
| Tipo de latón | Ejemplos | Mecanizado | Uso típico |
|---|---|---|---|
| Latón de mecanizado (con plomo) | CuZn39Pb3, CW614N, C36000 | El más fácil; virutas cortas y rotas | Racores, piezas torneadas, piezas de reloj |
| Latón resistente a la descincificación | CW602N | Bueno | Racores para aguas agresivas |
| Latón bajo en plomo y sin plomo | CuZn21Si3P (CW724R), CuZn42 | Virutas más largas, más desgaste | Válvulas y racores para agua potable |
| Latón amarillo sin plomo | CuZn37 (CW508L) | Pastoso, virutas largas | Piezas estampadas y conformadas |
La aleación importa más de lo que se suele pensar. El plomo actúa como rompevirutas: el latón clásico de mecanizado da virutas pequeñas que caen lejos de la pieza. El latón bajo en plomo da virutas más largas que pueden enrollarse en la pieza y rayar una superficie brillante, así que el control de viruta pasa a formar parte del trabajo de acabado.
¿Metal duro o diamante para el acabado?
Las herramientas de metal duro hacen la mayor parte del trabajo en latón: desbaste, taladrado, roscado, tronzado. Una plaquita de metal duro afilada y pulida da un acabado limpio y brillante, válido para la mayoría de piezas funcionales.
Para un espejo real, la última pasada se hace con una herramienta de diamante monocristalino, natural o MCD. Su filo está pulido mucho más afilado y recto que cualquier filo de metal duro, y la superficie de la pieza es una copia de ese filo. En latón, una herramienta de diamante monocristalino en una máquina estable deja una superficie que refleja como un espejo, directamente de la máquina. Además conserva el filo mucho tiempo en latón, así que el acabado se mantiene igual en lotes largos.
El PCD (diamante policristalino) es otra opción para series largas en latón: dura muchísimo, pero su filo está hecho de granos pequeños, así que el acabado es brillante más que espejo.
La pasada de acabado, paso a paso
- Desbastar con metal duro, dejando una demasía pequeña y regular para el acabado, de unas centésimas de milímetro a una décima aproximadamente.
- Cambiar a la herramienta de diamante solo para la última pasada. No la use para desbastar ni para cortes interrumpidos: el diamante monocristalino es durísimo pero frágil.
- Mantener bajo el avance respecto al radio de punta de la herramienta. Cada vuelta de la pieza deja un surco diminuto; un avance fino con un radio adecuado hace que esos surcos no se vean.
- Mantener constante la velocidad de corte. En el torno, la velocidad de corte constante ayuda en el refrentado, para que el acabado sea igual del centro al borde exterior.
- Alejar las virutas de la superficie, con aceite o emulsión limpios y, en latón bajo en plomo, una geometría que controle la viruta.
- Manipular la pieza con cuidado después del corte. Una superficie espejo muestra cada huella y cada rayón.
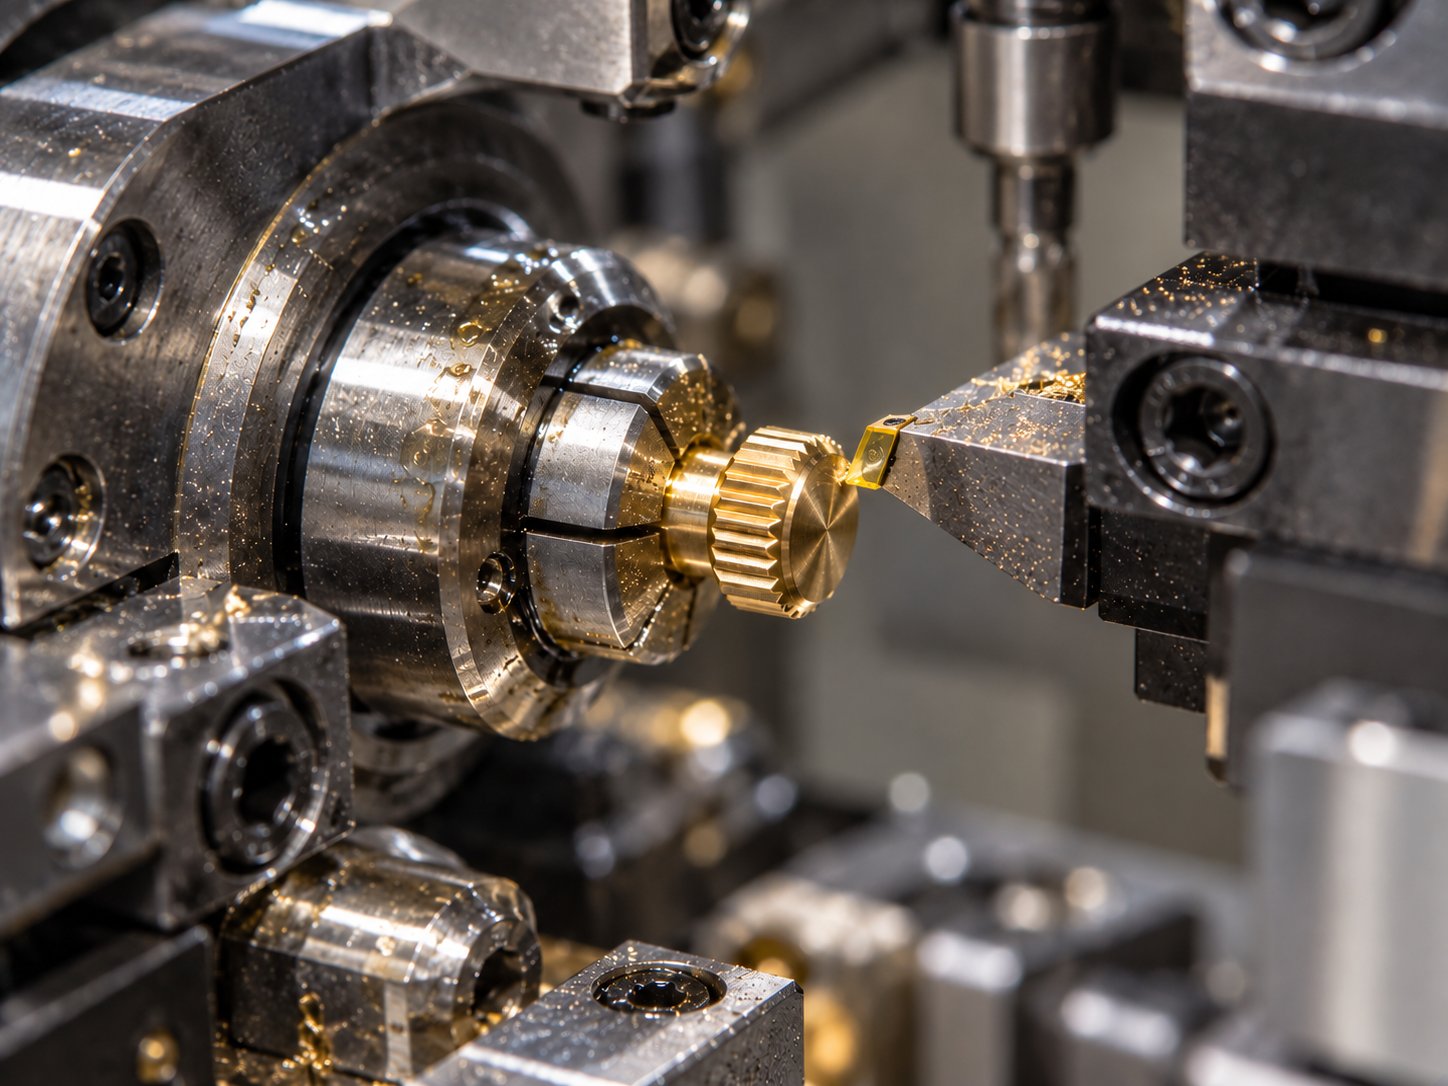
Defectos comunes y sus causas
| Qué se ve | Causa probable | Qué hacer |
|---|---|---|
| Superficie velada o mate | Filo desgastado | Cambiar o reafilar la herramienta |
| Anillos o líneas finas regulares | Avance demasiado alto para el radio de punta | Bajar el avance o usar un radio mayor |
| Dibujo ondulado, marcas de vibración | Vibraciones: herramienta demasiado salida, pieza mal sujeta | Acortar el voladizo, sujetar con más rigidez |
| Rayas aleatorias | Virutas enrolladas en la pieza, refrigerante sucio | Mejorar el control de viruta, filtrar el refrigerante |
| Zonas arrancadas y ásperas | Latón bajo en plomo pastoso, filo romo | Filo más afilado, geometría y velocidad ajustadas |
Recubrimiento después del mecanizado
Muchas piezas de latón se niquelan o croman después. El recubrimiento copia la superficie de debajo: una pieza mate da un cromado mate, y una pieza espejo, un cromado espejo. Una superficie de latón torneada con diamante puede ir directamente al recubrimiento, sin el pulido que redondea las aristas y cuesta tiempo.
Qué hace Bulunmaz
Bulunmaz fabrica herramientas de diamante monocristalino para la pasada de acabado en latón, en diamante natural y MCD: herramientas de torneado, plaquitas, herramientas de acabado de esferas, fresas y fly cutters, estándar o según plano, y las reafila cuando el filo se desgasta. Vea nuestras herramientas de diamante para válvulas y racores, o envíenos su pieza y su aleación para un presupuesto.
Preguntas frecuentes
- ¿Cuál es el mejor latón para mecanizar?
- El latón clásico de mecanizado, como el CuZn39Pb3 (CW614N, C36000 en EE. UU.), es el más fácil: el plomo rompe la viruta en trozos pequeños. Los latones bajos en plomo y sin plomo se exigen cada vez más en piezas para agua potable; también se mecanizan bien, pero forman virutas más largas y desgastan más las herramientas.
- ¿Se puede conseguir un acabado espejo en latón sin pulir?
- Sí. Una herramienta de diamante monocristalino, natural o MCD, en una máquina rígida deja una superficie espejo en la pasada final. Las herramientas de metal duro dan un buen acabado brillante, pero rara vez un espejo real.
- ¿Por qué mi pieza de latón tiene un acabado mate o con rayas?
- Normalmente por un filo desgastado, un avance demasiado alto para el radio de la herramienta, vibraciones o virutas que rayan la superficie. Revise primero el filo: un filo monocristalino que ha perdido el corte deja una superficie velada incluso con parámetros perfectos.
- ¿Hay que usar refrigerante al mecanizar latón?
- El latón puede mecanizarse en seco, pero para un acabado espejo ayuda un aceite o una emulsión: mantiene fría la pieza, aleja las virutas del corte y protege la superficie brillante. Use refrigerante limpio, porque las partículas finas pueden rayar la pieza.
- ¿Hay que pulir el latón antes del cromado?
- No, si la superficie mecanizada ya es un espejo. El recubrimiento copia la superficie de debajo, así que una pieza de latón torneada con diamante puede ir directamente al niquelado o cromado. Se ahorra el pulido y las aristas y formas quedan nítidas.
¿Tiene la máquina y necesita la herramienta? Envíenos el material, un plano o una foto y el acabado que necesita.
Solicitar presupuestoArtículos para fabricantes de válvulas y racores
Todos los artículosSolicitar presupuesto
Cuéntenos sobre su pieza
Envíenos el material, un plano o una foto y el acabado que necesita. Le propondremos la herramienta adecuada y le enviaremos un presupuesto.
- Correo: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62