
Savoir-faire · Robinetterie et raccords
Usinage du laiton : obtenir un poli miroir
Le laiton est l’un des métaux les plus faciles à usiner, et l’un des plus gratifiants à finir. Avec le bon outil et une passe finale légère, une pièce en laiton peut sortir d’un tour ou d’un centre d’usinage CNC avec une surface miroir, prête pour le revêtement ou l’emploi, sans polissage. Ce guide explique comment : les alliages, les outils, la passe de finition, et que faire quand la surface n’est pas brillante.
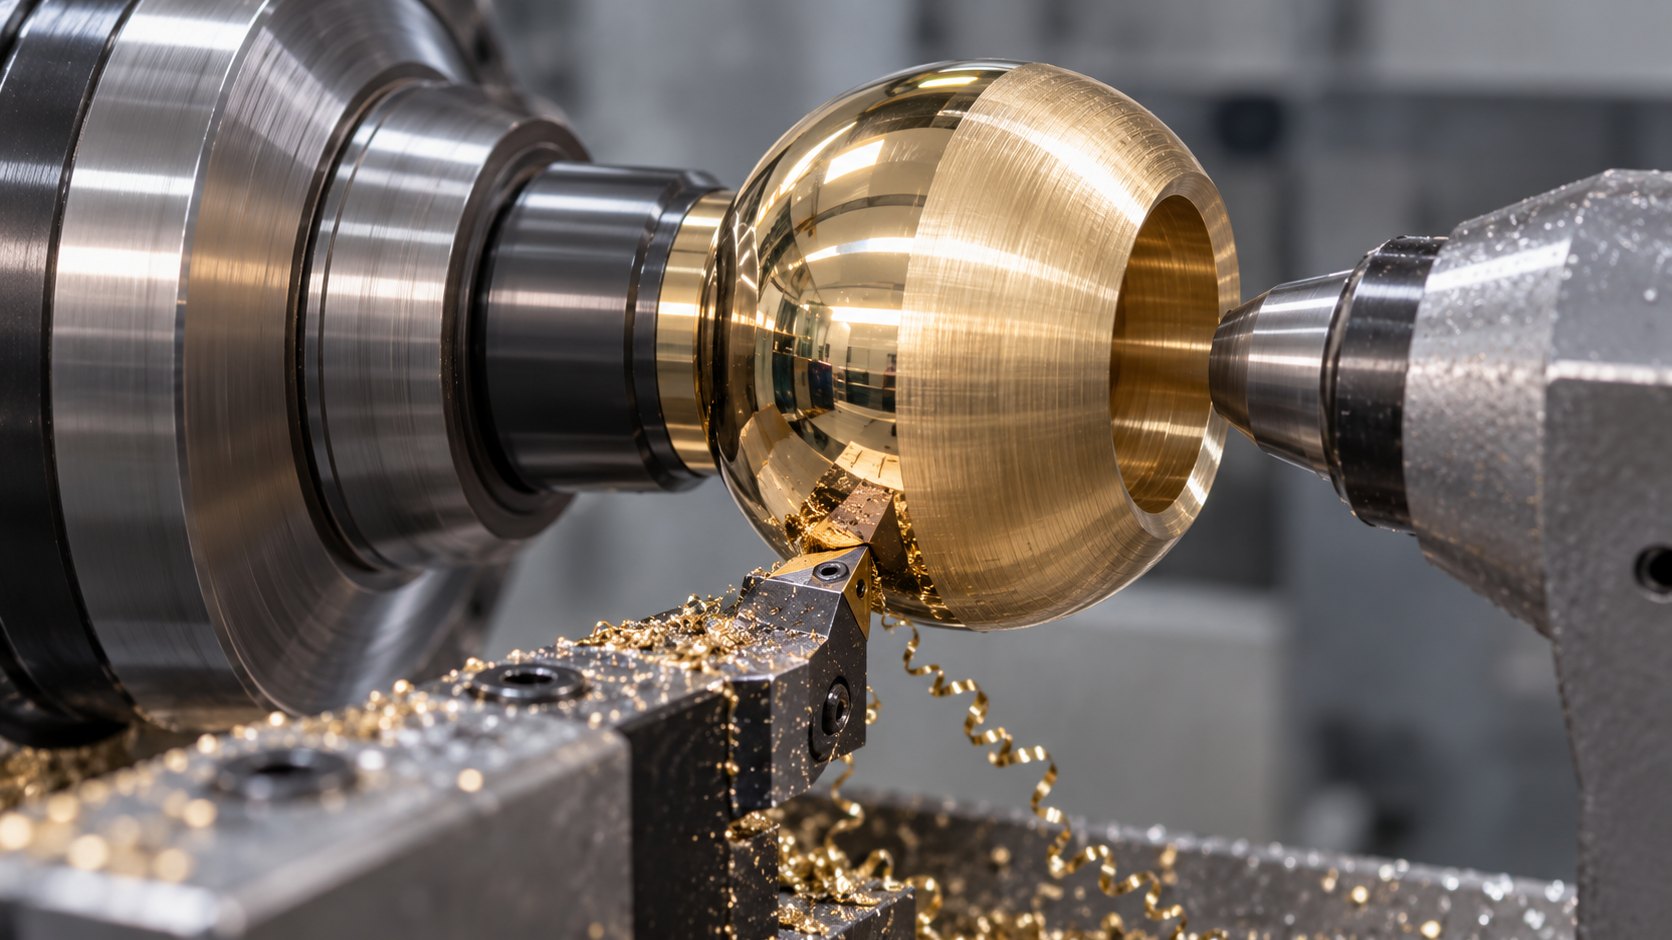
Pourquoi le laiton peut être usiné jusqu’au miroir
Le laiton est un alliage de cuivre et de zinc. Il est assez tendre pour se couper facilement, assez dur pour garder une arête nette sur la pièce, et il ne colle pas à l’outil comme le fait souvent l’aluminium. Ses copeaux se fractionnent proprement et sa surface prend un très bel éclat. C’est pourquoi on l’utilise pour la robinetterie, les raccords, les pièces d’horlogerie, les instruments de musique, la bijouterie et la quincaillerie décorative, où la finition compte autant que les cotes.
Quels alliages de laiton s’usinent le mieux
| Type de laiton | Exemples | Usinage | Usage typique |
|---|---|---|---|
| Laiton de décolletage (au plomb) | CuZn39Pb3, CW614N, C36000 | Le plus facile ; copeaux courts et fractionnés | Raccords, pièces décolletées, pièces d’horlogerie |
| Laiton résistant à la dézincification | CW602N | Bon | Raccords pour eaux agressives |
| Laitons à faible teneur en plomb et sans plomb | CuZn21Si3P (CW724R), CuZn42 | Copeaux plus longs, usure d’outil plus forte | Vannes et raccords pour l’eau potable |
| Laiton jaune sans plomb | CuZn37 (CW508L) | Pâteux, copeaux longs | Pièces matricées et formées |
L’alliage compte plus qu’on ne le pense. Le plomb agit comme un brise-copeaux : le laiton de décolletage classique donne de petits copeaux qui se détachent de la pièce. Le laiton à faible teneur en plomb donne des copeaux plus longs qui peuvent s’enrouler autour de la pièce et rayer une surface brillante : la maîtrise des copeaux fait alors partie du travail de finition.
Carbure ou diamant pour la finition ?
Les outils carbure font l’essentiel du travail sur le laiton : ébauche, perçage, filetage, tronçonnage. Une plaquette carbure vive et polie donne une finition nette et brillante, suffisante pour la plupart des pièces fonctionnelles.
Pour un vrai miroir, la dernière passe se fait avec un outil en diamant monocristallin, diamant naturel ou MCD. Son arête est polie bien plus vive et plus droite que n’importe quelle arête carbure, et la surface de la pièce est une copie de cette arête. Sur le laiton, un outil en diamant monocristallin sur une machine stable laisse une surface qui réfléchit comme un miroir, dès la sortie de la machine. Il garde aussi longtemps son arête sur le laiton : la finition reste la même sur de longues séries.
Le PCD (diamant polycristallin) est une autre option pour les longues séries en laiton : il dure très longtemps, mais son arête est faite de petits grains, et la finition est brillante plutôt que miroir.
La passe de finition, étape par étape
- Ébaucher au carbure, en laissant une surépaisseur faible et régulière pour la passe de finition, de quelques centièmes de millimètre à environ un dixième.
- Passer à l’outil diamant pour la dernière passe seulement. Ne l’utilisez ni pour l’ébauche ni pour les coupes interrompues : un diamant monocristallin est très dur, mais fragile.
- Garder une avance faible par rapport au rayon de bec de l’outil. Chaque tour de la pièce laisse un minuscule sillon ; une avance fine avec un rayon adapté rend ces sillons invisibles.
- Garder une vitesse de coupe régulière. Sur un tour, la vitesse de coupe constante aide sur les faces : la finition est la même du centre jusqu’au bord extérieur.
- Éloigner les copeaux de la surface, avec une huile ou une émulsion propre et, sur le laiton à faible teneur en plomb, une géométrie d’outil qui maîtrise le copeau.
- Manipuler la pièce avec soin après la coupe. Une surface miroir montre chaque trace de doigt et chaque rayure.
Défauts courants et leurs causes
| Ce que vous voyez | Cause probable | Que faire |
|---|---|---|
| Surface voilée ou terne | Arête d’outil usée | Remplacer ou réaffûter l’outil |
| Fins anneaux ou lignes réguliers | Avance trop forte pour le rayon de bec | Réduire l’avance ou prendre un rayon plus grand |
| Motif ondulé, marques de broutage | Vibrations : outil trop en porte-à-faux, pièce mal serrée | Réduire le porte-à-faux, serrer plus rigidement |
| Rayures aléatoires | Copeaux enroulés autour de la pièce, lubrifiant sale | Mieux maîtriser les copeaux, filtrer le lubrifiant |
| Zones arrachées et rugueuses | Laiton pâteux à faible teneur en plomb, arête émoussée | Arête plus vive, géométrie et vitesse ajustées |
Le revêtement après l’usinage
Beaucoup de pièces en laiton sont ensuite nickelées ou chromées. Le revêtement reproduit la surface en dessous : une pièce terne donne un revêtement terne, une pièce miroir un revêtement miroir. Une surface en laiton tournée au diamant peut passer directement au revêtement, sans l’étape de polissage qui arrondit les arêtes et prend du temps.
Où se situe Bulunmaz
Bulunmaz fabrique des outils en diamant monocristallin pour la passe de finition sur le laiton, en diamant naturel et en MCD : outils de tournage, plaquettes, outils de finition de billes, fraises et outils à mouche, en standard ou sur plan, et les réaffûte quand l’arête est usée. Voir nos outils diamant pour la robinetterie et les raccords, ou envoyez-nous votre pièce et votre alliage pour une offre.
Questions fréquentes
- Quel est le meilleur laiton pour l’usinage ?
- Le laiton de décolletage classique, comme le CuZn39Pb3 (CW614N, C36000 aux États-Unis), est le plus facile à usiner : le plomb fractionne les copeaux. Les laitons à faible teneur en plomb et sans plomb sont de plus en plus exigés pour les pièces au contact de l’eau potable ; ils s’usinent bien aussi, mais forment des copeaux plus longs et usent plus vite les outils.
- Peut-on obtenir un poli miroir sur le laiton sans polissage ?
- Oui. Un outil en diamant monocristallin, diamant naturel ou MCD, sur une machine rigide laisse une surface miroir en passe finale. Les outils carbure donnent un bon brillant, mais rarement un vrai miroir.
- Pourquoi ma pièce en laiton a-t-elle un aspect terne ou strié ?
- En général à cause d’une arête d’outil usée, d’une avance trop forte pour le rayon de l’outil, de vibrations ou de copeaux qui rayent la surface. Vérifiez d’abord l’arête : une arête monocristalline qui a perdu son tranchant laisse une surface voilée, même avec des conditions de coupe parfaites.
- Faut-il un lubrifiant pour usiner le laiton ?
- Le laiton peut s’usiner à sec, mais pour un poli miroir, une huile ou une émulsion aide : elle refroidit la pièce, évacue les copeaux de la zone de coupe et protège la surface brillante. Utilisez un lubrifiant propre, car les fines particules qu’il contient peuvent rayer la pièce.
- Le laiton doit-il être poli avant le chromage ?
- Pas si la surface usinée est déjà un miroir. Le revêtement reproduit la surface en dessous : une pièce en laiton tournée au diamant peut passer directement au nickelage ou au chromage. On économise l’étape de polissage, et les arêtes et les formes restent nettes.
Vous travaillez sur vos propres machines et cherchez l’outil ? Envoyez-nous la matière, un plan ou une photo et la finition souhaitée.
Demander une offreArticles pour les fabricants de robinetterie et de raccords
Tous les articlesDemander une offre
Parlez-nous de votre pièce
Envoyez la matière, un plan ou une photo et la finition souhaitée. Nous vous proposerons le bon outil et vous enverrons une offre.
- E-mail : hello@bulunmaztools.com
- WhatsApp : +90 532 561 99 62