
技術情報 · 光学部品・レンズ金型
超精密ダイヤモンド切削(SPDT)とは?
超精密ダイヤモンド切削(SPDT:シングルポイント・ダイヤモンドターニング)は、単結晶ダイヤモンドを切削工具として、超精密旋盤で光学面を直接加工する方法です。面は完成したレンズ、ミラー、金型として機械から出てきて、通常は研磨工程が要りません。このページでは、加工の仕組み、削れるものと削れないもの、そしてダイヤモンドバイトに求められることを解説します。
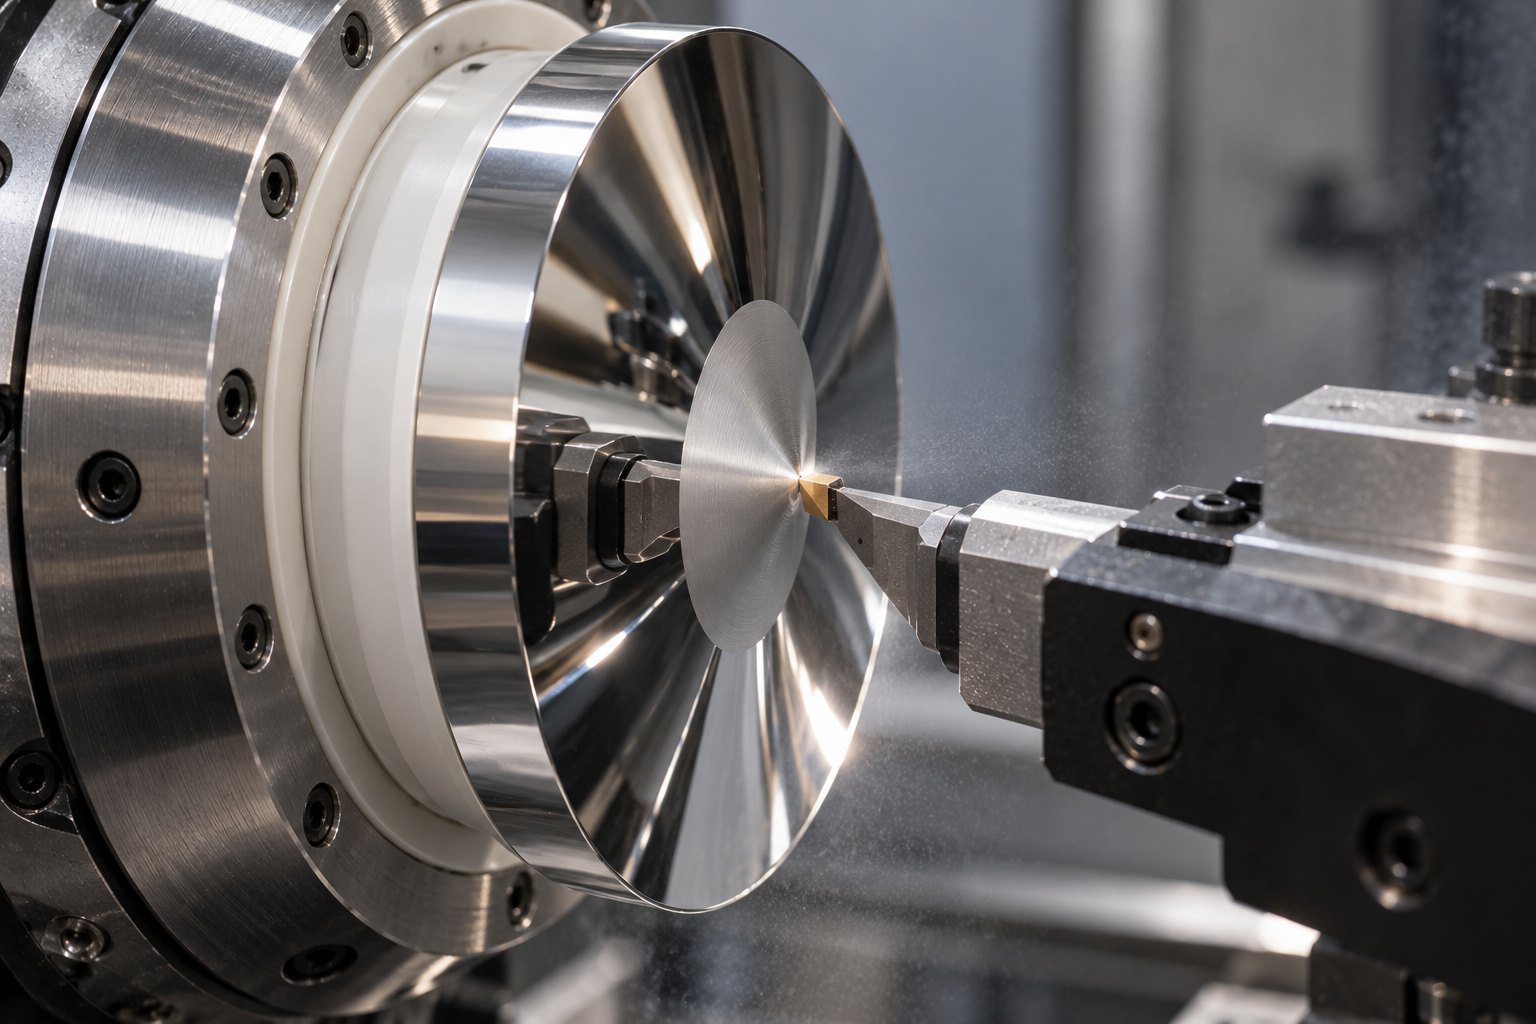
ダイヤモンド切削の仕組み
ダイヤモンド切削は、一般の旋盤と同じ旋削です。部品が回転し、1つの切れ刃を持つ工具が面を移動して薄い切りくずを削り取ります。通常の旋削と違うのは次の3点です。
- 機械:超精密旋盤は、空気静圧軸受のスピンドル、油静圧の案内面、除振台を備えています。工具をナノメートル単位で位置決めし、温度管理された部屋で運転します。
- 工具:切れ刃は単結晶ダイヤモンドで、顕微鏡で見てもほぼ完璧な刃先になるほど鋭く滑らかに研磨されています。
- 切削:最終加工の切り込みはわずか数マイクロメートルで、送りも非常に遅くします。工具の刃先が一回転ごとに部品へ写されていきます。
その結果、数ナノメートルの面粗さと、1マイクロメートルを下回る形状精度の面が得られます。機械から降ろしたまま光を反射したり透過したりします。
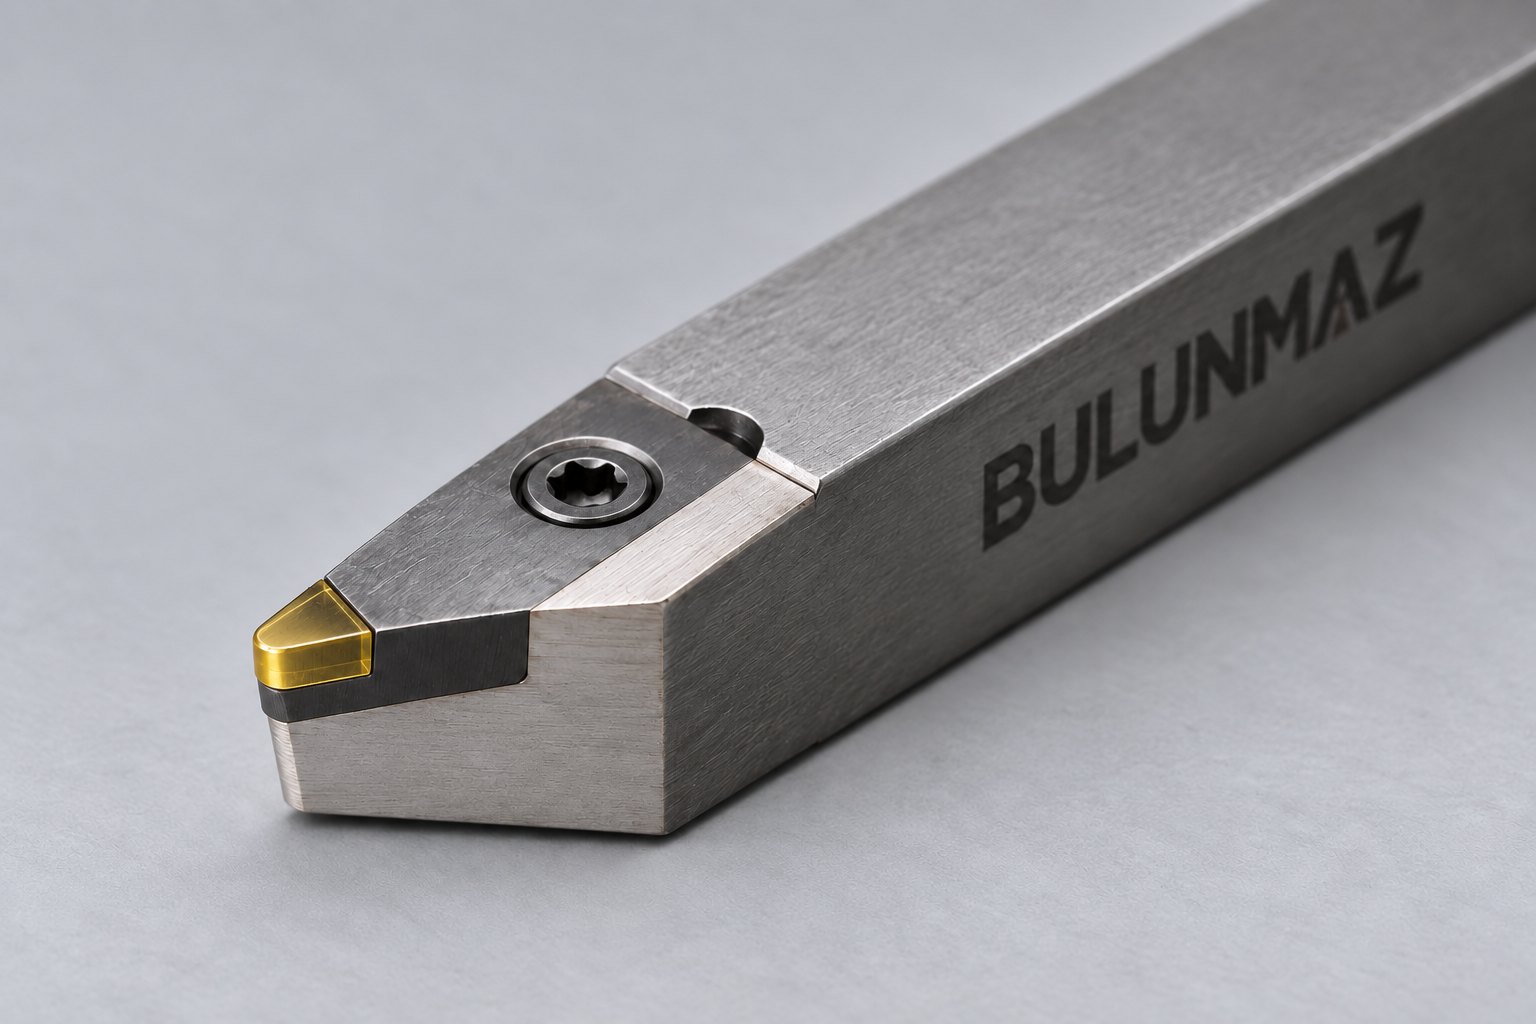
なぜ単結晶ダイヤモンドなのか
光学面の品質は、それを削った刃先の品質を超えられません。単結晶ダイヤモンドはひとつながりの結晶で粒子もバインダーもないため、他のどの切削材料よりも鋭く滑らかな刃先に研磨できます。また、既知の物質の中で最も硬く、熱を素早く逃がすため、長い切削でも刃先の形を保ちます。
PCDのようにダイヤモンド粒子でできた工具は靭性が高い一方、刃先が粒子の大きさに制限され、光学仕上げは削れません。ダイヤモンドバイトは天然ダイヤモンド、または育成した単結晶であるMCDで作られます。違いは天然ダイヤモンド・MCD・PCDの解説をご覧ください。
ダイヤモンド切削できる材料
| 材料グループ | 例 | 主な部品 |
|---|---|---|
| 非鉄金属 | アルミ合金、銅、真鍮 | ミラー、レーザー光学部品、リフレクター |
| ニッケルめっき | 鋼やアルミ上の無電解ニッケル | 樹脂レンズ用の金型インサート |
| 光学樹脂 | アクリル(PMMA)、ポリカーボネートなどのレンズ用樹脂 | レンズ、試作品、コンタクトレンズ、眼内レンズ |
| 赤外結晶 | ゲルマニウム、シリコン、セレン化亜鉛、硫化亜鉛、フッ化カルシウム | サーモグラフィー用のレンズと窓材 |
ダイヤモンド切削できないもの:
- 鋼などの鉄系金属:切削温度でダイヤモンドの炭素が鉄と反応し、ごく短い切削で刃先が摩耗します。そのため鋼の金型インサートは先に無電解ニッケルめっきを施し、鋼ではなくニッケル層を切削します。
- ガラス:光学ガラスは脆すぎて、通常は旋削できません。ガラスレンズは研削・研磨するか、金型でプレス成形します。
- 摩耗性の非常に高い材料:刃先がすぐに摩耗し、光学形状を保てません。
ゲルマニウムやシリコンなどの脆い結晶も切削できますが、ごく小さな切り込みと負のすくい角を持つ工具が条件です。その条件では、材料が割れずに金属のように細かな切りくずとして出てきます(延性モード切削)。
ダイヤモンド切削の用途
- 赤外光学部品:サーマルカメラやセンサー用のゲルマニウム、シリコン、セレン化亜鉛レンズ。
- 金属ミラー:レーザー、スキャナー、望遠鏡用の、アルミや銅の平面、球面、軸外しミラー。
- 金型インサート:スマートフォンのカメラ、ヘッドランプ、ヘッドアップディスプレイの樹脂レンズを成形する、ニッケルめっきのインサート。
- 非球面、自由曲面、回折面:研磨では時間とコストがかかる形状も、旋盤にとっては工具経路の違いにすぎません。
- フレネルレンズと微細溝:鋭いVバイトで切削します。
- コンタクトレンズと眼内レンズ:小型のダイヤモンド切削旋盤で樹脂素材から旋削します。
旋削、フライカット、ツールサーボ
- 旋削:部品が回転し、工具が動きます。回転対称な光学部品の標準です。
- フライカット:ダイヤモンド工具が大きなアームやヘッドに付いて回転し、部品がその下を動きます。平面ミラーや長い直線溝に使います。
- スローツールサーボとファストツールサーボ:スピンドルの一回転の間に工具が前後に動くため、回転対称でない面、つまり自由曲面光学部品やレンズアレイも旋盤で切削できます。
刃先に求められること
刃先が部品に転写されるため、ダイヤモンドバイトは一般の旋削工具より細かく仕様を決めます。
- ノーズR:刃先の半径で、数百分の1ミリから数ミリまであります。Rが大きいほど同じ送りで滑らかな面になり、小さいほど急な形状や小さな形状に届きます。
- すくい角:金属や樹脂では通常 0°、ゲルマニウム、シリコンなどの脆い結晶では負の角度で、−25° 前後がよく使われます。
- 逃げ角:刃先下の逃げ。面の最も急な部分でも工具が当たらない大きさが必要です。
- うねり(輪郭度):R刃先が真円からどれだけずれているか。その誤差が面に転写されるため、光学用の工具はうねりを管理して作ります。約1マイクロメートルから数十ナノメートルまでです。
- 刃先角:溝やフレネルパターンを切削するVバイトの場合。
ダイヤモンド切削か、研削・研磨か
従来の光学部品は研削してから研磨します。この方法はガラスにも使え、最も滑らかな面が得られます。ダイヤモンド切削は小〜中ロットで速く、非球面や自由曲面も球面と同じように作れ、研磨しにくい金属、樹脂、結晶にも対応します。
弱点は切削目です。工具の送りによる非常に細かく規則的な溝の模様が残ります。赤外光学部品では問題になりません。要求の最も厳しい可視光用では、切削後に軽い研磨を加えることがあります。
工具が摩耗したら
摩耗した刃先は、まず部品に現れます。面がかすむ、細い線が出る、測定した形状がずれる、といった症状です。その時点で単結晶ダイヤモンド工具を捨てる必要はありません。刃先を元のRとうねりに再ラッピングし、何度か再研磨できます。
ダイヤモンド切削用の工具
Bulunmaz は、Rバイト、Vバイト、フライカット工具、負のすくい角バイトを天然ダイヤモンドとMCDで、図面のRと角度に合わせて製作します。光学部品・レンズ金型のための超精密ダイヤモンドバイトをご覧いただくか、材料と図面をお送りください。
部品の受託ダイヤモンド切削は行っていません。
よくある質問
- SPDTは何の略ですか?
- Single Point Diamond Turning の略です。「シングルポイント」は、一般的な旋削工具と同じく工具の切れ刃が1つであること、「ダイヤモンド」はその切れ刃が単結晶ダイヤモンドであることを意味します。
- ダイヤモンド切削でどこまでの面粗さが得られますか?
- 適した材料なら数ナノメートルの面粗さと、1マイクロメートルを下回る形状精度が得られます。実際の結果は材料、機械、工具、切削条件によります。
- どの材料をダイヤモンド切削できますか?
- アルミ、銅、真鍮などの非鉄金属、無電解ニッケルめっき、アクリルやポリカーボネートなどの光学樹脂、ゲルマニウム、シリコン、セレン化亜鉛などの赤外結晶です。
- なぜ鋼はダイヤモンド切削できないのですか?
- 切削温度でダイヤモンドの炭素が鉄と反応し、ごく短い切削で刃先が摩耗してしまうためです。そのため鋼の金型インサートには無電解ニッケルめっきを施し、そのニッケル層をダイヤモンド切削します。
- ダイヤモンド切削した部品は研磨が必要ですか?
- 通常は不要です。要求が最も厳しい可視光用の光学部品では、細かな切削目を後から軽い研磨で取ることがあります。
- ダイヤモンドバイトは再研磨できますか?
- はい。摩耗した刃先を元の形に再ラッピングし、何度か再研磨できます。
機械をお持ちで、工具をお探しですか?被削材、図面または写真、必要な仕上げ面をお送りください。
お見積り依頼お見積り依頼
加工部品についてお聞かせください
材料、図面または写真、必要な仕上げ面をお送りください。最適な工具をご提案し、お見積りをお送りします。
- メール: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62