
Wissen · Unterhaltungselektronik
Fasenfräser für Hochglanzfasen: wie glänzende Kanten an Aluminium entstehen
Die meisten Fasenfräser sollen eine scharfe Kante brechen oder entgraten. Manche haben eine ganz andere Aufgabe: eine Fase zu schneiden, die das sichtbare, glänzende Merkmal des Teils ist. Die feine glänzende Linie um einen Smartphone-Rahmen aus Aluminium, einen Laptop oder ein Typenschild ist eine solche Fase. Dieser Leitfaden erklärt, welcher Fasenfräser welches Ergebnis bringt, wie die Glanzfase mit dem Eloxieren zusammenspielt und was Maschine und Werkzeug für eine spiegelnde Kante brauchen.
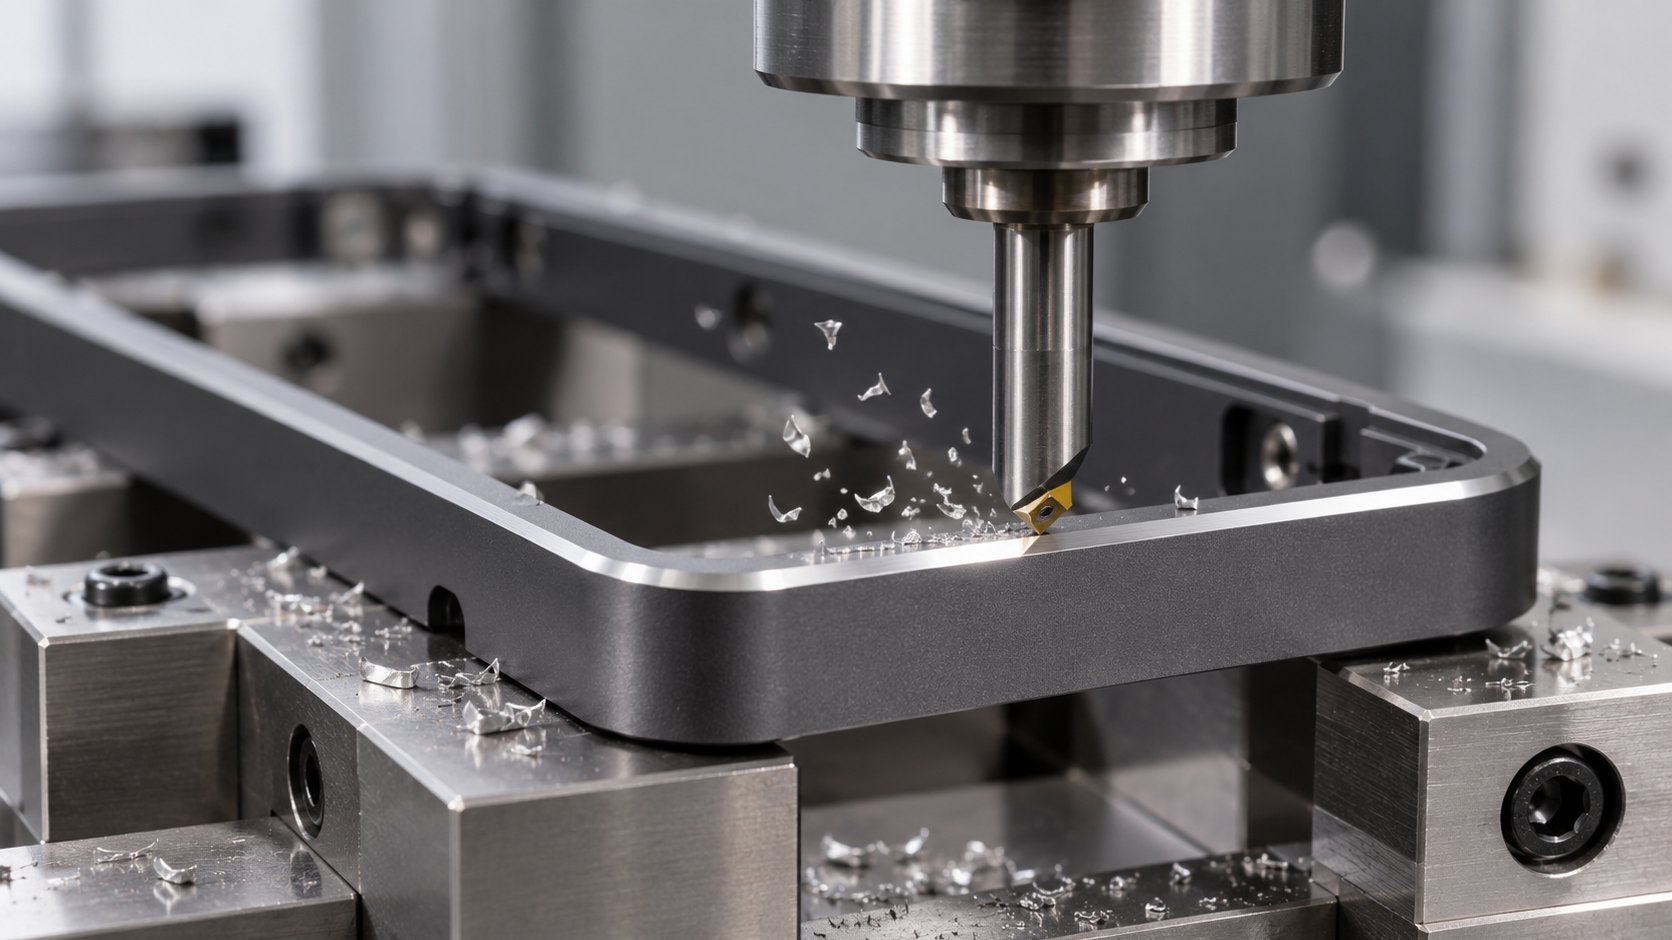
Zwei Arten von Fasen
Eine funktionale Fase bricht eine scharfe Kante, entfernt einen Grat oder erleichtert die Montage. Niemand schaut sie genau an. Eine dekorative Fase ist ein sichtbares Merkmal: Sie muss gleichmäßig, glänzend und an jedem Teil identisch sein, weil sie zum Aussehen des Produkts gehört. Der Fräser, der für das eine richtig ist, ist für das andere meist falsch.
Welcher Fasenfräser welches Ergebnis bringt
| Hartmetall | PKD | Monokristalliner Diamant | |
|---|---|---|---|
| Typischer Einsatz | Entgraten, Senkungen, funktionale Fasen | Lange Serien, abrasive Aluminiumlegierungen | Glänzende, dekorative Fasen |
| Oberfläche auf Aluminium | Sauber, seidenmatt bis glänzend | Glänzend, kein Spiegel | Spiegel |
| Standzeit auf Aluminium | Kurz bis mittel | Sehr lang | Lang auf geeigneten Legierungen |
| Empfindlichkeit gegen Schwingungen | Gering | Gering | Hoch: steife Aufspannung nötig |
| Werkzeugpreis | Niedrig | Mittel | Höher, aber mehrfach nachschleifbar |
Hartmetall- und PKD-Schneiden bestehen aus Körnern: sehr fein, aber Körnern. Ihr Schnitt glänzt, spiegelt aber nicht. Eine monokristalline Diamantschneide hat keine Körner; sie lässt sich nahezu perfekt gerade und scharf polieren, und die Fase, die sie schneidet, ist eine Kopie davon. Zum Unterschied der Diamanten siehe MKD oder PKD.
Glanzfase und Eloxieren
Bei farbigen Aluminiumteilen wird die Glanzfase meist nach dem Eloxieren geschnitten:
- Teil fertig fräsen, die Fasenkante bleibt scharf.
- Farbig eloxieren.
- Fase schneiden mit einem Diamant-Fasenfräser, durch die Farbschicht bis ins blanke Aluminium. Die Fase steht spiegelblank vor der farbigen Fläche.
- Schützen. Oft wird das Teil mit einer dünnen farblosen Schicht nachanodisiert oder lackiert, damit die Glanzkante nicht anläuft.
Dieselbe Reihenfolge gilt für diamantierte Typenschilder und Logos. Siehe wie diamantierte Typenschilder entstehen.
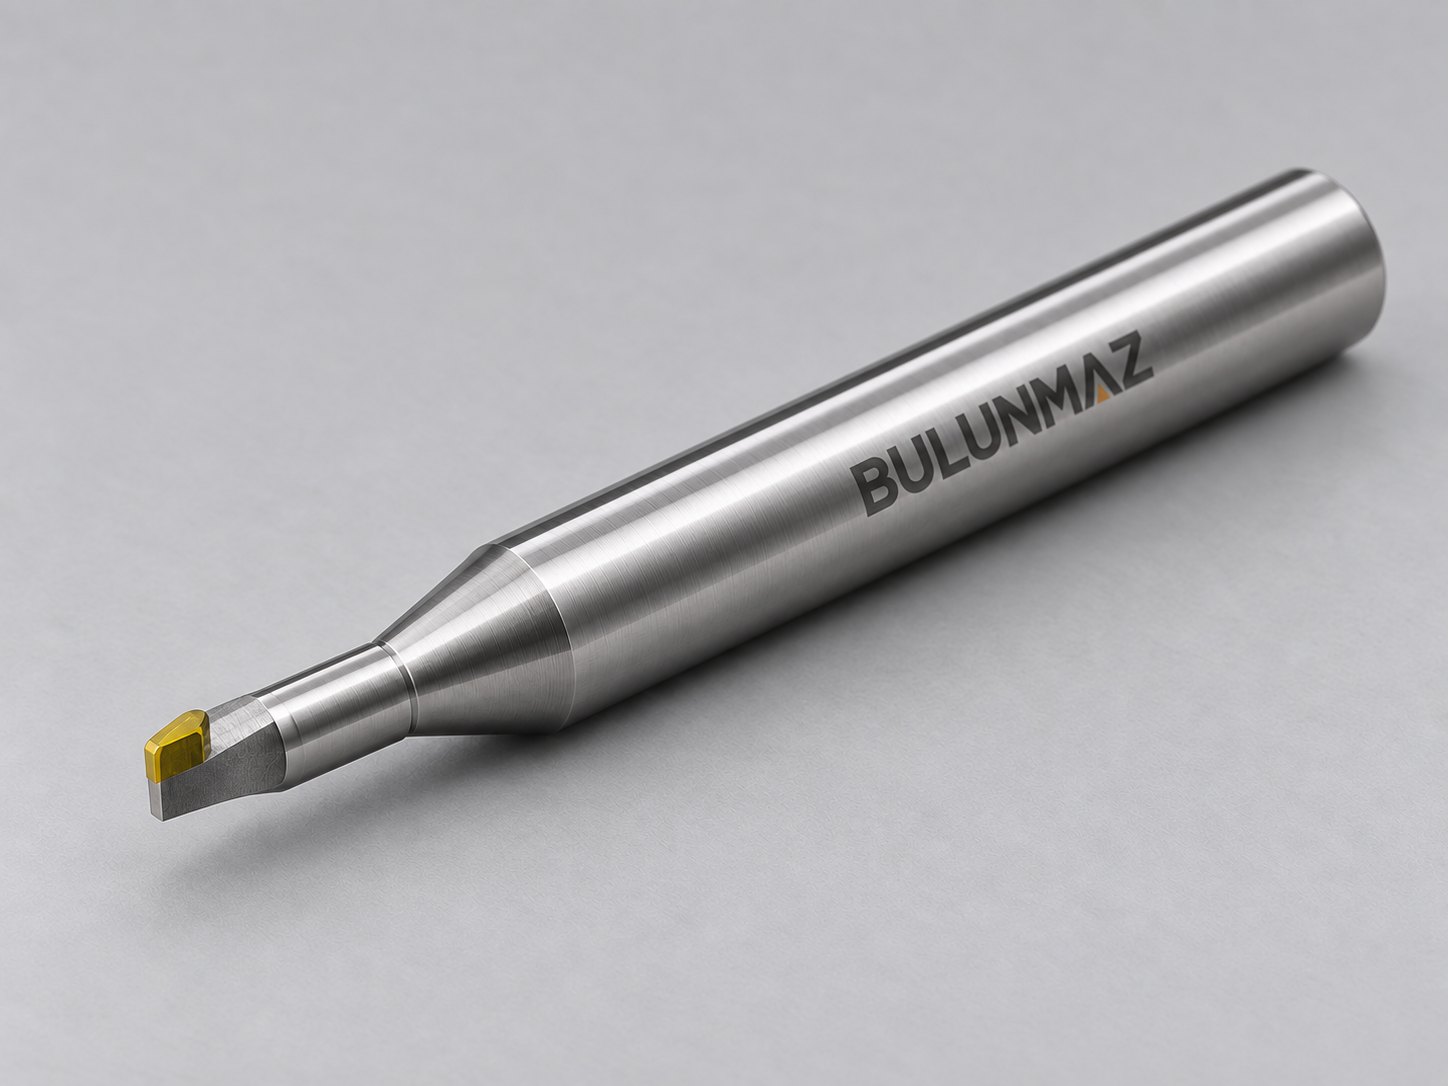
Was Maschine und Werkzeug für eine Spiegelfase brauchen
- Eine steife Maschine und eine Spindel mit sehr geringem Rundlauffehler. Ein monokristalliner Diamant-Fasenfräser hat meist eine einzige Schneide; Rundlauffehler oder Schwingungen zeigen sich direkt auf der Fase und können den Diamanten ausbrechen lassen.
- Ein leichter, gleichmäßiger Schlichtschnitt. Muss viel Material weg, fasen Sie mit einem anderen Werkzeug vor und lassen dem Diamanten einen kleinen, gleichmäßigen Endschnitt.
- Konstanter Eingriff entlang der Bahn. Änderungen von Tiefe oder Vorschub und Stopps an der Kante hinterlassen sichtbare Marken. Weiche Bahnen um Ecken sind wichtig.
- Der richtige Winkel und die richtige Größe. Der Fräser wird nach Fasenwinkel und Fasenbreite Ihrer Zeichnung gefertigt.
- Sauberer Kühlschmierstoff oder Druckluft. Über eine frische Spiegelfase gezogene Späne zerkratzen sie.
Typische Fehler an einer Glanzfase
| Was man sieht | Wahrscheinliche Ursache | Was tun |
|---|---|---|
| Trübe oder matte Fase | Verschlissene Schneide | Fräser nachschleifen oder ersetzen |
| Feine Linie entlang der Fase | Kleiner Ausbruch an der Diamantschneide | Prüfen und nachschleifen |
| Ausbrüche der Eloxalschicht an der Kante | Verschlissene Schneide, zu viel Eingriff, Schwingungen | Scharfe Schneide, leichterer Schnitt, steifere Aufspannung |
| Ungleichmäßige Fasenbreite | Teilelage, Rundlauffehler, ungleichmäßiges Aufmaß | Teil antasten, Rundlauf und Vorbearbeitung prüfen |
| Marken an Ecken oder Ansatzpunkten | Vorschub- oder Tiefenänderungen an der Kante | Bahn glätten, keine Stopps auf der Fase |
Werkstoffe
Fasenfräser aus monokristallinem Diamant eignen sich für Aluminium (Knetlegierungen wie die Serien 6000 und 7000 glänzen am stärksten), Messing, Kupfer, Gold, Silber und Kunststoffe wie Acrylglas. Für Rahmen aus Stahl, Edelstahl oder Titan sind sie nicht geeignet. Siliziumreicher Aluminiumguss verschleißt die Schneide schnell; dort ist PKD meist besser.
Was Bulunmaz macht
Bulunmaz fertigt Fasenfräser aus monokristallinem Diamant, MKD und Naturdiamant, nach Winkel und Größe Ihrer Zeichnung, und schleift sie nach, wenn die Schneide verschleißt. Siehe unsere Diamantwerkzeuge für Aluminiumgehäuse und Diamantfräser und Fasenfräser, oder senden Sie uns Ihr Teil für ein Angebot.
Häufige Fragen
- Welcher Fasenfräser ist der beste für Aluminium?
- Das hängt vom gewünschten Ergebnis ab. Zum Entgraten und für funktionale Fasen ist ein scharfer Hartmetall-Fasenfräser die wirtschaftliche Wahl. Für lange Serien auf abrasiven Legierungen hält PKD am längsten. Für eine Fase, die wie ein Spiegel glänzen soll, nehmen Sie einen Fasenfräser aus monokristallinem Diamant.
- Wie entsteht die glänzende Kante an Aluminium-Smartphones und Laptops?
- Das Teil wird gefräst und farbig eloxiert, dann schneidet ein Diamant-Fasenfräser durch die Farbschicht bis ins blanke Aluminium und hinterlässt eine spiegelblanke Fase. Oft wird das Teil anschließend mit einer dünnen farblosen Schicht nachanodisiert, um diese Kante zu schützen.
- Kann ein Hartmetall-Fasenfräser Spiegelglanz erzeugen?
- Selten. Eine neue, polierte Hartmetallschneide ergibt eine saubere, helle Fase, aber keinen echten Spiegel, und der Glanz lässt mit dem Verschleiß nach. Für einen gleichbleibenden Spiegel über eine lange Serie ist monokristalliner Diamant das Werkzeug.
- Eignen sich Diamant-Fasenfräser für Stahl oder Titan?
- Nein. Diamant reagiert bei Schnitttemperatur mit Eisen, und Titan ist ebenfalls ungeeignet. Diamant-Fasenfräser sind für Aluminium, Messing, Kupfer, Edelmetalle und Kunststoffe.
- Welche Fasenwinkel sind möglich?
- Jeder Winkel, den das Teil braucht; 45 Grad ist am häufigsten. Fasenfräser aus monokristallinem Diamant werden meist nach Winkel und Größe Ihrer Zeichnung gefertigt.
- Warum zeigt meine Glanzfase Ausbrüche an der Eloxalkante?
- Die farbige Eloxalschicht ist hart und spröde. Eine verschlissene Schneide, zu viel Eingriff oder Schwingungen können sie dort ausbrechen lassen, wo die Fase auf die farbige Fläche trifft. Eine scharfe Diamantschneide, ein leichter Schlichtschnitt und eine steife Aufspannung halten diese Linie sauber.
Sie betreiben eine Maschine und suchen das passende Werkzeug? Senden Sie uns den Werkstoff, eine Zeichnung oder ein Foto und die gewünschte Oberfläche.
Angebot anfordernFachartikel für Gehäusehersteller
Alle FachartikelMKD oder PKD: Welches Diamantwerkzeug brauchen Sie?
Angebot anfordern
Erzählen Sie uns von Ihrem Teil
Senden Sie uns den Werkstoff, eine Zeichnung oder ein Foto und die gewünschte Oberfläche. Wir schlagen Ihnen das passende Werkzeug vor und senden Ihnen ein Angebot.
- E-Mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62