
技術情報 · 電子機器筐体
鏡面面取りのための面取りカッター:アルミの光るエッジはどう削られるのか
面取りカッターの多くは、エッジを落としたりバリを取ったりするためのものです。中には別の役割を持つものがあります。部品の見た目を決める、光る面取りそのものを削ることです。アルミ製のスマートフォンのフレーム、ノートパソコン、銘板のふちの細く光るラインがその面取りです。このページでは、どの面取りカッターでどんな仕上がりになるか、光る面取りとアルマイトの関係、鏡面のエッジに機械と工具が必要とするものを解説します。
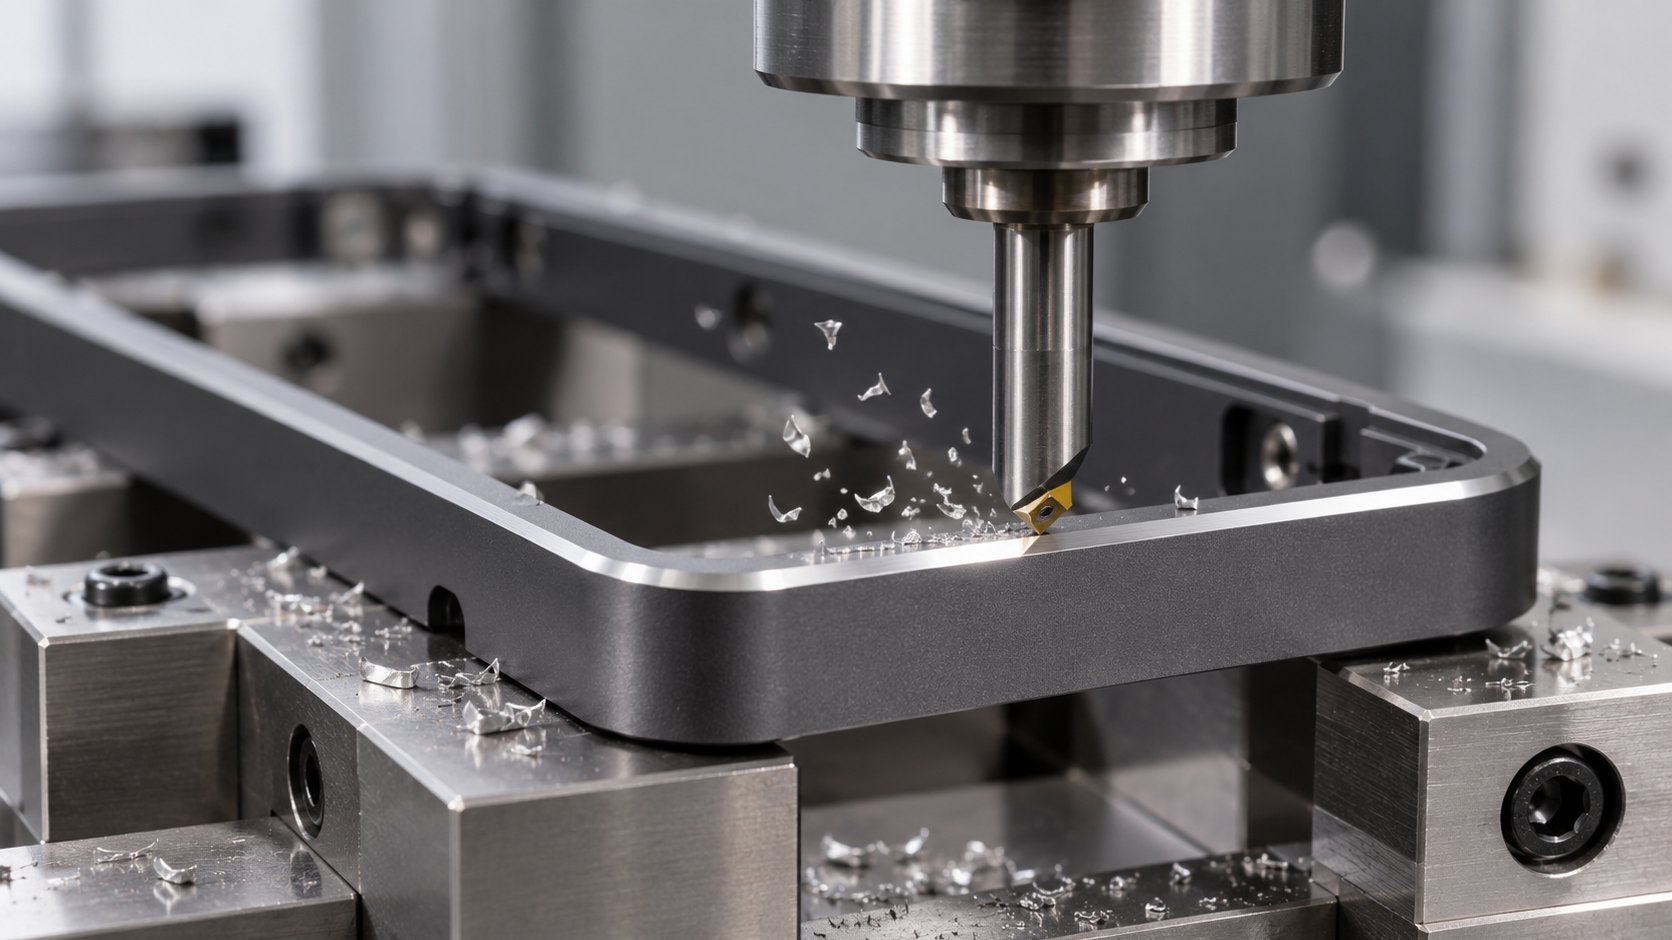
2種類の面取り
機能的な面取りは、鋭いエッジを落とし、バリを取り、組み付けを容易にします。誰も近くで見ることはありません。装飾的な面取りは目に見える特徴です。製品の見た目の一部なので、均一で、光っていて、どの部品でも同じでなければなりません。一方に正しいカッターは、たいてい他方には合いません。
どのカッターでどんな仕上がりになるか
| 超硬 | PCD | 単結晶ダイヤモンド | |
|---|---|---|---|
| 主な用途 | バリ取り、皿もみ、機能的な面取り | 長いロット、研磨性のあるアルミ合金 | 光る装飾的な面取り |
| アルミでの仕上がり | きれい、サテン調から光沢まで | 光沢はあるが鏡面ではない | 鏡面 |
| アルミでの刃先寿命 | 短〜中 | 非常に長い | 適した合金で長い |
| 振動への敏感さ | 低い | 低い | 高い:剛性の高い取り付けが必要 |
| 工具価格 | 安い | 中程度 | 高めだが、何度か再研磨できる |
超硬やPCDの刃先は粒子でできています。非常に細かくても粒子です。切削面は光っても鏡面にはなりません。単結晶ダイヤモンドの刃先には粒子がないため、ほぼ完全に真っすぐで鋭く研磨でき、削った面取りはその写しになります。ダイヤモンドの違いはMCDとPCDの違いをご覧ください。
光る面取りとアルマイト
色付きのアルミ部品では、光る面取りはふつうアルマイトの後に削ります。
- 部品を加工する。最終形状にし、面取りする稜はシャープなまま残します。
- アルマイト処理する。部品を目的の色に着色します。
- 面取りを削る。ダイヤモンドの面取りカッターで着色層を切り抜き、アルミ地まで削ります。色の面に対して鏡のように光る面取りが現れます。
- 保護する。光るエッジがくすまないよう、薄い透明アルマイトを再度施すか、塗装することが多くあります。
同じ工程はダイヤカット銘板やロゴにも使われます。ダイヤカット銘板の作り方をご覧ください。
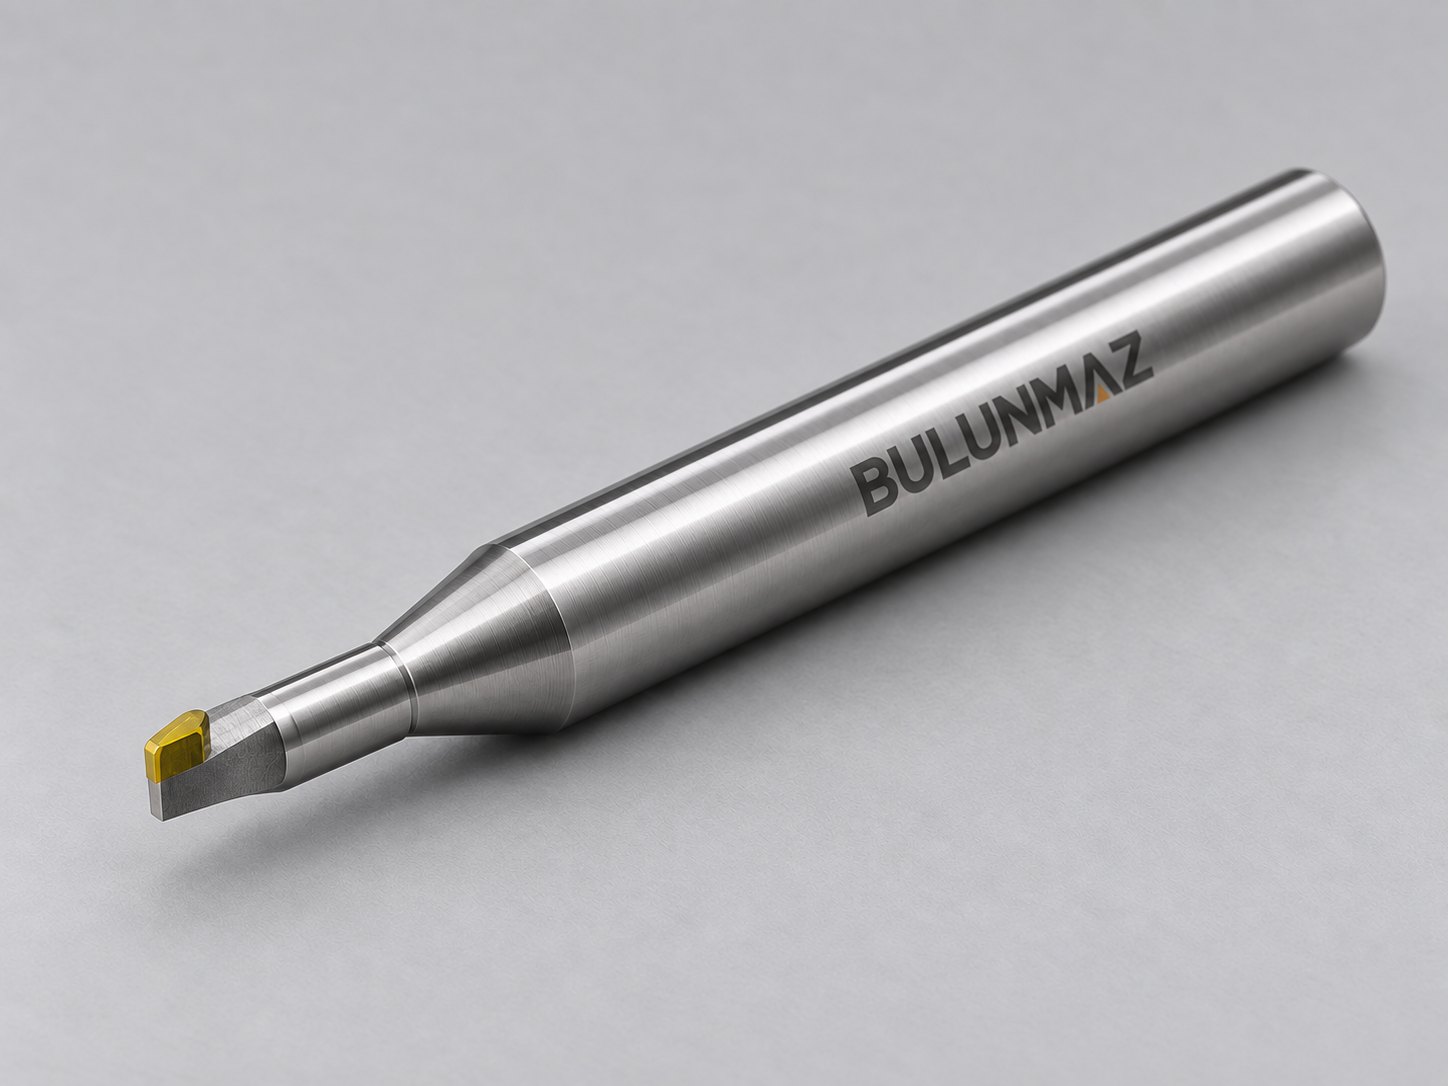
鏡面面取りに機械と工具が必要とするもの
- 剛性の高い機械と振れの非常に小さいスピンドル。単結晶ダイヤモンドの面取りカッターはふつう1枚刃です。振れや振動はそのまま面取りに現れ、ダイヤモンドを欠けさせることもあります。
- 軽く安定した仕上げ切削。取り代が多い場合は別の工具で面取りを荒加工し、ダイヤモンドには小さく均一な最終切削を残します。
- 経路全体で一定の切り込み。深さや送りの変化、エッジ上での停止は見える跡を残します。コーナーでの滑らかな工具経路が大切です。
- 正しい角度と寸法。カッターは図面の面取り角度と幅に合わせて製作します。
- きれいなクーラントまたはエアブロー。削ったばかりの鏡面面取りの上を引きずられた切りくずは傷をつけます。
光る面取りに多い不具合
| 見える症状 | 考えられる原因 | 対策 |
|---|---|---|
| くもった、つやのない面取り | 刃先の摩耗 | カッターを再研磨または交換する |
| 面取りに沿った細い線 | ダイヤモンド刃先の小さな欠け | 確認して再研磨する |
| 縁のアルマイト皮膜の欠け | 刃先の摩耗、食い込み過多、振動 | 鋭い刃先、より軽い切削、より剛性の高い取り付け |
| 面取り幅のばらつき | 部品の位置、振れ、取り代のばらつき | 部品を測定し、振れと前工程を確認する |
| コーナーや切り込み点の跡 | エッジ上での送りや深さの変化 | 工具経路を滑らかにし、面取り上で止めない |
材料
単結晶ダイヤモンドの面取りカッターは、アルミ(A6061、A6063などの6000系や7000系の展伸材が最も明るく仕上がります)、真鍮、銅、金、銀、アクリルなどの樹脂に使えます。鋼、ステンレス、チタンのフレームには使えません。シリコンを多く含む鋳造アルミは刃先を早く摩耗させるため、通常はPCDが適しています。
Bulunmaz にできること
Bulunmaz は、図面の角度と寸法に合わせたMCD・天然ダイヤモンドの単結晶ダイヤモンド面取りカッターを製作し、刃先が摩耗したら再研磨します。アルミ筐体のためのダイヤモンド工具とダイヤモンドエンドミルと面取りカッターをご覧いただくか、部品をお送りください。お見積りいたします。
よくある質問
- アルミに最適な面取りカッターはどれですか?
- 求める仕上がりによります。バリ取りや機能的な面取りなら、鋭い超硬の面取りカッターが経済的です。研磨性のある合金で長いロットなら、PCDが最も長持ちします。鏡のように光る面取りには、単結晶ダイヤモンドの面取りカッターを使います。
- アルミ製スマートフォンやノートパソコンの光るエッジはどう作るのですか?
- 部品を加工して色付きのアルマイト処理をした後、ダイヤモンドの面取りカッターで着色層を切り抜いてアルミ地まで削り、鏡のように光る面取りを残します。多くの場合、そのエッジを守るために薄い透明なアルマイトを再度施します。
- 超硬の面取りカッターで鏡面になりますか?
- まれです。新品の研磨された超硬刃先なら、きれいで明るい面取りになりますが、本当の鏡面にはならず、摩耗とともに光沢も落ちます。長いロットで安定した鏡面を得るには、単結晶ダイヤモンドが必要です。
- ダイヤモンド面取りカッターは鋼やチタンに使えますか?
- 使えません。ダイヤモンドは切削温度で鉄と反応し、チタンにも適しません。ダイヤモンド面取りカッターはアルミ、真鍮、銅、貴金属、樹脂用です。
- どんな面取り角度ができますか?
- 部品に必要な角度なら何でも可能で、最も一般的なのは45度です。単結晶ダイヤモンドの面取りカッターは、ふつう図面の角度と寸法に合わせて製作します。
- 光る面取りのアルマイトの縁が欠けるのはなぜですか?
- 着色されたアルマイト皮膜は硬くて脆い層です。摩耗した刃先、食い込みの大きすぎ、振動があると、面取りと着色面の境目で皮膜が欠けることがあります。鋭いダイヤモンド刃先、軽い仕上げ切削、剛性の高い取り付けで、この境目をきれいに保てます。
機械をお持ちで、工具をお探しですか?被削材、図面または写真、必要な仕上げ面をお送りください。
お見積り依頼筐体メーカー向けの技術コラム
すべての記事単結晶ダイヤモンド(MCD)と多結晶ダイヤモンド(PCD):どちらの工具が必要か
お見積り依頼
加工部品についてお聞かせください
材料、図面または写真、必要な仕上げ面をお送りください。最適な工具をご提案し、お見積りをお送りします。
- メール: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62