
Wissen · Armaturen und Fittings
Messing drehen: So gelingt der Hochglanz
Messing ist eines der am leichtesten zu zerspanenden Metalle und eines der dankbarsten beim Finish. Mit dem richtigen Werkzeug und einem leichten letzten Schnitt kann ein Messingteil spiegelblank von der Drehmaschine oder dem Bearbeitungszentrum kommen, bereit für die Beschichtung oder den Einsatz, ohne Polieren. Dieser Ratgeber zeigt wie: Legierungen, Werkzeuge, Schlichtschnitt und was zu tun ist, wenn die Fläche nicht glänzt.
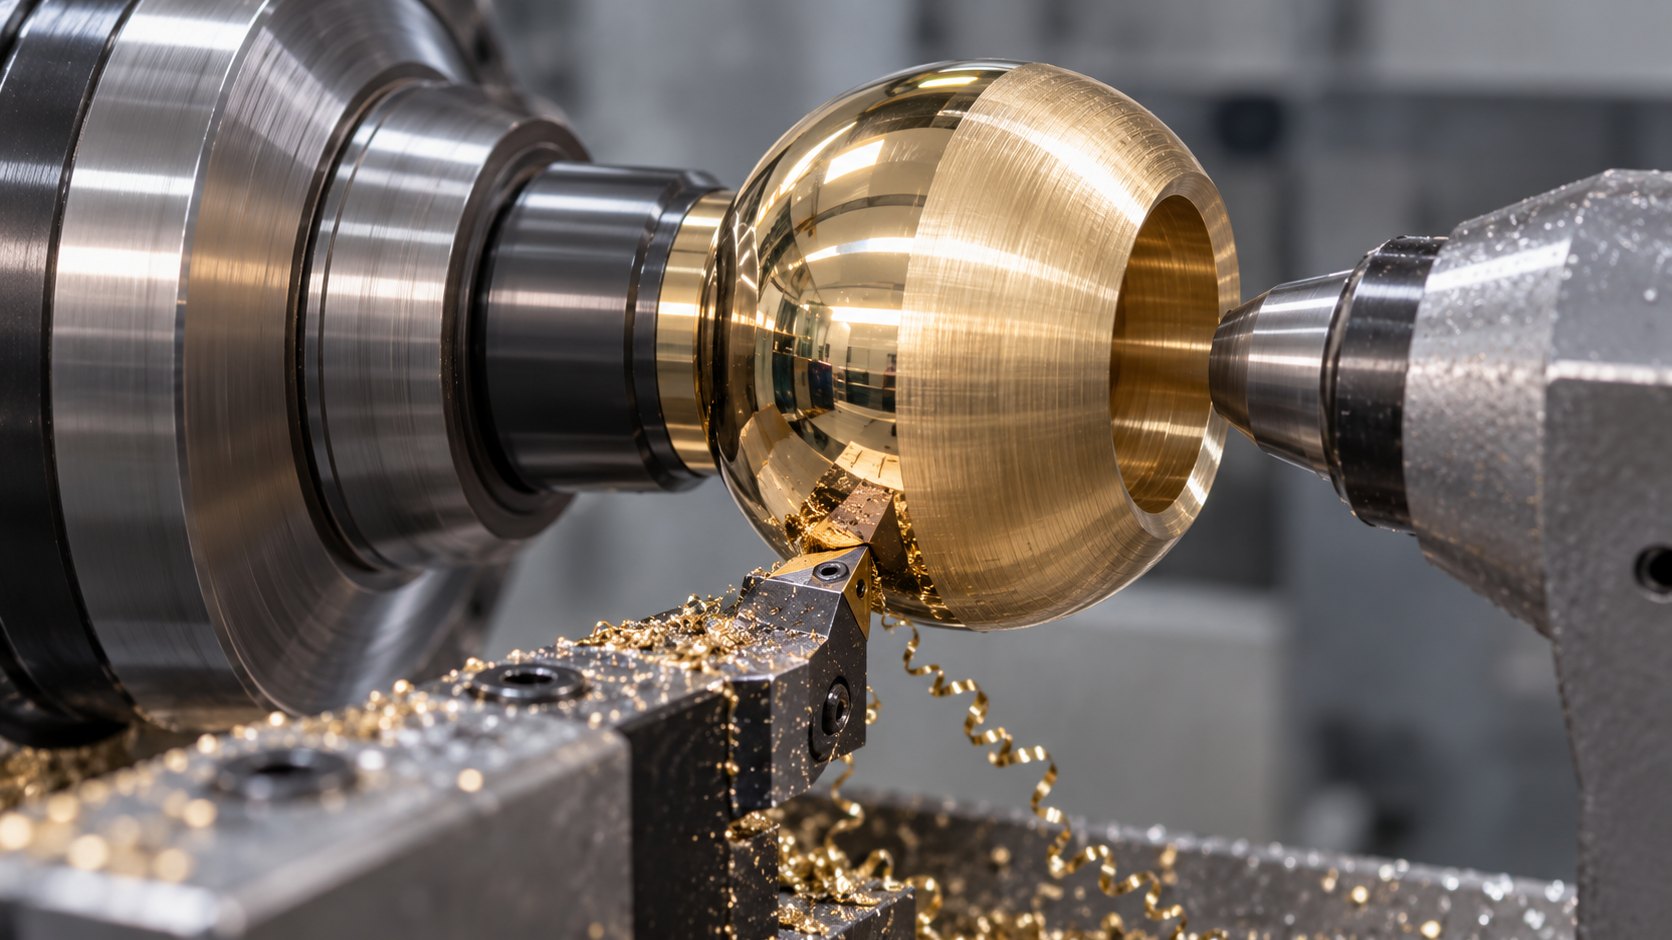
Warum sich Messing bis zum Spiegelglanz bearbeiten lässt
Messing ist eine Legierung aus Kupfer und Zink. Es ist weich genug, um sich leicht schneiden zu lassen, hart genug, um am Teil eine scharfe Kante zu halten, und es klebt nicht am Werkzeug, wie es Aluminium oft tut. Seine Späne brechen sauber, und seine Oberfläche nimmt einen schönen Glanz an. Deshalb wird es für Armaturen, Fittings, Uhrenteile, Musikinstrumente, Schmuck und dekorative Beschläge verwendet, wo die Oberfläche so viel zählt wie die Maße.
Welche Messinglegierungen sich am besten zerspanen lassen
| Messingart | Beispiele | Zerspanbarkeit | Typischer Einsatz |
|---|---|---|---|
| Automatenmessing (bleihaltig) | CuZn39Pb3, CW614N, C36000 | Am leichtesten; kurze, brechende Späne | Fittings, Drehteile, Uhrenteile |
| Entzinkungsbeständiges Messing | CW602N | Gut | Fittings für aggressives Wasser |
| Bleiarme und bleifreie Messinge | CuZn21Si3P (CW724R), CuZn42 | Längere Späne, mehr Werkzeugverschleiß | Trinkwasserarmaturen und -fittings |
| Bleifreies gelbes Messing | CuZn37 (CW508L) | Schmierend, lange Späne | Gepresste und umgeformte Teile |
Die Legierung zählt mehr, als man denkt. Blei wirkt als Spanbrecher: Klassisches Automatenmessing ergibt kleine Späne, die vom Teil abfallen. Bleiarmes Messing ergibt längere Späne, die sich um das Teil wickeln und eine Glanzfläche verkratzen können; die Spankontrolle wird damit Teil der Schlichtarbeit.
Hartmetall oder Diamant für das Schlichten?
Hartmetallwerkzeuge erledigen den Großteil der Arbeit an Messing: Schruppen, Bohren, Gewindeschneiden, Abstechen. Eine scharfe, polierte Hartmetallplatte ergibt eine saubere, glänzende Oberfläche, die für die meisten Funktionsteile genügt.
Für einen echten Spiegel wird der letzte Schnitt mit einem Werkzeug aus monokristallinem Diamant gemacht, Naturdiamant oder MKD. Seine Schneide ist viel schärfer und gerader poliert als jede Hartmetallschneide, und die Fläche des Teils ist ein Abbild dieser Schneide. Auf Messing hinterlässt ein monokristallines Diamantwerkzeug auf einer stabilen Maschine direkt von der Maschine eine spiegelnde Fläche. Es hält auf Messing auch lange seine Schneide: Die Oberfläche bleibt über lange Serien gleich.
PKD (polykristalliner Diamant) ist eine weitere Option für lange Messingserien: Er hält sehr lange, doch seine Schneide besteht aus kleinen Körnern, und die Oberfläche ist eher glänzend als spiegelnd.
Der Schlichtschnitt, Schritt für Schritt
- Mit Hartmetall schruppen und ein kleines, gleichmäßiges Aufmaß für den Schlichtschnitt lassen, von wenigen Hundertstelmillimetern bis etwa einem Zehntel.
- Erst für den letzten Schnitt zum Diamantwerkzeug wechseln. Setzen Sie es nicht zum Schruppen oder für unterbrochene Schnitte ein: Monokristalliner Diamant ist sehr hart, aber spröde.
- Den Vorschub im Verhältnis zum Schneidenradius gering halten. Jede Umdrehung hinterlässt eine winzige Rille; ein feiner Vorschub mit passendem Radius macht diese Rillen unsichtbar.
- Die Schnittgeschwindigkeit konstant halten. Auf der Drehmaschine hilft konstante Schnittgeschwindigkeit beim Plandrehen: Die Oberfläche ist von der Mitte bis zum Außenrand gleich.
- Späne von der Fläche fernhalten, mit sauberem Öl oder sauberer Emulsion und bei bleiarmem Messing mit einer Werkzeuggeometrie, die den Span kontrolliert.
- Das Teil nach dem Schnitt sorgfältig handhaben. Eine Spiegelfläche zeigt jeden Fingerabdruck und jeden Kratzer.
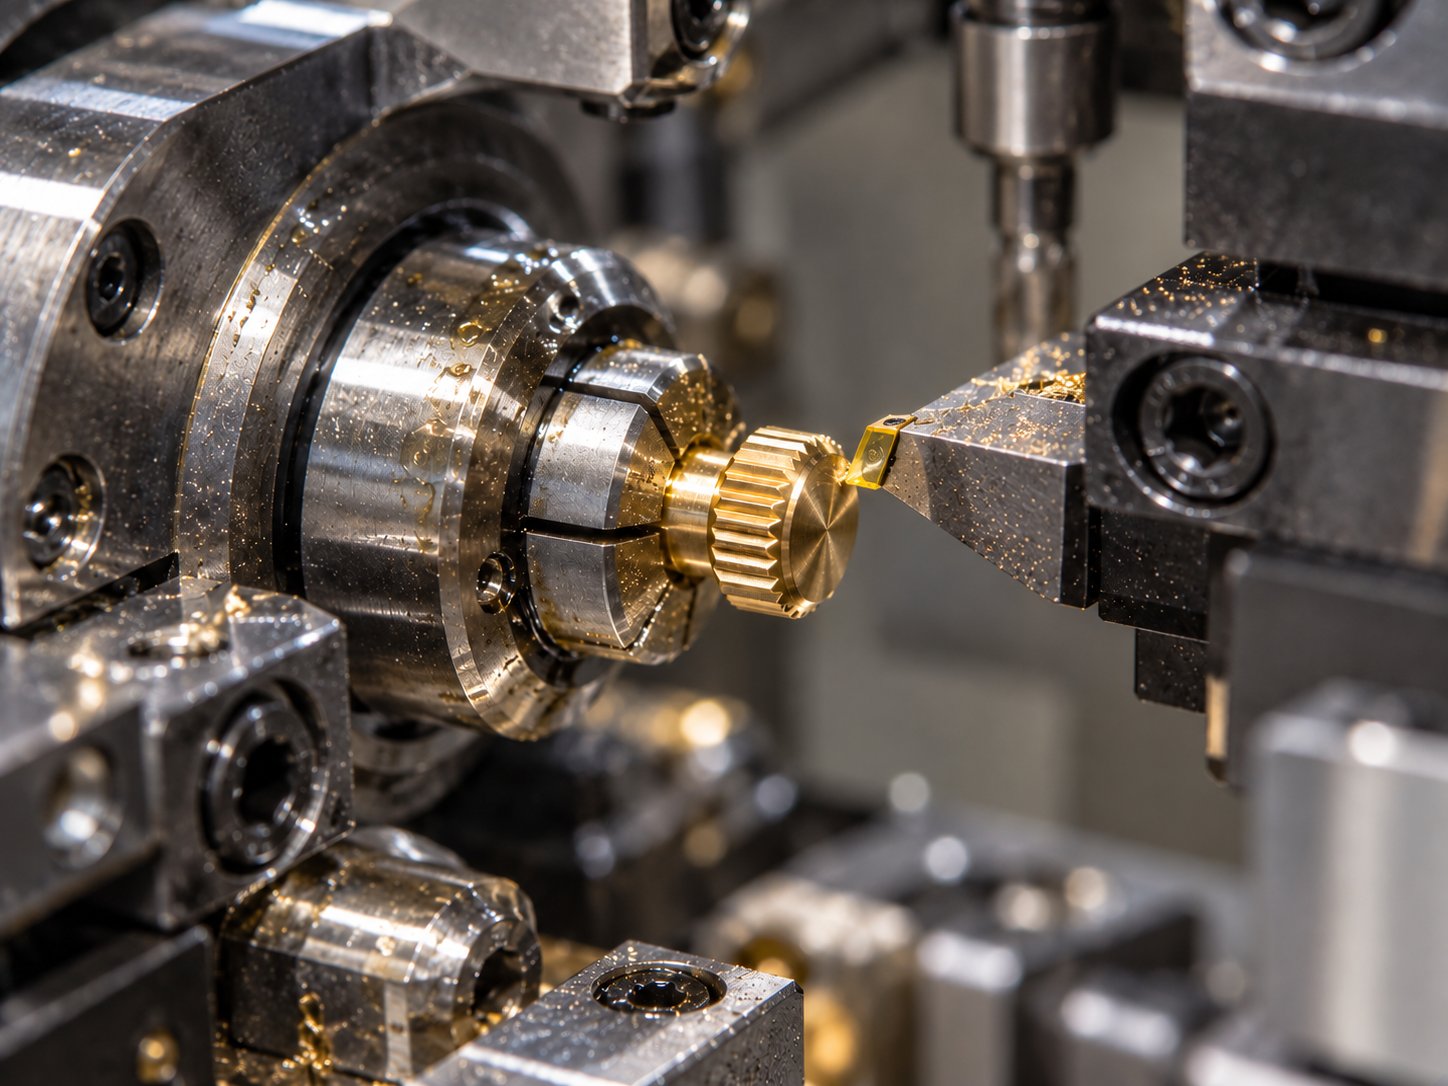
Häufige Oberflächenfehler und ihre Ursachen
| Was Sie sehen | Wahrscheinliche Ursache | Was zu tun ist |
|---|---|---|
| Trübe oder matte Fläche | Verschlissene Schneide | Werkzeug tauschen oder nachschleifen |
| Feine, regelmäßige Ringe oder Linien | Vorschub zu groß für den Schneidenradius | Vorschub senken oder größeren Radius wählen |
| Welliges Muster, Rattermarken | Vibrationen: Werkzeug zu weit ausgespannt, Teil zu schwach gespannt | Auskraglänge verkürzen, steifer spannen |
| Zufällige Kratzer | Späne um das Teil gewickelt, verschmutzter Kühlschmierstoff | Späne besser kontrollieren, Kühlschmierstoff filtern |
| Ausgerissene, raue Stellen | Schmierendes bleiarmes Messing, stumpfe Schneide | Schärfere Schneide, angepasste Geometrie und Geschwindigkeit |
Beschichten nach dem Zerspanen
Viele Messingteile werden anschließend vernickelt oder verchromt. Die Beschichtung bildet die Fläche darunter ab: Ein mattes Teil ergibt eine matte Beschichtung, ein spiegelndes Teil eine spiegelnde. Eine diamantgedrehte Messingfläche kann direkt beschichtet werden, ohne den Polierschritt, der Kanten rundet und Zeit kostet.
Wo Bulunmaz ins Spiel kommt
Bulunmaz fertigt Werkzeuge aus monokristallinem Diamant für den Schlichtschnitt auf Messing, aus Naturdiamant und MKD: Drehwerkzeuge, Wendeschneidplatten, Kugel-Schlichtwerkzeuge, Fräser und Schlagzahnfräser, als Standard oder nach Zeichnung, und schleift sie nach, wenn die Schneide verschlissen ist. Sehen Sie unsere Diamantwerkzeuge für Armaturen und Fittings an, oder senden Sie uns Ihr Teil und Ihre Legierung für ein Angebot.
Häufige Fragen
- Welches Messing lässt sich am besten zerspanen?
- Klassisches Automatenmessing wie CuZn39Pb3 (CW614N, in den USA C36000) ist am leichtesten zu zerspanen: Das Blei bricht die Späne. Bleiarme und bleifreie Messinge werden für Teile mit Trinkwasserkontakt zunehmend verlangt; auch sie lassen sich gut zerspanen, bilden aber längere Späne und verschleißen die Werkzeuge schneller.
- Kann man auf Messing ohne Polieren Spiegelglanz erreichen?
- Ja. Ein Werkzeug aus monokristallinem Diamant, Naturdiamant oder MKD, hinterlässt auf einer steifen Maschine im letzten Durchgang Spiegelglanz. Hartmetallwerkzeuge ergeben einen guten Glanz, aber selten einen echten Spiegel.
- Warum sieht mein Messingteil matt oder riefig aus?
- Meist wegen einer verschlissenen Schneide, eines zu großen Vorschubs für den Werkzeugradius, Vibrationen oder Spänen, die die Fläche verkratzen. Prüfen Sie zuerst die Schneide: Eine monokristalline Schneide, die ihre Schärfe verloren hat, hinterlässt auch bei perfekten Schnittdaten eine trübe Fläche.
- Braucht man Kühlschmierstoff zum Messingdrehen?
- Messing lässt sich trocken bearbeiten, doch für Spiegelglanz hilft Öl oder Emulsion: Es kühlt das Teil, spült die Späne aus der Schnittzone und schützt die Glanzfläche. Verwenden Sie sauberen Kühlschmierstoff, denn feine Partikel darin können das Teil verkratzen.
- Muss Messing vor dem Verchromen poliert werden?
- Nicht, wenn die bearbeitete Fläche bereits spiegelt. Die Beschichtung bildet die Fläche darunter ab: Ein diamantgedrehtes Messingteil kann direkt zum Vernickeln oder Verchromen. Das spart den Polierschritt, und Kanten und Formen bleiben scharf.
Sie betreiben eine Maschine und suchen das passende Werkzeug? Senden Sie uns den Werkstoff, eine Zeichnung oder ein Foto und die gewünschte Oberfläche.
Angebot anfordernFachartikel für Armaturen- und Fittinghersteller
Alle FachartikelAngebot anfordern
Erzählen Sie uns von Ihrem Teil
Senden Sie uns den Werkstoff, eine Zeichnung oder ein Foto und die gewünschte Oberfläche. Wir schlagen Ihnen das passende Werkzeug vor und senden Ihnen ein Angebot.
- E-Mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62