
技術情報 · 時計部品
自動盤による時計部品の加工:ダイヤモンド工具を使うべき場面
小さな時計部品の多くは主軸移動型の自動盤で作られます。リューズ、プッシャー、パイプ、ねじ、巻真、小さなケース部品などです。加工の大半は超硬工具で行いますが、外から見える真鍮、金、銀の部品では、単結晶ダイヤモンド工具が機械から降ろしたままの光沢面を残せます。このページでは、自動盤加工の仕組みと、ダイヤモンド工具の出番を解説します。
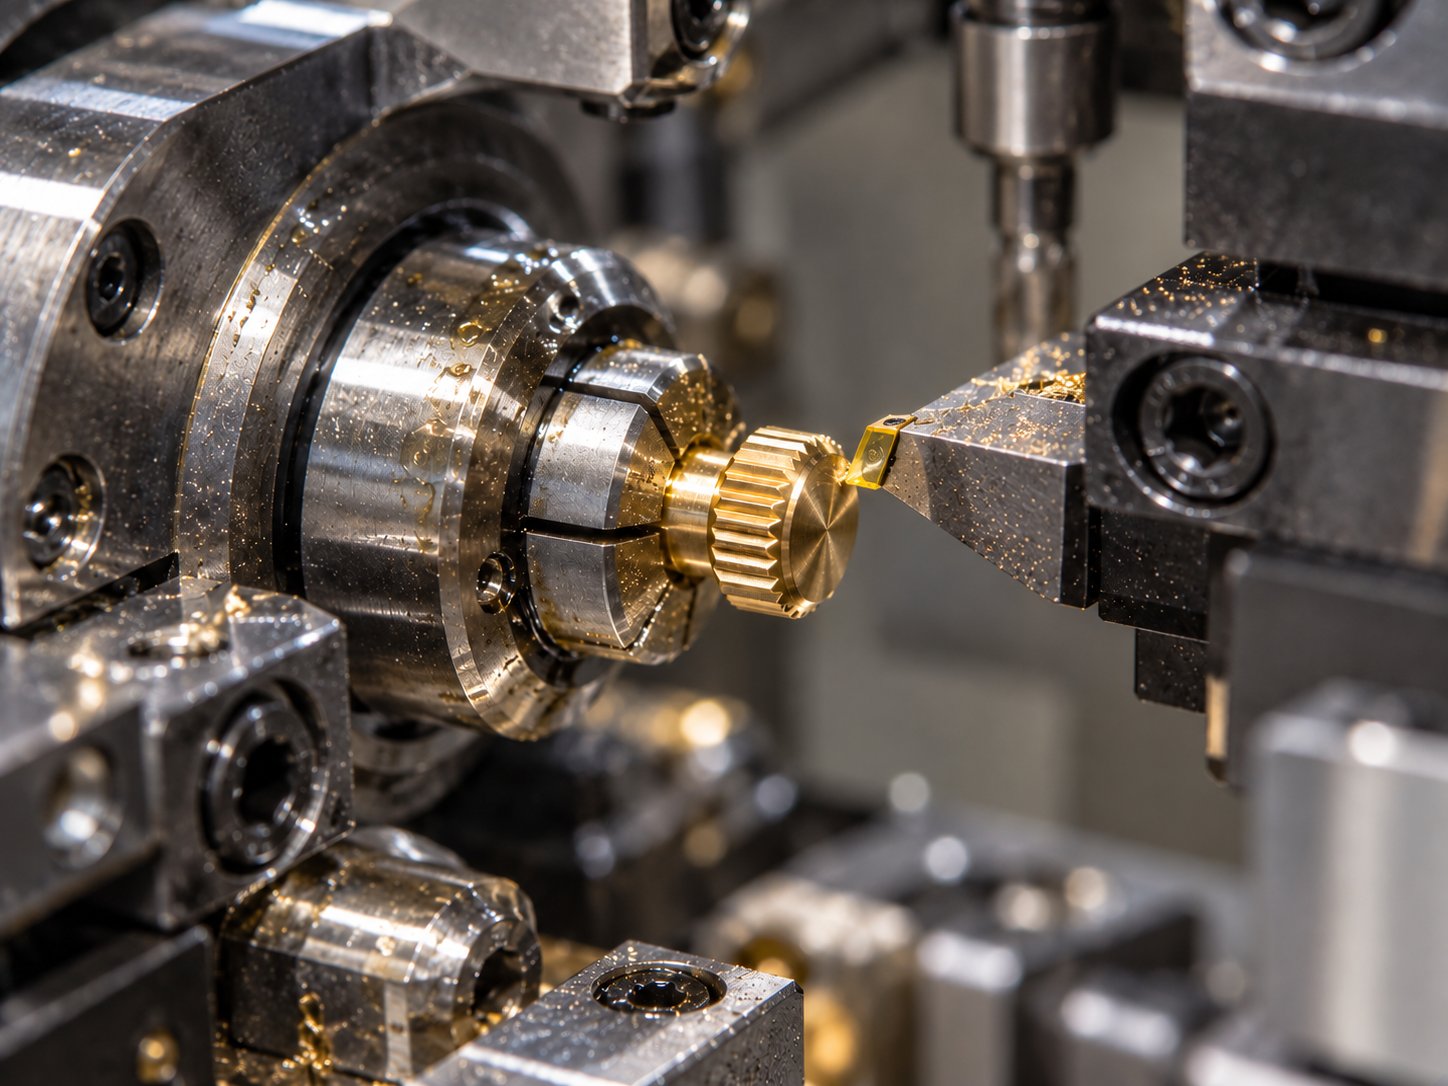
スイス型自動盤加工とは
スイス型自動盤(フランス語でデコルテューズ)は、主軸が移動する自動旋盤です。棒材は主軸に保持され、ガイドブッシュを通って前に送り出されます。工具はブッシュのすぐ横で切削するため、棒材は常に切削点の近くで支えられています。そのため、細長い部品でも数ミクロンの精度で旋削できます。
この技術はジュラ地方の時計産業のために開発され、今も小さな時計旋削部品のほとんどがこの方法で作られています。現代の機械は多くの工具を同時に搭載しています。複数のバイト、ドリル、クロス加工用のスピンドル、そして部品の背面を仕上げる背面主軸です。数秒から数分ごとに完成した部品が機械から出てきます。
この方法で作られる時計部品
- リューズとプッシャー:手で触れる外装部品。金、真鍮、貴金属合金が多く使われます。
- パイプ、巻真、小さなケース部品:棒材から一工程で作られます。
- ねじ、かな、真:主に鋼。装飾ねじでは真鍮や金も使われます。
ダイヤモンド工具の出番と、そうでない場面
自動盤での切削の大半は、荒加工、穴あけ、ねじ切り、突切りなど超硬工具で行います。また、かな、真、ほとんどのねじなど多くの時計部品は鋼で、ダイヤモンドでは削れません。切削温度でダイヤモンドの炭素が鉄と反応し、刃先が急速に摩耗するためです。
ダイヤモンド工具の仕事はひとつです。真鍮、金、銀などの非鉄合金でできた外から見える部品の、最後の軽い仕上げ切削です。刃先が非常に鋭く均一なため、面は光沢を持って機械から出てきて、後の研磨工程は不要です。リューズやプッシャーでは、次のような効果があります。
- 機械から降ろしたままの光る頂面と光るエッジ
- 1個目と1万個目で同じ仕上がり
- 工程の削減:鋭いエッジを丸めてしまう研磨工程が不要
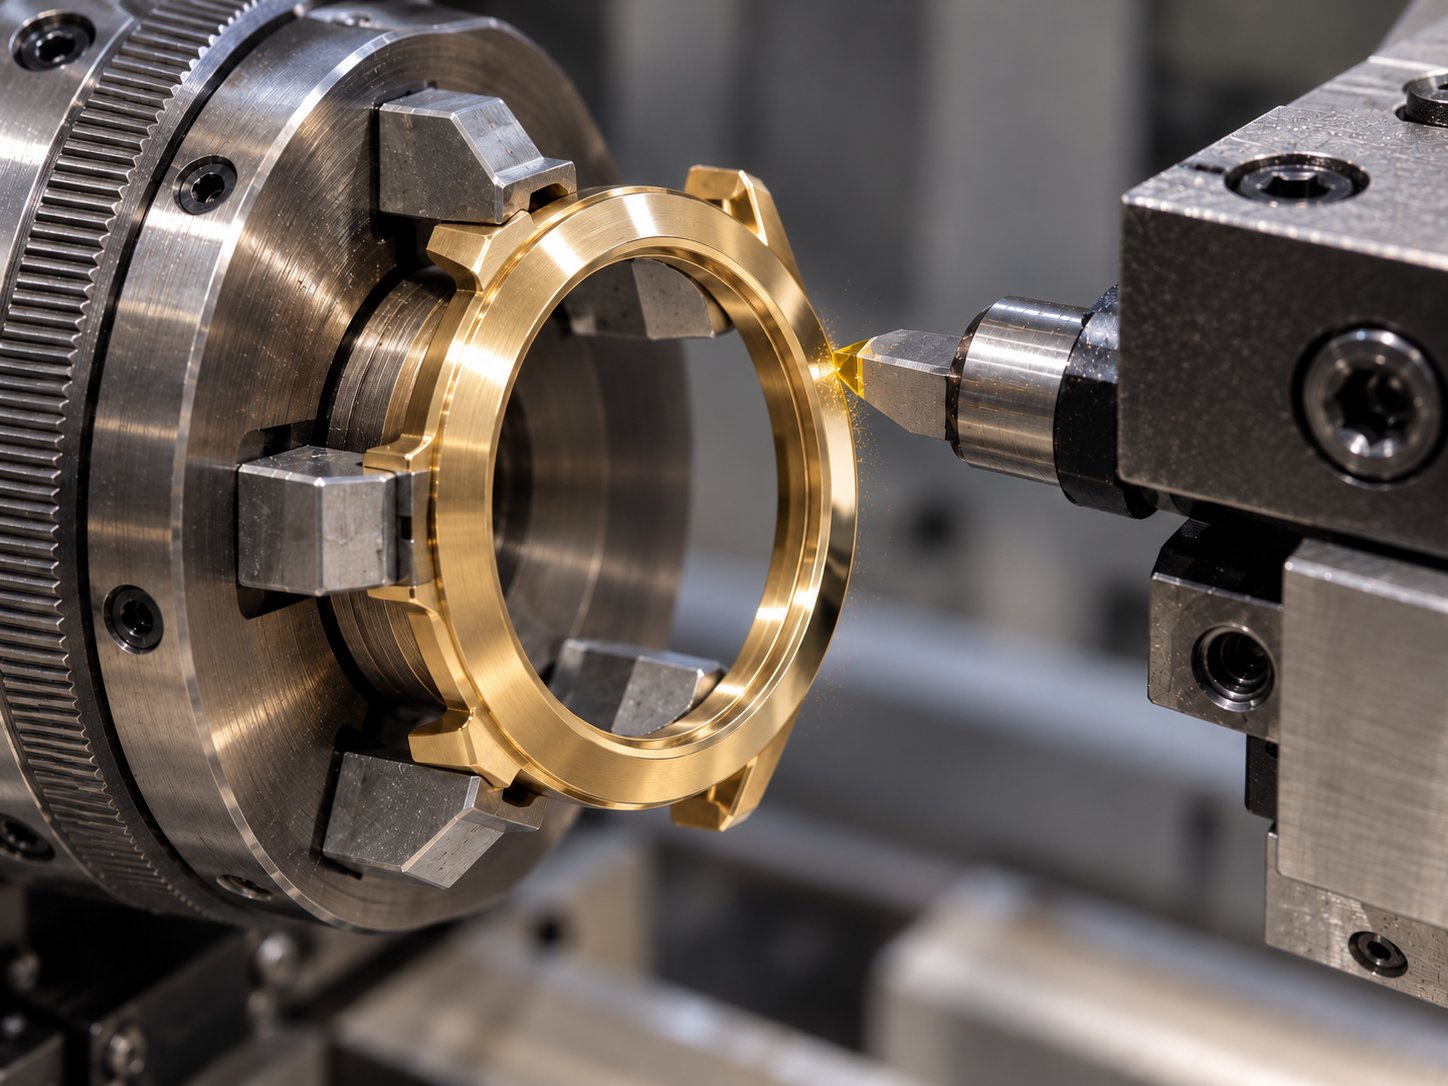
自動盤用ダイヤモンドバイトに求められること
- 適切なシャンク:機械のくし刃ホルダーに合う必要があり、通常は決まったサイズと長さの角シャンクです。お使いのホルダーに合わせて製作します。
- 軽い仕上げ切削:単結晶ダイヤモンドは非常に硬い一方で脆い材料です。超硬で荒加工した後の、軽く安定した最終切削のための工具です。
- 安定した段取り:ガイドブッシュが助けになりますが、摩耗したブッシュや突き出しの長すぎる工具はびびりの原因になり、光沢面に跡が出たり刃先が欠けたりします。
- きれいな油と切りくず処理:部品に巻きつく長い真鍮や金の切りくずは光沢面に傷をつけます。刃形と油の流れで、切りくずを切削点から遠ざけます。
鉛レス真鍮で変わること
時計ブランドとその協力工場は、従来の快削真鍮から鉛レス・鉛フリー真鍮へ移行しつつあります。これらの合金は切りくずが分断されにくく、工具の摩耗も早くなります。鋭い単結晶ダイヤモンドの刃先なら十分に削れますが、切削条件や刃形の調整が必要な場合があります。合金をお知らせいただければ、合った刃形をご提案します。
天然ダイヤモンドか、MCDか
どちらも光沢のある仕上げが得られます。MCD(合成単結晶ダイヤモンド)は工具ごとのばらつきが非常に少なく、複数台の機械での量産に向いています。厳選した天然ダイヤモンドは、要求の高い部品に素晴らしい刃先を与えます。天然ダイヤモンド・MCD・CVDの解説をご覧ください。
Bulunmaz にできること
Bulunmaz は、自動盤用の単結晶ダイヤモンドバイトを天然ダイヤモンドとMCDで、図面または現在の工具のサンプルから製作し、刃先が摩耗したら再研磨します。超硬工具の製造や機械の販売は行っていません。時計部品のためのダイヤモンド工具をご覧いただくか、部品をお送りください。お見積りいたします。
よくある質問
- スイス型自動盤加工とは何ですか?
- 主軸移動型の自動盤による旋削で、フランス語ではデコルタージュと呼ばれます。棒材がガイドブッシュの中を移動し、工具はその支えのすぐ近くで切削するため、細長い部品でも非常に精密に作れます。時計産業のために開発され、今も時計産業の中心的な技術です。
- どの時計部品が自動盤で作られますか?
- リューズ、プッシャー、パイプ、巻真、ねじ、かな、真(アーバー)、そして多くの小さなケース部品です。多くは棒材から一工程で作られ、同じ部品に複数の工具が同時に使われることもよくあります。
- ダイヤモンド工具で鋼の時計部品を削れますか?
- いいえ。かな、真、ほとんどのねじなど鋼やチタンの部品は、超硬やハイスの工具で切削します。切削温度でダイヤモンドの炭素が鉄と反応し、刃先が急速に摩耗するためです。
- どの部品がダイヤモンド工具に向いていますか?
- 真鍮、金、銀などの非鉄合金でできた外から見える部品です。リューズ、プッシャー、装飾ねじ、小さなベゼルやケース部品など。ダイヤモンドが最後の軽い仕上げ切削を担当し、研磨不要の光沢面を残します。
- 鉛レス真鍮で何か変わりますか?
- はい。鉛フリー・鉛レス真鍮は、従来の快削真鍮とは切りくずの出方が違い、工具の摩耗も早くなります。鋭い単結晶ダイヤモンドの刃先なら十分に削れますが、切削条件や刃形の調整が必要な場合があります。合金をお知らせいただければご提案します。
- 自社の自動盤のホルダーに合うダイヤモンドバイトを作れますか?
- はい。くし刃ホルダーに合う角シャンクのサイズと長さで、図面または現在の工具のサンプルから製作し、再研磨も行います。
機械をお持ちで、工具をお探しですか?被削材、図面または写真、必要な仕上げ面をお送りください。
お見積り依頼時計部品メーカー向けの技術コラム
すべての記事お見積り依頼
加工部品についてお聞かせください
材料、部品(文字盤、針、ベゼル、受けなど)、使用機械、図面または写真をお送りください。最適な工具をご提案し、お見積りをお送りします。
- メール: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62