
技術情報 · バルブ・継手
真鍮の切削加工と鏡面仕上げ
真鍮は最も削りやすい金属のひとつで、仕上げの成果も出やすい材料です。適切な工具と軽い仕上げ切削があれば、真鍮部品はCNC旋盤やマシニングセンタから研磨なしの鏡面で降ろし、そのままめっきや使用に回せます。このページでは、材料、工具、仕上げ切削、そして面が光らないときの対処を解説します。
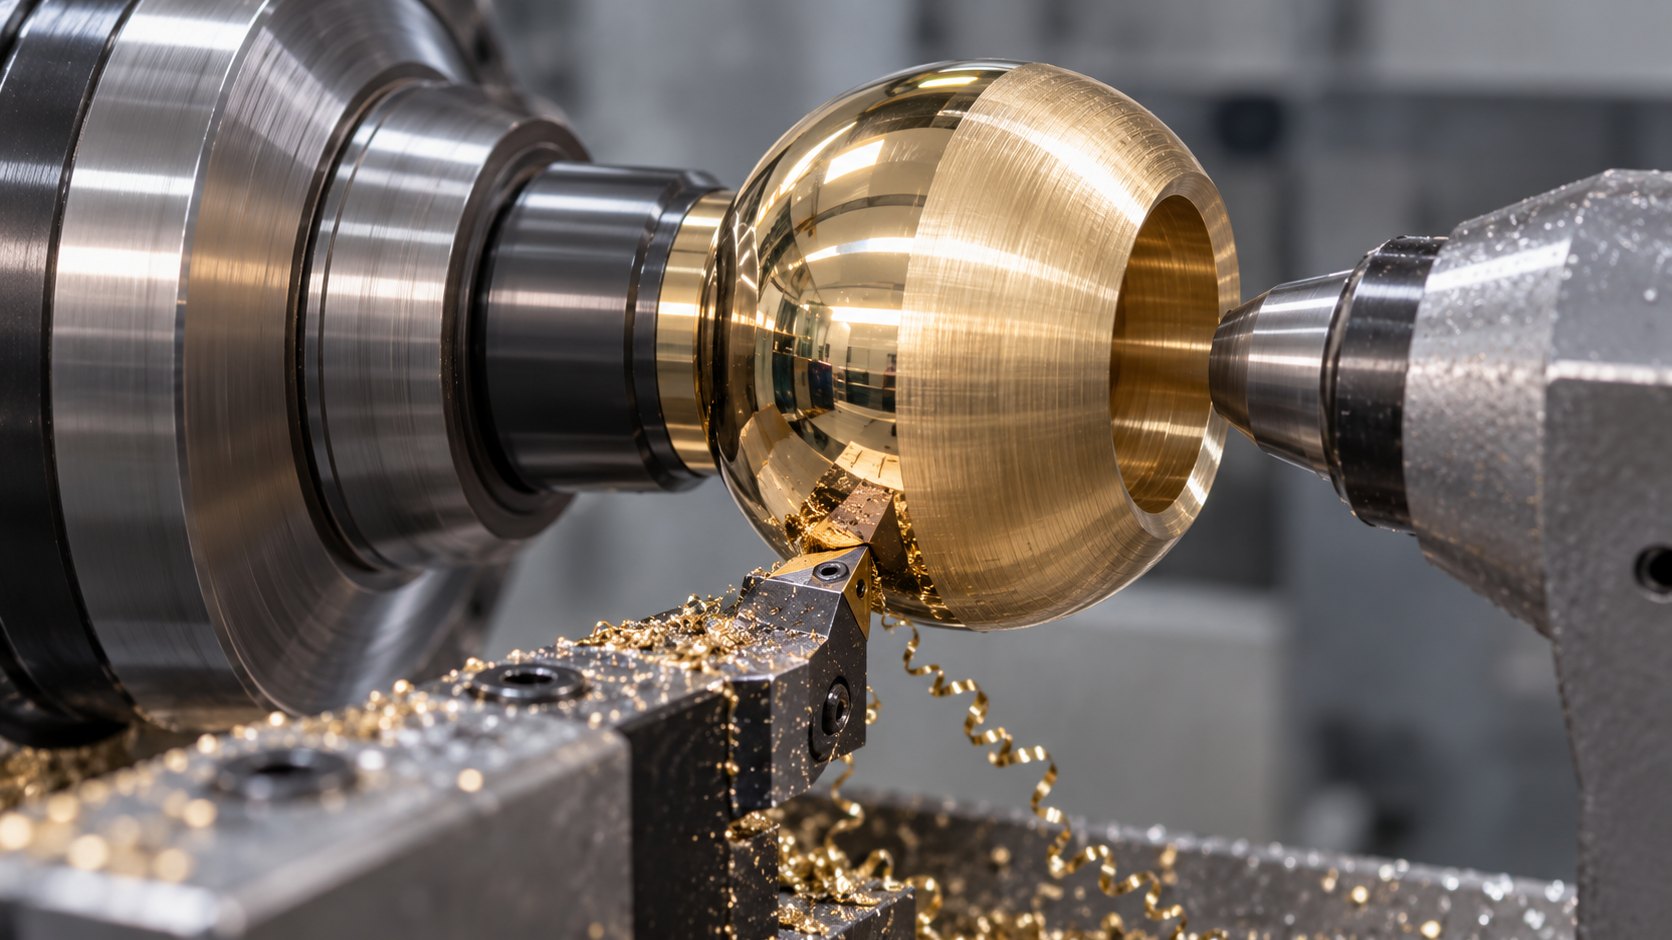
真鍮が鏡面に削れる理由
真鍮(黄銅)は銅と亜鉛の合金です。削りやすいほど柔らかく、部品のエッジをシャープに保てるほど硬く、アルミのように工具に溶着しにくい材料です。切りくずはきれいに分断され、表面は高い光沢を持ちます。そのため、寸法と同じくらい外観が大切なバルブ、継手、時計部品、楽器、ジュエリー、装飾金物に使われています。
加工しやすい真鍮の種類
| 真鍮の種類 | 例 | 被削性 | 主な用途 |
|---|---|---|---|
| 快削黄銅(鉛入り) | JIS C3604、CuZn39Pb3、CW614N、C36000 | 最も削りやすい。短く分断された切りくず | 継手、旋削部品、時計部品 |
| 耐脱亜鉛黄銅 | CW602N | 良好 | 腐食性の水に使う水栓継手 |
| 鉛レス・鉛フリー黄銅 | CuZn21Si3P(CW724R)、CuZn42 | 切りくずが長く、工具摩耗が多い | 飲料水用のバルブと継手 |
| 鉛フリーの七三・六四系黄銅 | CuZn37(CW508L) | 粘く、長い切りくず | プレス・成形部品 |
材料の違いは、多くの人が思う以上に重要です。鉛はチップブレーカーの役割を果たし、従来の快削黄銅では小さな切りくずが部品から落ちていきます。鉛レス黄銅では長い切りくずが部品に巻きついて光る面を傷つけるため、切りくず処理も仕上げ作業の一部になります。
仕上げは超硬か、ダイヤモンドか
真鍮加工の大半は超硬工具で行います。荒加工、穴あけ、ねじ切り、突切りです。鋭く研磨された超硬チップなら、機能部品には十分なきれいな光沢面が得られます。
本物の鏡面には、最後の切削を天然ダイヤモンドやMCDの単結晶ダイヤモンド工具で行います。その刃先はどの超硬の刃先よりもはるかに鋭くまっすぐに研磨されており、部品の面はその刃先の写しになります。真鍮では、安定した機械で単結晶ダイヤモンド工具を使えば、機械から降ろしたまま鏡のように映り込む面が残ります。真鍮では刃先も長持ちするため、長いロットでも仕上がりが変わりません。
PCD(多結晶ダイヤモンド)も真鍮の長い量産の選択肢です。非常に長持ちしますが、刃先が小さな粒子でできているため、仕上がりは鏡面ではなく光沢面になります。
仕上げ切削の手順
- 超硬で荒加工する:仕上げ代を少なく均一に残します。数百分の1ミリから0.1ミリ程度です。
- 最終切削だけダイヤモンド工具に替える:荒加工や断続切削には使いません。単結晶ダイヤモンドは非常に硬い一方で脆い材料です。
- ノーズRに対して送りを小さくする:部品が一回転するごとに小さな溝が残ります。適切なRと細かい送りで、その溝を見えないほど小さくします。
- 切削速度を一定に保つ:旋盤の端面加工では周速一定制御が役立ち、中心から外周まで同じ仕上がりになります。
- 切りくずを面から遠ざける:清浄な油剤やエマルションを使い、鉛レス黄銅では切りくずを制御できる刃形を選びます。
- 切削後は丁寧に扱う:鏡面は指紋や傷がすべて目立ちます。
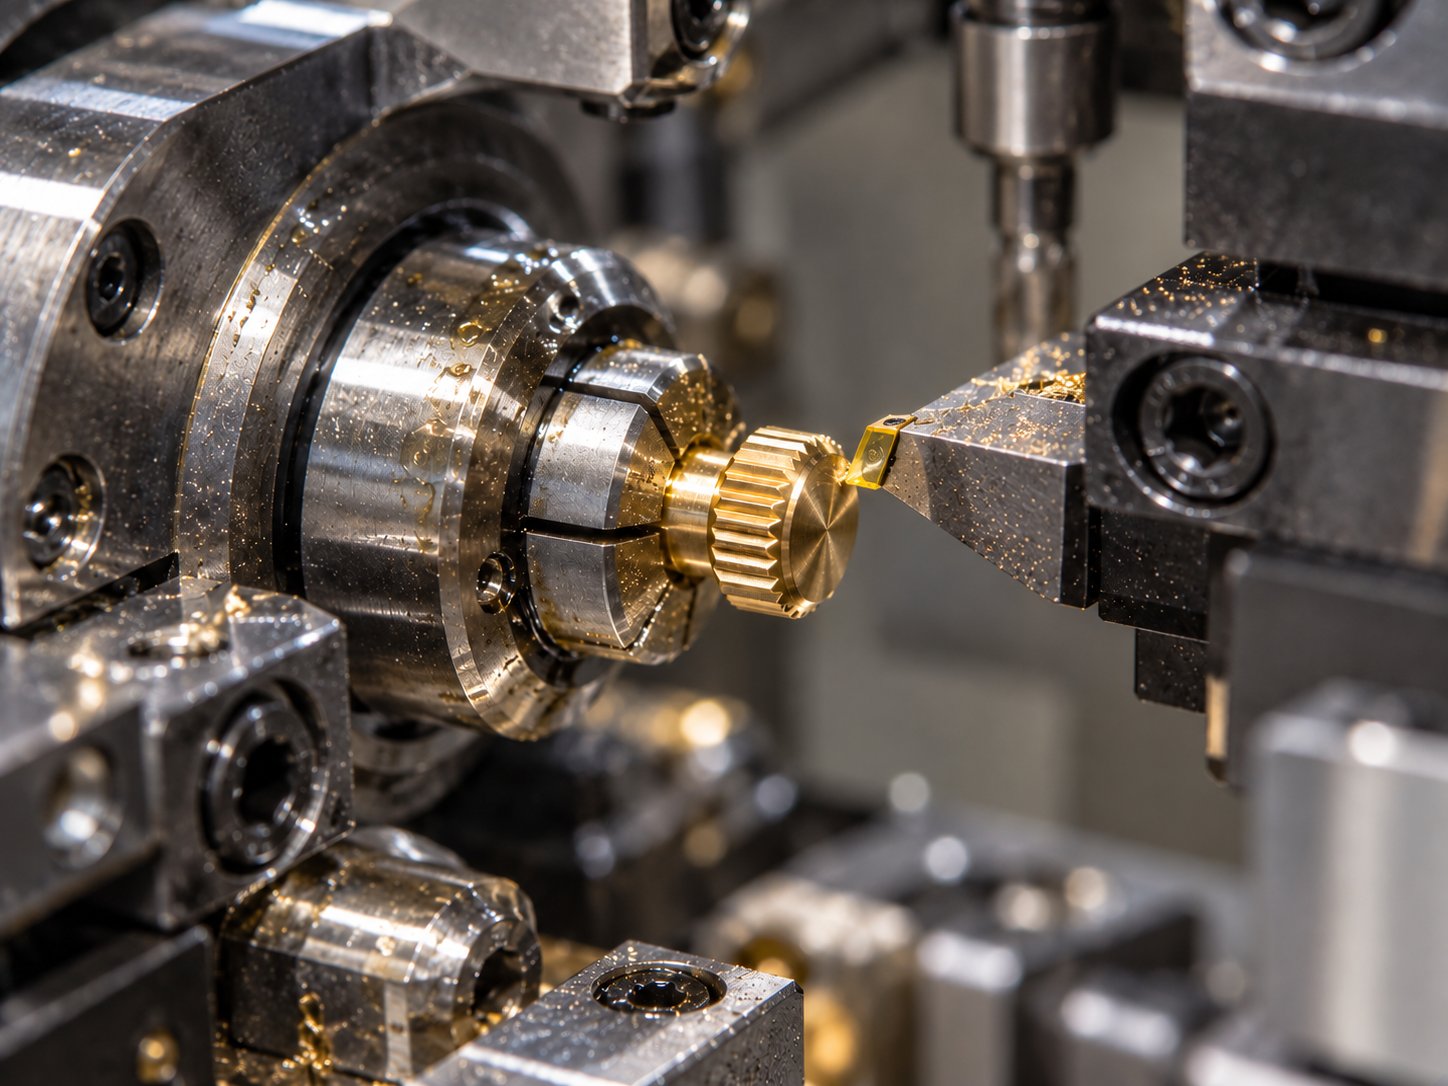
よくある不良と原因
| 見える症状 | 考えられる原因 | 対策 |
|---|---|---|
| かすんだ、くすんだ面 | 刃先の摩耗 | 工具を交換または再研磨する |
| 細かく規則的なリングや線 | ノーズRに対して送りが大きすぎる | 送りを下げるか、大きいRを使う |
| 波状の模様、びびり跡 | 振動:工具の突き出しが長い、部品の固定が甘い | 突き出しを短くし、しっかり固定する |
| 不規則な傷 | 部品に巻きつく切りくず、汚れたクーラント | 切りくず処理を改善し、クーラントをろ過する |
| むしれた、粗い部分 | 粘い鉛レス黄銅、切れない刃先 | より鋭い刃先、刃形と速度の調整 |
切削後のめっき
多くの真鍮部品は、その後ニッケルめっきやクロムめっきを施されます。めっきは下地の面を写すため、くすんだ部品はくすんだめっきに、鏡面の部品は鏡面のめっきになります。ダイヤモンド切削した真鍮面は、エッジを丸め時間もかかる研磨工程なしで、そのままめっきに回せます。
Bulunmaz にできること
Bulunmaz は、真鍮の仕上げ切削のための単結晶ダイヤモンド工具を天然ダイヤモンドとMCDで製作しています。バイト、チップ、ボール仕上げバイト、エンドミル、フライカッターを標準品または図面に合わせて作り、刃先が摩耗したら再研磨します。バルブ・継手のためのダイヤモンド工具をご覧いただくか、部品と合金をお送りください。お見積りいたします。
よくある質問
- 切削加工に最も適した真鍮は?
- 従来の快削黄銅(JIS C3604、CuZn39Pb3 / CW614N、米国の C36000 に相当)が最も削りやすい材料です。鉛が切りくずを細かく分断します。飲料水用部品では鉛レス・鉛フリー黄銅が求められることが増えており、これらもよく削れますが、切りくずが長くなり、工具の摩耗も早くなります。
- 研磨なしで真鍮を鏡面にできますか?
- はい。天然ダイヤモンドまたはMCDの単結晶ダイヤモンド工具を剛性の高い機械で使えば、最終切削で鏡面が残ります。超硬工具でもよい光沢は出ますが、本物の鏡面になることはまれです。
- 真鍮部品の面がくすむ、筋が出るのはなぜですか?
- 多くの場合、刃先の摩耗、ノーズRに対して大きすぎる送り、振動、または切りくずによる傷が原因です。まず刃先を確認してください。鋭さを失った単結晶の刃先は、切削条件が完璧でもかすんだ面を残します。
- 真鍮の加工にクーラントは必要ですか?
- 真鍮は乾式でも加工できますが、鏡面には油剤やエマルションが役立ちます。部品を冷やし、切りくずを切削点から流し、光る面を保護します。クーラント中の細かな粒子は傷の原因になるため、清浄な状態に保ってください。
- クロムめっきの前に真鍮を研磨する必要がありますか?
- 切削面がすでに鏡面なら不要です。めっきは下地の面をそのまま写すため、ダイヤモンド切削した真鍮部品はそのままニッケルめっきやクロムめっきに回せます。研磨工程が省け、エッジや形状もシャープなまま保てます。
機械をお持ちで、工具をお探しですか?被削材、図面または写真、必要な仕上げ面をお送りください。
お見積り依頼バルブ・継手メーカー向けの技術コラム
すべての記事お見積り依頼
加工部品についてお聞かせください
材料、図面または写真、必要な仕上げ面をお送りください。最適な工具をご提案し、お見積りをお送りします。
- メール: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62