
Guias · Válvulas e conexões
Como as esferas de válvulas ganham a superfície espelhada
A esfera de um registro ou válvula de esfera é a peça que faz a vedação. Ela gira um quarto de volta contra duas sedes macias, e só veda bem, gira com suavidade e dura se a superfície for redonda e lisa. Nas válvulas de latão, essa superfície espelhada geralmente vem de uma única ferramenta: um diamante monocristalino que faz a última passada. Este guia acompanha uma esfera de latão do blank até a peça pronta e explica o que a ferramenta de acabamento precisa fazer.
O que a esfera precisa fazer
Uma válvula ou registro de esfera abre e fecha com um quarto de volta. A esfera tem um furo passante: alinhado com o tubo, a válvula está aberta; girada 90 graus, a parte maciça da esfera fica de frente para o fluxo e a válvula está fechada. Duas sedes, normalmente de PTFE, pressionam a esfera dos dois lados.
Toda a vedação está nesse contato. Para funcionar, a esfera precisa ser:
- Redonda: uma esfera ovalizada pressiona as sedes de forma desigual e vaza ou trava.
- Lisa: riscos, anéis e áreas foscas viram caminhos de vazamento e desgastam as sedes macias a cada manobra.
- Sem defeitos: se a esfera receber revestimento, ele copia a superfície de baixo, então cada marca no latão aparece na esfera pronta.
Do blank à esfera pronta
As esferas de latão para válvulas de água e gás normalmente são feitas nestas etapas:
- Blank. O blank da esfera é forjado a quente ou cortado de barra de latão.
- Desbaste. Ferramentas de metal duro levam o blank perto da medida, deixando um sobremetal pequeno e uniforme para o acabamento.
- Furo e rasgo. O furo passante é feito e o rasgo da haste de manobra é fresado.
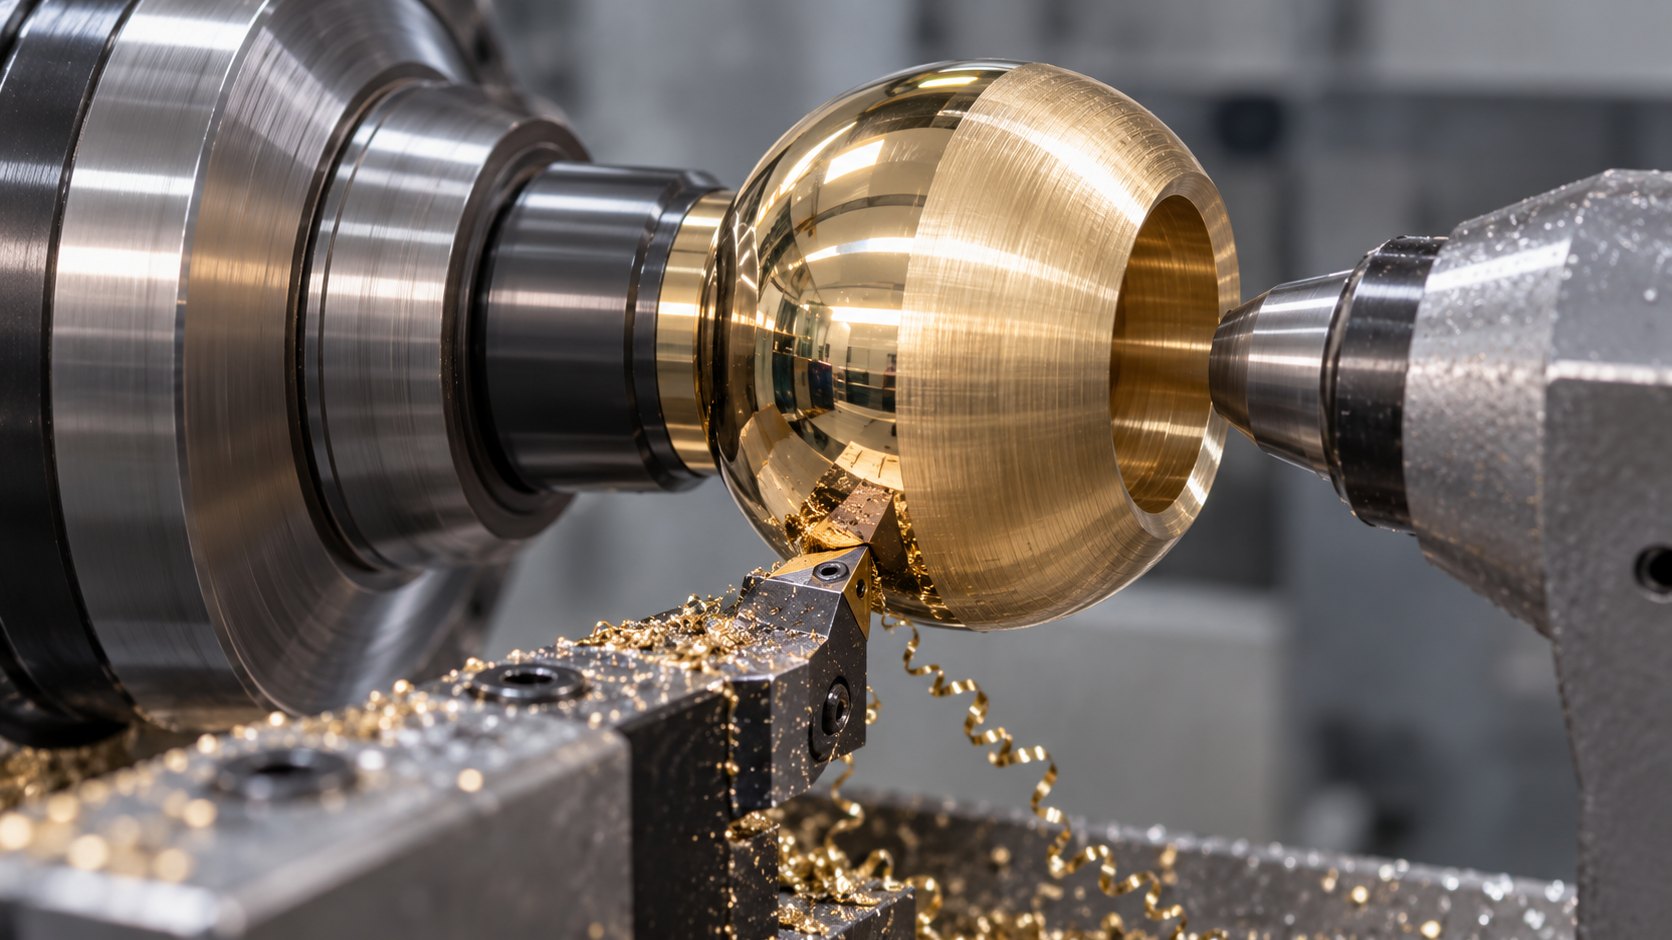
- Torneamento de acabamento. Em uma máquina de tornear esferas, ou com dispositivo esférico, a ferramenta de acabamento gira em volta do centro da esfera enquanto ela roda. Assim se gera uma esfera verdadeira. Uma ferramenta de diamante monocristalino faz essa última passada leve e deixa uma superfície espelhada.
- Revestimento, quando usado. Muitas esferas de latão recebem depois um revestimento, geralmente cromo; algumas são usadas sem revestimento.
- Inspeção. Diâmetro, circularidade e superfície são conferidos antes da montagem.
Quando a passada de acabamento não deixa um espelho, é preciso acrescentar um polimento. Polir toma tempo, aumenta o manuseio e pode tirar a esfera da circularidade. Por isso muitos fabricantes de válvulas fazem o acabamento da esfera com ferramenta de diamante.
Por que a última passada é feita com diamante
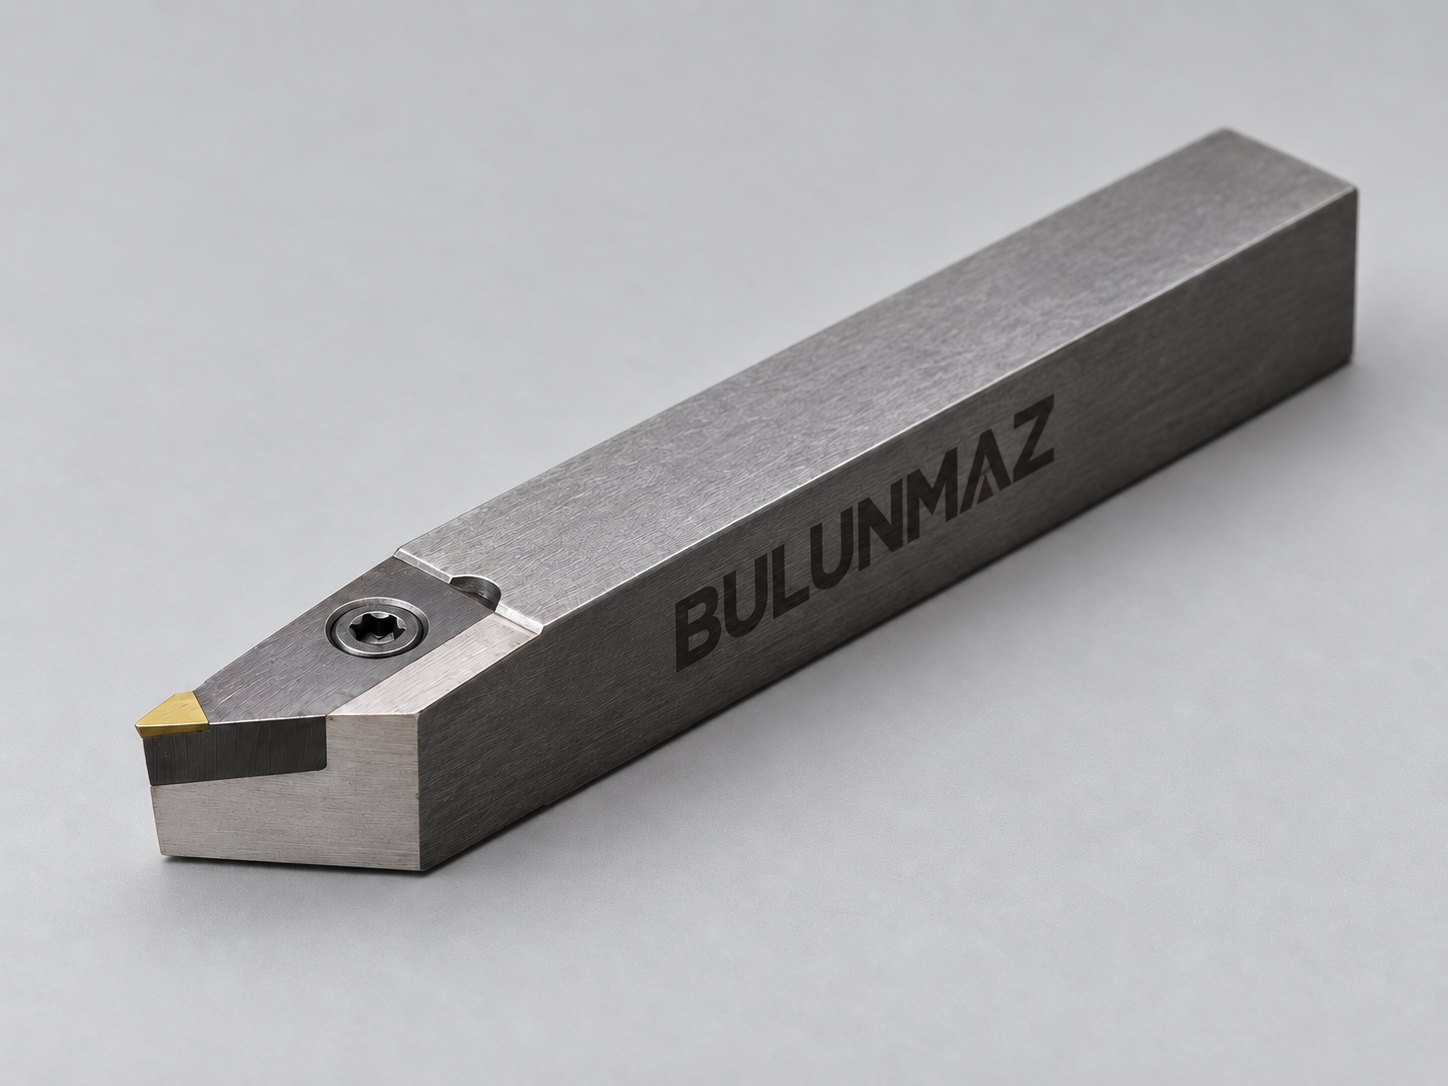
Um diamante monocristalino, natural ou MCD, pode ser polido até uma aresta muito mais afiada e reta do que qualquer aresta de metal duro. A superfície da esfera é uma cópia dessa aresta. No latão, uma ferramenta de diamante monocristalino em uma máquina estável deixa uma superfície que reflete como um espelho, direto do corte. A aresta também continua afiada por muito tempo no latão, então o acabamento fica igual em lotes longos.
O diamante é só para a passada de acabamento. Desbaste, furação e rasgo são feitos com metal duro, porque o diamante monocristalino é duríssimo, mas frágil, e não gosta de cortes pesados ou interrompidos. O rasgo e o furo interrompem o corte a cada volta, então a ferramenta de acabamento precisa fazer uma passada leve e estável.
O que a ferramenta de acabamento precisa acertar
- A forma certa para a máquina. Máquinas de tornear esferas têm seus próprios porta-ferramentas e medidas de haste. A ferramenta precisa encaixar e sua ponta precisa ficar exatamente no centro.
- O raio de ponta certo. O raio de ponta, junto com o avanço, decide quão finas ficam as marcas de torneamento. Um raio adequado ao tamanho da esfera e ao avanço da máquina deixa marcas invisíveis.
- Uma aresta limpa, sem lascas. Uma pequena lasca no diamante desenha uma linha fina em volta de cada esfera, e o revestimento não a esconde. Verifique a aresta assim que aparecerem linhas.
- Uma fixação estável. Vibração deixa marcas e pode lascar o diamante. Balanço curto e esfera bem presa ajudam.
- Controle de cavaco. Cavacos de latão enrolados na esfera riscam a superfície recém-cortada. Isso importa ainda mais com latão de baixo teor de chumbo, que forma cavacos mais longos. Veja latão sem chumbo: o que muda para a ferramenta.
Defeitos comuns em uma esfera pronta
| O que se vê | Causa provável | O que fazer |
|---|---|---|
| Superfície fosca ou embaçada | Aresta gasta | Reafiar ou trocar a ferramenta |
| Linha fina em volta da esfera | Pequena lasca na aresta de diamante | Verificar e reafiar a aresta |
| Padrão ondulado, marcas de vibração | Vibração, balanço longo, fixação fraca | Reduzir o balanço, fixar com mais rigidez |
| Riscos aleatórios | Cavacos enrolados na esfera, fluido sujo | Melhorar o controle de cavaco, filtrar o fluido |
| Esfera ovalizada | Desgaste da máquina, ferramenta fora de centro, sobremetal demais | Verificar a máquina e a altura da ferramenta, deixar sobremetal uniforme |
Esferas de inox e esferas industriais
Nem toda esfera de válvula é de latão. Esferas de inox, e as esferas de revestimento duro de muitas válvulas industriais, não podem receber acabamento com ferramenta de diamante: o diamante reage com o ferro na temperatura de corte e se desgasta rápido. Essas esferas são retificadas e depois lapidadas ou polidas. O torneamento com diamante é o método para esferas de latão e outros metais não ferrosos.
O que a Bulunmaz faz
A Bulunmaz fabrica ferramentas de acabamento de esferas em diamante monocristalino, natural e MCD, adaptadas à sua máquina de tornear esferas ou ao seu dispositivo, e as reafia quando a aresta se desgasta. Envie o modelo da sua máquina e uma foto da ferramenta que você usa hoje; confirmamos o encaixe antes do orçamento. Veja nossas ferramentas de diamante para esferas de válvulas e conexões de latão e a usinagem de latão com acabamento espelhado.
Não usinamos peças de válvulas para clientes nem vendemos máquinas de tornear esferas.
Perguntas frequentes
- De que material são as esferas de válvulas?
- Em válvulas e registros de água e gás, geralmente de latão, muitas vezes cromado. Válvulas industriais também usam aço inox e outras ligas, às vezes com esferas de revestimento duro. O material decide o acabamento: o latão é torneado; esferas de aço são retificadas e lapidadas.
- Por que a superfície da esfera é tão importante?
- A esfera veda contra sedes macias, normalmente de PTFE. Qualquer risco, anel ou área fosca vira um caminho de vazamento, e uma superfície áspera desgasta as sedes mais rápido e deixa a manobra mais dura. A circularidade importa tanto quanto o acabamento.
- Como se torneia uma esfera de latão para válvulas?
- Em uma máquina de tornear esferas, ou em um torno com dispositivo esférico: a ferramenta gira em volta do centro da esfera enquanto ela roda, gerando uma esfera verdadeira. O metal duro faz o desbaste; uma ferramenta de diamante monocristalino faz a última passada leve e deixa uma superfície espelhada.
- A esfera é polida depois do torneamento?
- Não, se a superfície torneada com diamante já estiver espelhada. Se a esfera receber revestimento, ele copia a superfície de baixo, então uma esfera torneada com diamante pode ir direto para o revestimento. Esferas foscas ou marcadas precisam ser polidas antes, o que toma tempo e pode piorar a circularidade.
- Ferramentas de diamante podem dar acabamento em esferas de inox?
- Não. O diamante reage com o ferro na temperatura de corte e se desgasta muito rápido. Esferas de inox são retificadas e depois lapidadas ou polidas.
- O latão com baixo teor de chumbo muda o acabamento?
- Sim. Latões sem chumbo e com baixo teor de chumbo formam cavacos mais longos e desgastam as ferramentas mais rápido. Uma aresta de diamante monocristalino bem afiada continua dando acabamento espelhado, mas o controle de cavaco e os parâmetros podem precisar de ajuste. Veja nosso artigo sobre latão sem chumbo.
Tem a máquina e precisa da ferramenta? Envie o material, um desenho ou uma foto e o acabamento de que precisa.
Solicitar orçamentoArtigos para fabricantes de válvulas e conexões
Todos os artigosLatão sem chumbo: o que muda para a ferramenta de corte
Solicitar orçamento
Conte-nos sobre a sua peça
Envie o material, um desenho ou uma foto e o acabamento de que precisa. Indicaremos a ferramenta certa e enviaremos um orçamento.
- E-mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62