
Savoir-faire · Robinetterie et raccords
Comment les billes de vannes obtiennent leur surface miroir
La bille d’une vanne à boisseau sphérique est la pièce qui assure l’étanchéité. Elle tourne d’un quart de tour contre deux sièges souples, et elle ne peut étancher, tourner en douceur et durer que si sa surface est ronde et lisse. Dans les vannes en laiton, cette surface miroir vient le plus souvent d’un seul outil : un diamant monocristallin qui fait la dernière passe. Ce guide suit une bille en laiton de l’ébauche à la pièce finie et explique ce que l’outil de finition doit faire.
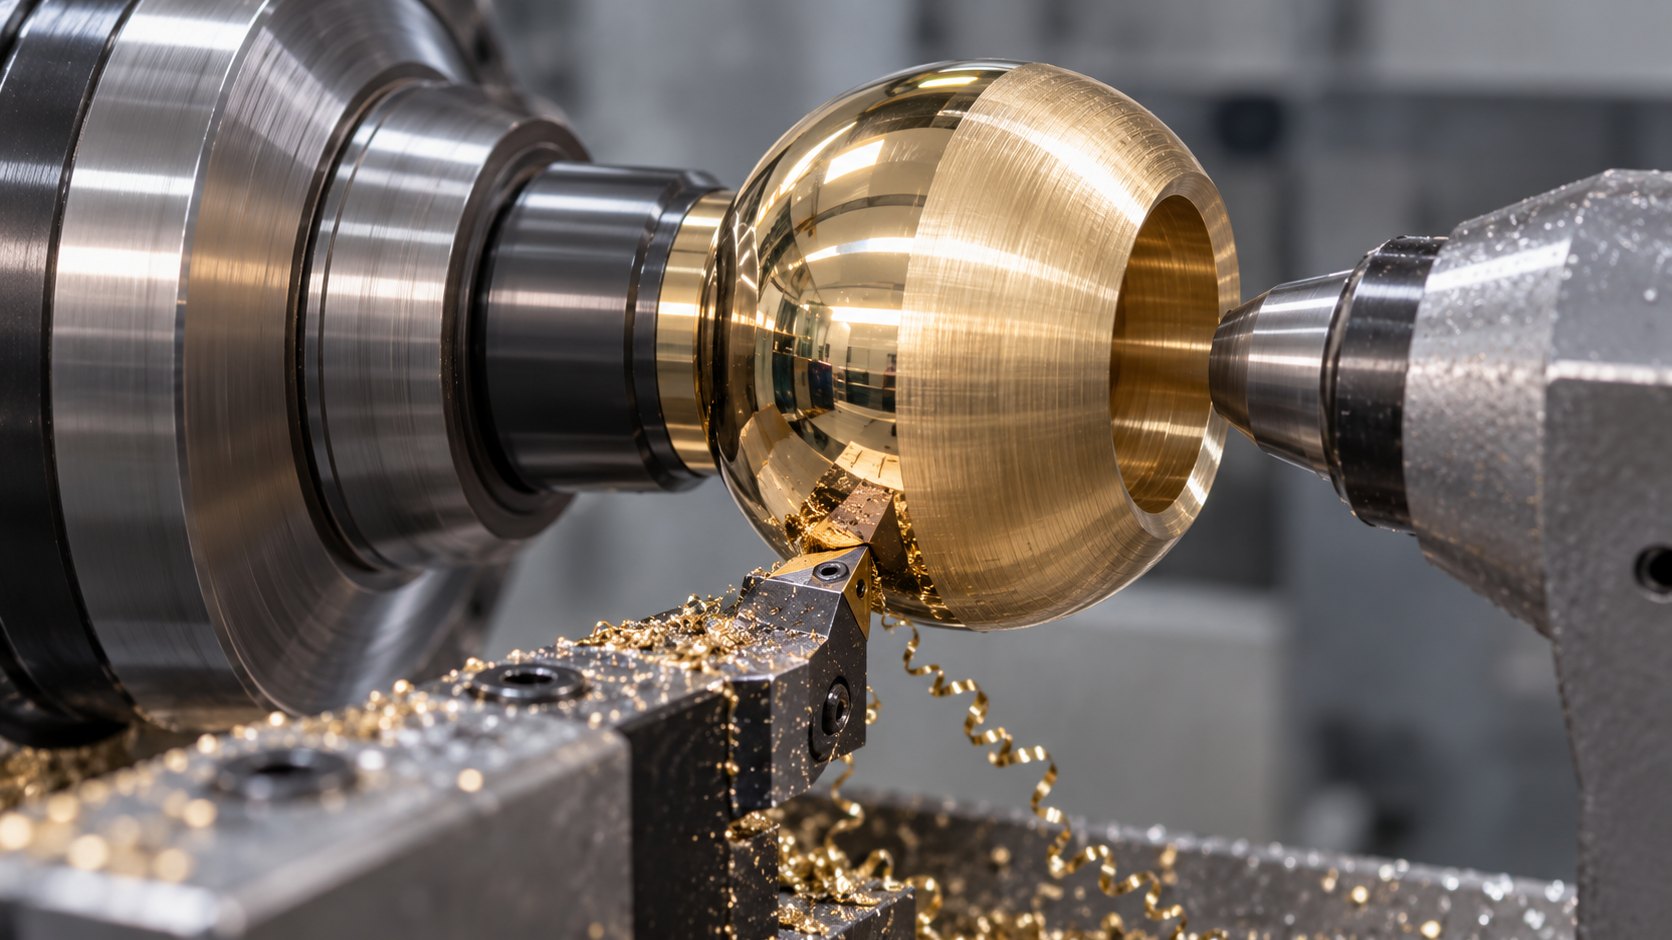
Ce que la bille doit faire
Une vanne à boisseau sphérique s’ouvre et se ferme d’un quart de tour. La bille est percée de part en part : alignée avec la conduite, la vanne est ouverte ; tournée de 90 degrés, la face pleine de la bille fait face au flux et la vanne est fermée. Deux sièges, le plus souvent en PTFE, appuient sur la bille de chaque côté.
Toute l’étanchéité tient à ce contact. Pour qu’il fonctionne, la bille doit être :
- Ronde : une bille ovalisée appuie de façon inégale sur les sièges, fuit ou force.
- Lisse : rayures, anneaux et zones ternes deviennent des chemins de fuite et usent les sièges souples à chaque manœuvre.
- Sans défaut : si la bille est revêtue, le revêtement recopie la surface en dessous, donc chaque marque du laiton se voit sur la bille finie.
De l’ébauche à la bille finie
Les billes en laiton des vannes d’eau et de gaz sont généralement fabriquées ainsi :
- Ébauche. L’ébauche de bille est matricée à chaud ou débitée dans une barre de laiton.
- Ébauche au carbure. Des outils carbure approchent la cote finale en laissant une surépaisseur faible et régulière pour la finition.
- Perçage et rainure. Le passage est percé et la rainure de la tige de manœuvre est fraisée.
- Tournage de finition. Sur une machine à tourner les billes, ou un tour avec dispositif sphérique, l’outil de finition pivote autour du centre de la bille pendant qu’elle tourne. Cela génère une vraie sphère. Un outil diamant monocristallin fait cette dernière passe légère et laisse une surface miroir.
- Revêtement éventuel. Beaucoup de billes en laiton sont ensuite revêtues, le plus souvent chromées ; certaines sont utilisées sans revêtement.
- Contrôle. Diamètre, rondeur et état de surface sont vérifiés avant montage.
Quand la passe de finition ne laisse pas un miroir, il faut ajouter un polissage. Le polissage coûte du temps, ajoute des manipulations et peut faire perdre la rondeur. C’est pourquoi beaucoup de fabricants de vannes finissent la bille à l’outil diamant.
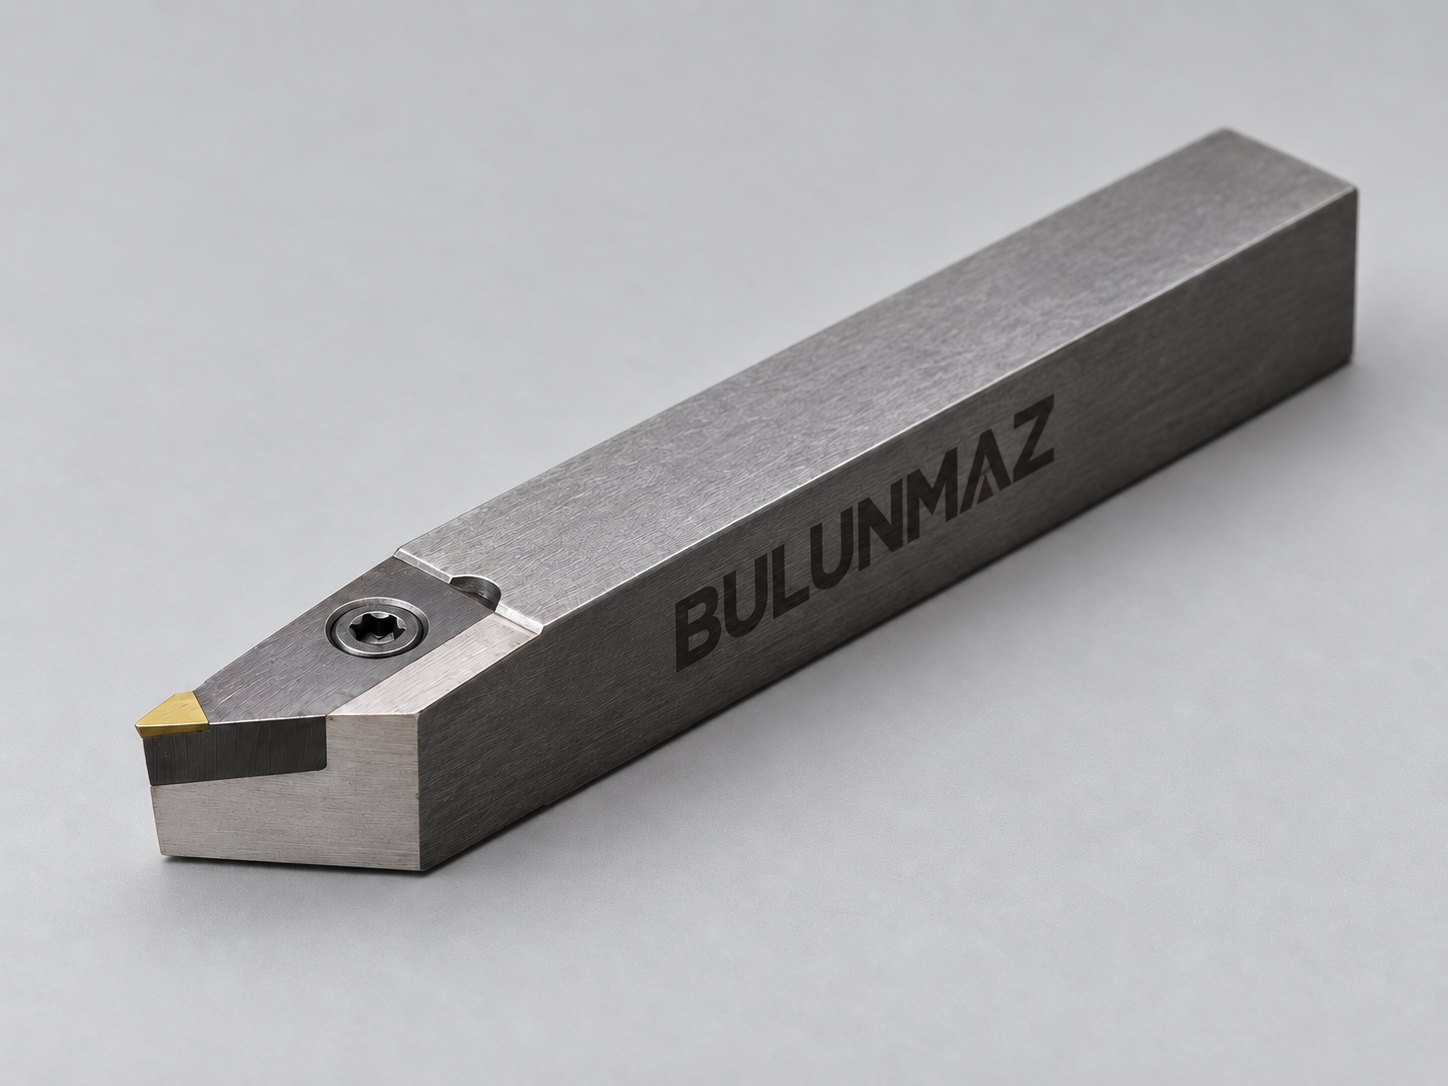
Pourquoi la dernière passe se fait au diamant
Un diamant monocristallin, naturel ou MCD, peut être poli jusqu’à une arête bien plus vive et plus droite que n’importe quelle arête carbure. La surface de la bille est une copie de cette arête. Sur le laiton, un outil diamant monocristallin sur une machine stable laisse une surface qui réfléchit comme un miroir, directement à la coupe. L’arête reste aussi vive longtemps sur le laiton : la finition est la même sur de longues séries.
Le diamant ne sert qu’à la passe de finition. L’ébauche, le perçage et la rainure se font au carbure, car le diamant monocristallin est très dur mais fragile et n’aime pas les coupes lourdes ou interrompues. La rainure et le passage interrompent la coupe à chaque tour : l’outil de finition doit donc faire une passe légère et régulière.
Ce que l’outil de finition doit réussir
- La bonne forme pour la machine. Les machines à tourner les billes ont leurs propres porte-outils et sections de queue. L’outil doit s’y monter et sa pointe doit être exactement à hauteur de l’axe de la machine.
- Le bon rayon de bec. Le rayon de pointe, avec l’avance, décide de la finesse des traces de tournage. Un rayon adapté à la taille de bille et à l’avance de la machine laisse des traces invisibles à l’œil.
- Une arête propre, sans ébréchure. Une petite ébréchure du diamant trace une fine ligne sur chaque bille, et le revêtement ne la cache pas. Contrôlez l’arête dès que des lignes apparaissent.
- Un montage stable. Les vibrations laissent des marques de broutage et peuvent ébrécher le diamant. Un porte-à-faux court et une bille bien serrée aident.
- Le contrôle des copeaux. Des copeaux de laiton qui s’enroulent autour de la bille rayent la surface fraîche. C’est encore plus important avec le laiton à basse teneur en plomb, qui forme des copeaux plus longs. Voir laiton sans plomb : ce qui change pour l’outil.
Défauts courants sur une bille finie
| Ce que l’on voit | Cause probable | Que faire |
|---|---|---|
| Surface terne ou voilée | Arête usée | Réaffûter ou remplacer l’outil |
| Fine ligne autour de la bille | Petite ébréchure de l’arête diamant | Contrôler et réaffûter l’arête |
| Motif ondulé, broutage | Vibrations, porte-à-faux long, serrage insuffisant | Réduire le porte-à-faux, serrer plus rigidement |
| Rayures aléatoires | Copeaux enroulés autour de la bille, lubrifiant sale | Améliorer le contrôle des copeaux, filtrer le lubrifiant |
| Bille ovalisée | Usure de la machine, outil hors axe, surépaisseur trop forte | Contrôler la machine et la hauteur d’outil, laisser une surépaisseur régulière |
Billes en inox et billes industrielles
Toutes les billes de vannes ne sont pas en laiton. Les billes en inox, et les billes revêtues dures de nombreuses vannes industrielles, ne peuvent pas être finies à l’outil diamant : le diamant réagit avec le fer à la température de coupe et s’use vite. Ces billes sont rectifiées, puis rodées ou polies. Le tournage diamant est la méthode pour les billes en laiton et autres métaux non ferreux.
Ce que fait Bulunmaz
Bulunmaz fabrique des outils de finition de billes en diamant monocristallin, naturel et MCD, adaptés à votre machine à tourner les billes ou à votre dispositif sphérique, et les réaffûte quand l’arête s’use. Envoyez-nous le modèle de votre machine et une photo de l’outil utilisé aujourd’hui ; nous confirmons la compatibilité avant le devis. Voir nos outils diamant pour billes de vannes et raccords en laiton et usiner le laiton au poli miroir.
Nous n’usinons pas de pièces de vannes pour des clients et ne vendons pas de machines à tourner les billes.
Questions fréquentes
- En quoi sont faites les billes de vannes ?
- Dans les vannes d’eau et de gaz, le plus souvent en laiton, souvent chromé. Les vannes industrielles utilisent aussi l’inox et d’autres alliages, parfois avec des billes revêtues dures. La matière décide de la finition : le laiton se tourne, les billes en acier se rectifient puis se rodent.
- Pourquoi la surface d’une bille de vanne est-elle importante ?
- La bille étanche contre des sièges souples, généralement en PTFE. Une rayure, un anneau ou une zone terne devient une fuite, et une surface rugueuse use plus vite les sièges et rend la vanne plus dure à manœuvrer. La rondeur compte autant que l’état de surface.
- Comment tourne-t-on une bille de vanne en laiton ?
- Sur une machine à tourner les billes, ou un tour avec un dispositif de tournage sphérique : l’outil pivote autour du centre de la bille pendant qu’elle tourne, ce qui génère une vraie sphère. Le carbure fait l’ébauche ; un outil diamant monocristallin fait la dernière passe légère et laisse une surface miroir.
- La bille est-elle polie après le tournage ?
- Pas si la surface tournée au diamant est déjà un miroir. Si la bille reçoit un revêtement, celui-ci recopie la surface en dessous : une bille tournée au diamant peut donc passer directement au revêtement. Une bille terne ou marquée doit d’abord être polie, ce qui coûte du temps et peut nuire à la rondeur.
- Les outils diamant peuvent-ils finir des billes en inox ?
- Non. Le diamant réagit avec le fer à la température de coupe et s’use très vite. Les billes en inox sont rectifiées, puis rodées ou polies.
- Le laiton à basse teneur en plomb change-t-il la finition ?
- Oui. Les laitons sans plomb ou à basse teneur en plomb forment des copeaux plus longs et usent plus vite les outils. Une arête diamant monocristalline bien affûtée donne toujours un poli miroir, mais le contrôle des copeaux et les paramètres peuvent devoir être adaptés. Voir notre article sur le laiton sans plomb.
Vous travaillez sur vos propres machines et cherchez l’outil ? Envoyez-nous la matière, un plan ou une photo et la finition souhaitée.
Demander une offreArticles pour les fabricants de robinetterie et de raccords
Tous les articlesLaiton sans plomb : ce qui change pour l’outil de coupe
Demander une offre
Parlez-nous de votre pièce
Envoyez la matière, un plan ou une photo et la finition souhaitée. Nous vous proposerons le bon outil et vous enverrons une offre.
- E-mail : hello@bulunmaztools.com
- WhatsApp : +90 532 561 99 62