
Guide · Valvole e raccorderia
Come le sfere delle valvole ottengono la superficie a specchio
La sfera di una valvola a sfera è il pezzo che fa tenuta. Ruota di un quarto di giro contro due sedi morbide, e può tenere bene, girare senza sforzo e durare solo se la sua superficie è rotonda e liscia. Nelle valvole in ottone quella superficie a specchio viene di solito da un solo utensile: un diamante monocristallino che esegue l’ultima passata. Questa guida segue una sfera in ottone dal grezzo al pezzo finito e spiega che cosa deve fare l’utensile di finitura.
Che cosa deve fare la sfera
Una valvola a sfera si apre e si chiude con un quarto di giro. La sfera ha un foro passante: allineato con il tubo, la valvola è aperta; ruotata di 90 gradi, la parte piena della sfera è rivolta al flusso e la valvola è chiusa. Due sedi, di solito in PTFE, premono sulla sfera da entrambi i lati.
Tutta la tenuta sta in quel contatto. Perché funzioni, la sfera deve essere:
- Rotonda: una sfera ovalizzata preme in modo irregolare sulle sedi e perde o si blocca.
- Liscia: graffi, anelli e zone opache diventano vie di perdita e consumano le sedi morbide a ogni manovra.
- Senza difetti: se la sfera viene rivestita, il rivestimento copia la superficie sottostante, quindi ogni segno sull’ottone resta visibile sulla sfera finita.
Dal grezzo alla sfera finita
Le sfere in ottone per valvole da acqua e gas si producono di solito in questi passaggi:
- Grezzo. Il grezzo della sfera viene stampato a caldo o tagliato da barra di ottone.
- Sgrossatura. Utensili in metallo duro portano il grezzo vicino alla quota, lasciando un sovrametallo piccolo e regolare per la finitura.
- Foro e cava. Si esegue il foro passante e si fresa la cava per lo stelo di manovra.
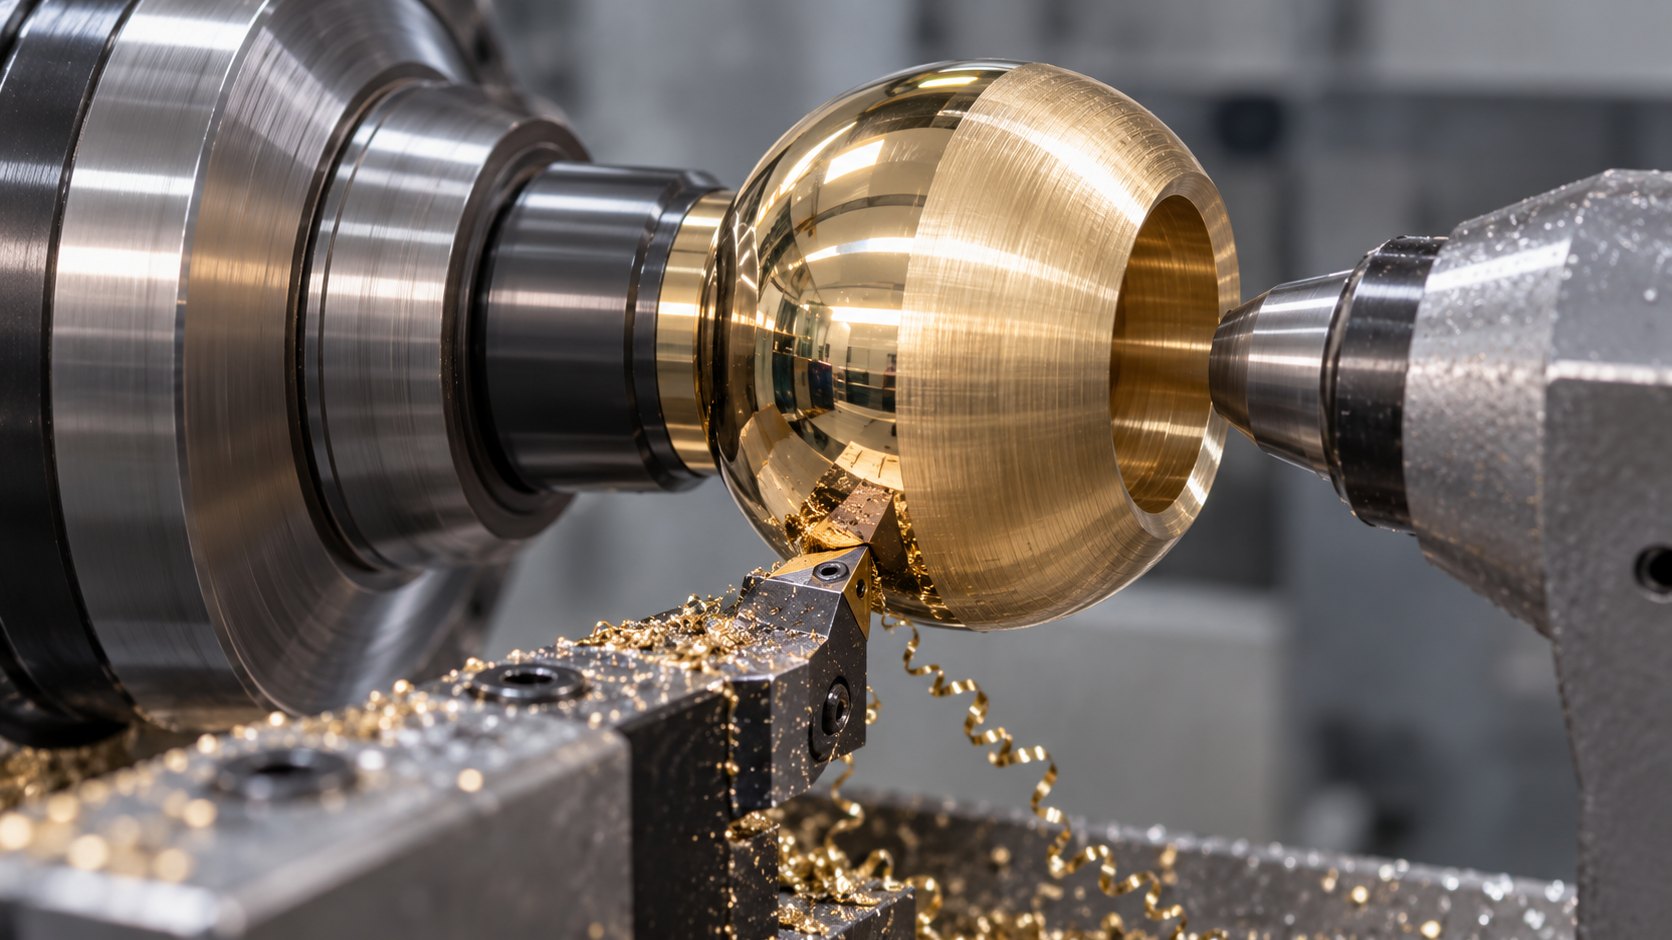
- Tornitura di finitura. Su una macchina per tornire sfere, o con un dispositivo per sfere, l’utensile di finitura ruota attorno al centro della sfera mentre questa gira. Così si genera una vera sfera. Un utensile in diamante monocristallino esegue quest’ultima passata leggera e lascia una superficie a specchio.
- Rivestimento, se previsto. Molte sfere in ottone vengono poi rivestite, per lo più cromate; alcune si usano senza rivestimento.
- Controllo. Diametro, rotondità e superficie si controllano prima del montaggio.
Se la passata di finitura non lascia uno specchio, bisogna aggiungere una lucidatura. La lucidatura costa tempo, aggiunge manipolazioni e può far perdere rotondità. Per questo molti produttori di valvole rifiniscono la sfera con un utensile diamantato.
Perché l’ultima passata si fa con il diamante
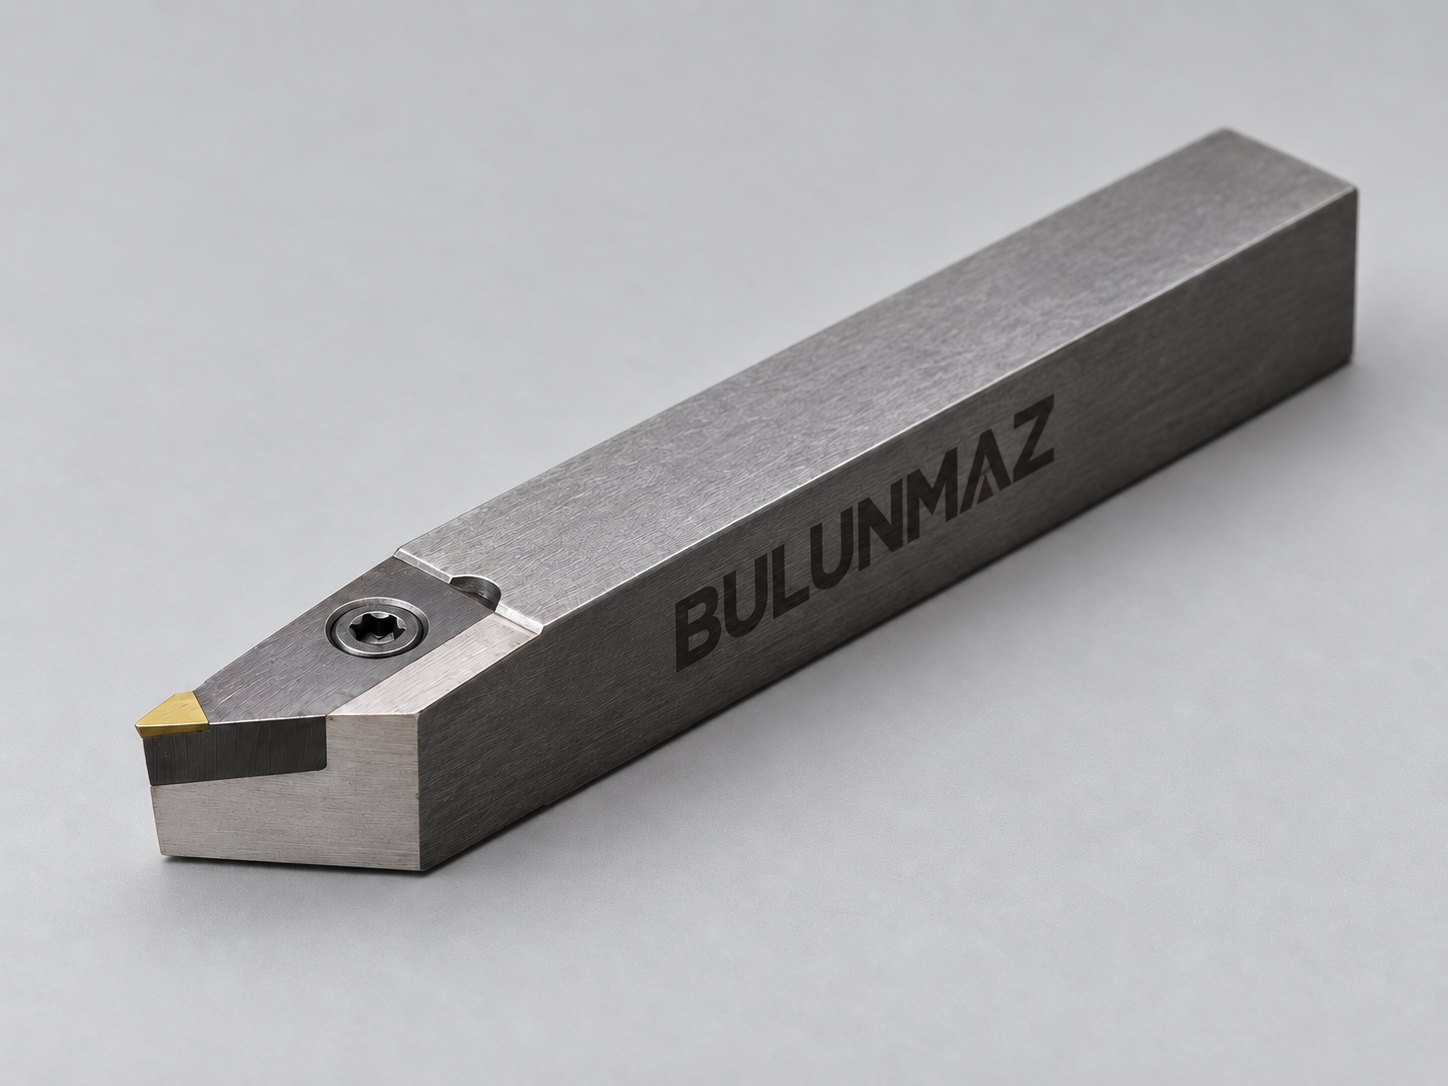
Un diamante monocristallino, naturale o MCD, si può lucidare fino a un tagliente molto più affilato e dritto di qualsiasi tagliente in metallo duro. La superficie della sfera è una copia di quel tagliente. Sull’ottone, un utensile in diamante monocristallino su una macchina stabile lascia una superficie che riflette come uno specchio, direttamente dal taglio. Il tagliente resta affilato a lungo sull’ottone, quindi la finitura resta uguale su lotti lunghi.
Il diamante serve solo per la passata di finitura. Sgrossatura, foratura e cava si fanno in metallo duro, perché il diamante monocristallino è durissimo ma fragile e non ama i tagli pesanti o interrotti. La cava e il foro interrompono il taglio a ogni giro, quindi l’utensile di finitura deve fare una passata leggera e regolare.
Che cosa deve garantire l’utensile di finitura
- La forma giusta per la macchina. Le macchine per tornire sfere hanno i propri portautensili e le proprie sezioni di gambo. L’utensile deve adattarsi e la sua punta deve stare esattamente in asse.
- Il raggio di punta giusto. Il raggio di punta, insieme all’avanzamento, decide quanto sono fini i segni di tornitura. Un raggio adatto alla dimensione della sfera e all’avanzamento della macchina lascia segni invisibili.
- Un tagliente pulito, senza scheggiature. Una piccola scheggiatura nel diamante traccia una linea sottile attorno a ogni sfera, e il rivestimento non la nasconde. Controlli il tagliente appena compaiono linee.
- Un piazzamento stabile. Le vibrazioni lasciano segni di vibrazione e possono scheggiare il diamante. Sbalzo corto e sfera ben bloccata aiutano.
- Controllo del truciolo. I trucioli di ottone che si avvolgono sulla sfera graffiano la superficie appena tagliata. Conta ancora di più con l’ottone a basso tenore di piombo, che fa trucioli più lunghi. Veda ottone senza piombo: che cosa cambia per l’utensile.
Difetti comuni su una sfera finita
| Che cosa si vede | Causa probabile | Che cosa fare |
|---|---|---|
| Superficie opaca o velata | Tagliente usurato | Riaffilare o sostituire l’utensile |
| Linea sottile attorno alla sfera | Piccola scheggiatura del tagliente | Controllare e riaffilare il tagliente |
| Motivo ondulato, segni di vibrazione | Vibrazioni, sbalzo lungo, bloccaggio debole | Ridurre lo sbalzo, bloccare in modo più rigido |
| Graffi casuali | Trucioli avvolti sulla sfera, refrigerante sporco | Migliorare il controllo del truciolo, filtrare il refrigerante |
| Sfera ovalizzata | Usura della macchina, utensile non in asse, sovrametallo eccessivo | Controllare macchina e altezza utensile, lasciare un sovrametallo regolare |
Sfere in inox e sfere industriali
Non tutte le sfere per valvole sono in ottone. Le sfere in inox, e quelle a rivestimento duro di molte valvole industriali, non si possono rifinire con un utensile diamantato: il diamante reagisce con il ferro alla temperatura di taglio e si consuma in fretta. Queste sfere si rettificano e poi si lappano o si lucidano. La tornitura diamantata è il metodo per le sfere in ottone e in altri metalli non ferrosi.
Il ruolo di Bulunmaz
Bulunmaz produce utensili per la finitura delle sfere in diamante monocristallino, naturale e MCD, adattati alla sua macchina per tornire sfere o al suo dispositivo, e li riaffila quando il tagliente è usurato. Ci invii il modello della macchina e una foto dell’utensile che usa oggi; verifichiamo la compatibilità prima del preventivo. Veda i nostri utensili diamantati per sfere di valvole e raccordi in ottone e lavorazione dell’ottone con finitura a specchio.
Non lavoriamo componenti di valvole conto terzi e non vendiamo macchine per sfere.
Domande frequenti
- Di che materiale sono le sfere delle valvole?
- Nelle valvole per acqua e gas, di solito in ottone, spesso cromato. Le valvole industriali usano anche acciaio inox e altre leghe, a volte con sfere a rivestimento duro. Il materiale decide la finitura: l’ottone si tornisce, le sfere in acciaio si rettificano e si lappano.
- Perché la superficie della sfera è così importante?
- La sfera fa tenuta contro sedi morbide, di solito in PTFE. Ogni graffio, anello o zona opaca diventa una via di perdita, e una superficie ruvida consuma prima le sedi e rende la valvola più dura da manovrare. La rotondità conta quanto la finitura.
- Come si tornisce una sfera in ottone per valvole?
- Su una macchina per tornire sfere, o su un tornio con dispositivo per sfere: l’utensile ruota attorno al centro della sfera mentre la sfera gira, e così genera una vera sfera. Il metallo duro esegue la sgrossatura; un utensile in diamante monocristallino fa l’ultima passata leggera e lascia una superficie a specchio.
- La sfera viene lucidata dopo la tornitura?
- Non se la superficie tornita al diamante è già a specchio. Se la sfera viene rivestita, il rivestimento copia la superficie sottostante: una sfera tornita al diamante può quindi andare direttamente al rivestimento. Le sfere opache o segnate devono prima essere lucidate, il che costa tempo e può peggiorare la rotondità.
- Gli utensili diamantati possono rifinire sfere in acciaio inox?
- No. Il diamante reagisce con il ferro alla temperatura di taglio e si consuma molto in fretta. Le sfere in inox si rettificano e poi si lappano o si lucidano.
- L’ottone a basso tenore di piombo cambia la finitura?
- Sì. Gli ottoni senza piombo e a basso tenore di piombo formano trucioli più lunghi e usurano prima gli utensili. Un tagliente in diamante monocristallino ben affilato dà comunque lo specchio, ma controllo del truciolo e parametri possono richiedere un adattamento. Veda il nostro articolo sull’ottone senza piombo.
Ha la macchina e le serve l’utensile? Ci invii il materiale, un disegno o una foto e la finitura che le serve.
Richiedi un preventivoArticoli per i produttori di valvole e raccorderia
Tutti gli articoliOttone senza piombo: che cosa cambia per l’utensile
Richiedi un preventivo
Ci parli del suo pezzo
Ci invii il materiale, un disegno o una foto e la finitura che le serve. Le proporremo l’utensile giusto e le invieremo un preventivo.
- E-mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62