
技術情報 · バルブ・継手
バルブボールはどのように鏡面になるのか
ボールバルブの中のボールは、シールを担う部品です。2つの柔らかいシートの間で4分の1回転し、表面が真円で滑らかなときだけ、しっかり閉まり、軽く回り、長持ちします。真鍮バルブでは、この鏡面はふつう1本の工具から生まれます。最後の切削を行う単結晶ダイヤモンドです。このページでは、真鍮ボールが素材から完成品になるまでをたどり、仕上げ工具に何が求められるかを解説します。
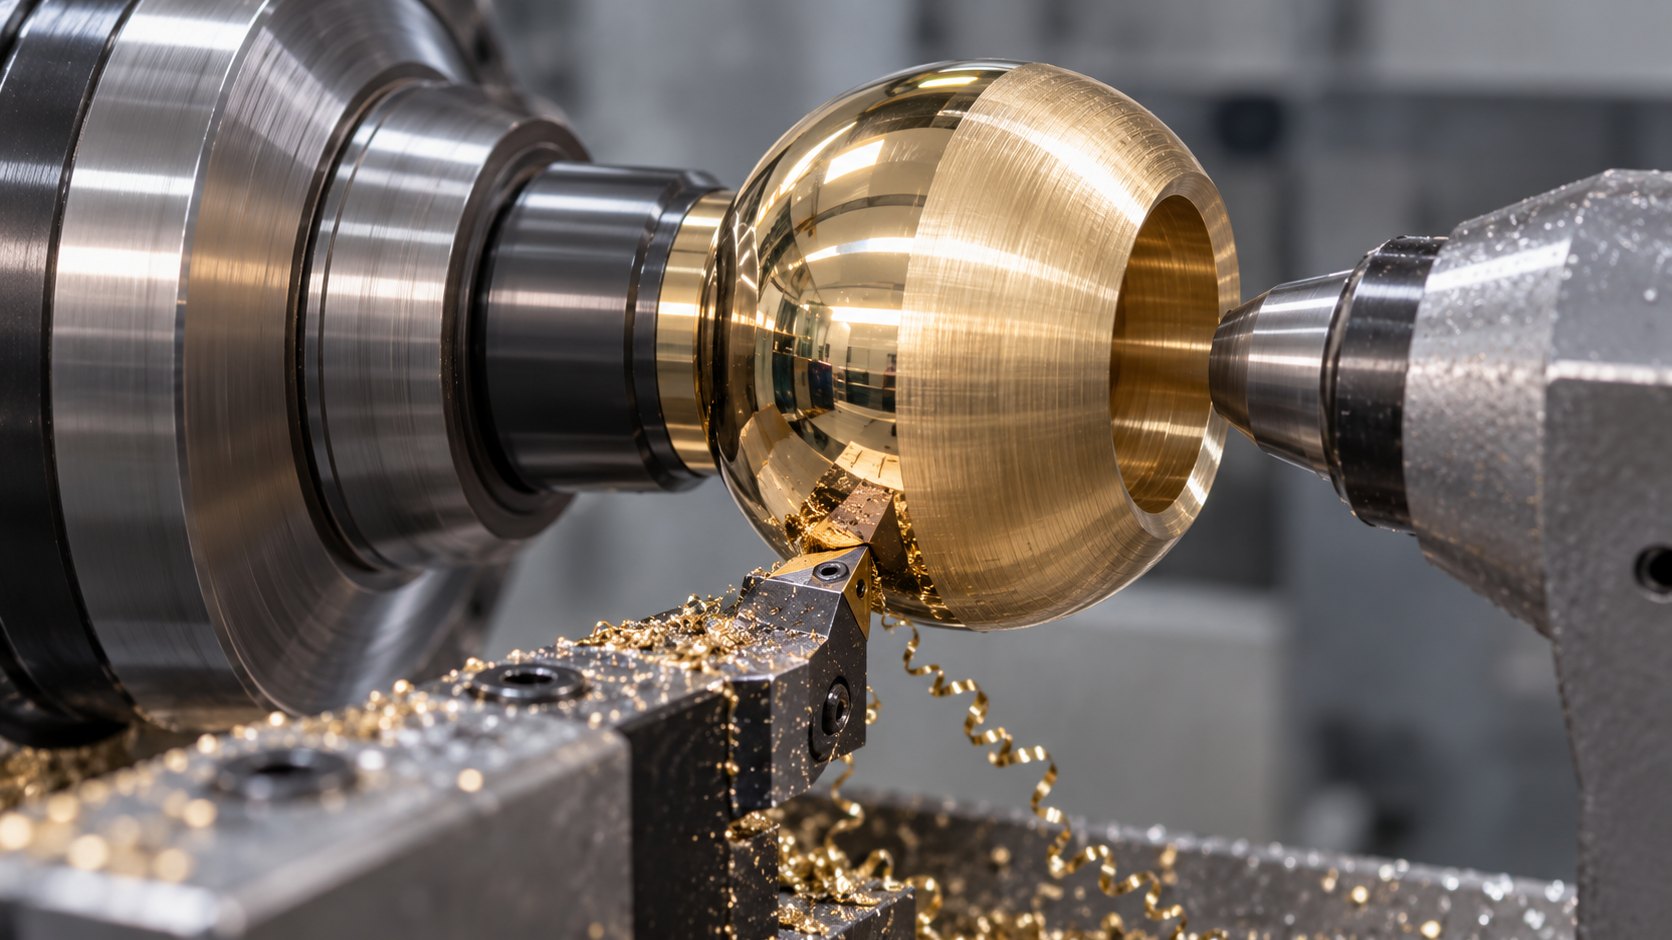
ボールの役割
ボールバルブは4分の1回転で開閉します。ボールには貫通穴があり、配管と一直線のときは開、90度回すとボールの穴のない側が流れに向き、閉になります。ボールの両側から、ふつうPTFE製の2つのシートが押し当てられています。
シールはこの接触だけで成り立っています。そのためボールには次の条件が必要です。
- 真円であること:楕円になったボールはシートに不均一に当たり、漏れたり固着したりします。
- 滑らかであること:傷、リング状の跡、くもった部分は漏れの通り道になり、操作のたびに柔らかいシートを摩耗させます。
- 欠陥がないこと:めっきする場合、めっきは下地の面を写すので、真鍮の跡はすべて完成品のボールに残ります。
素材から完成したボールまで
水道・ガスバルブ用の真鍮ボールは、一般に次の工程で作られます。
- 素材。ボール素材を熱間鍛造するか、真鍮棒から切り出します。
- 荒加工。超硬工具で寸法近くまで加工し、仕上げ用に少なく均一な取り代を残します。
- 穴と溝。貫通穴をあけ、ステム用の溝をフライス加工します。
- 仕上げ旋削。ボール旋削機または球面旋削装置で、ボールが回転する間に仕上げ工具がボールの中心のまわりを旋回し、真の球面を作ります。この最後の軽い切削を単結晶ダイヤモンドバイトが行い、鏡面を残します。
- めっき(使う場合)。多くの真鍮ボールはその後めっきされ、最も多いのはクロムめっきです。めっきせずに使うものもあります。
- 検査。組立前に直径、真円度、表面を確認します。
仕上げ切削で鏡面にならない場合は、研磨工程を追加する必要があります。研磨は時間がかかり、取り扱いが増え、ボールの真円度を損なうこともあります。そのため多くのバルブメーカーが、ボールの仕上げにダイヤモンド工具を使っています。
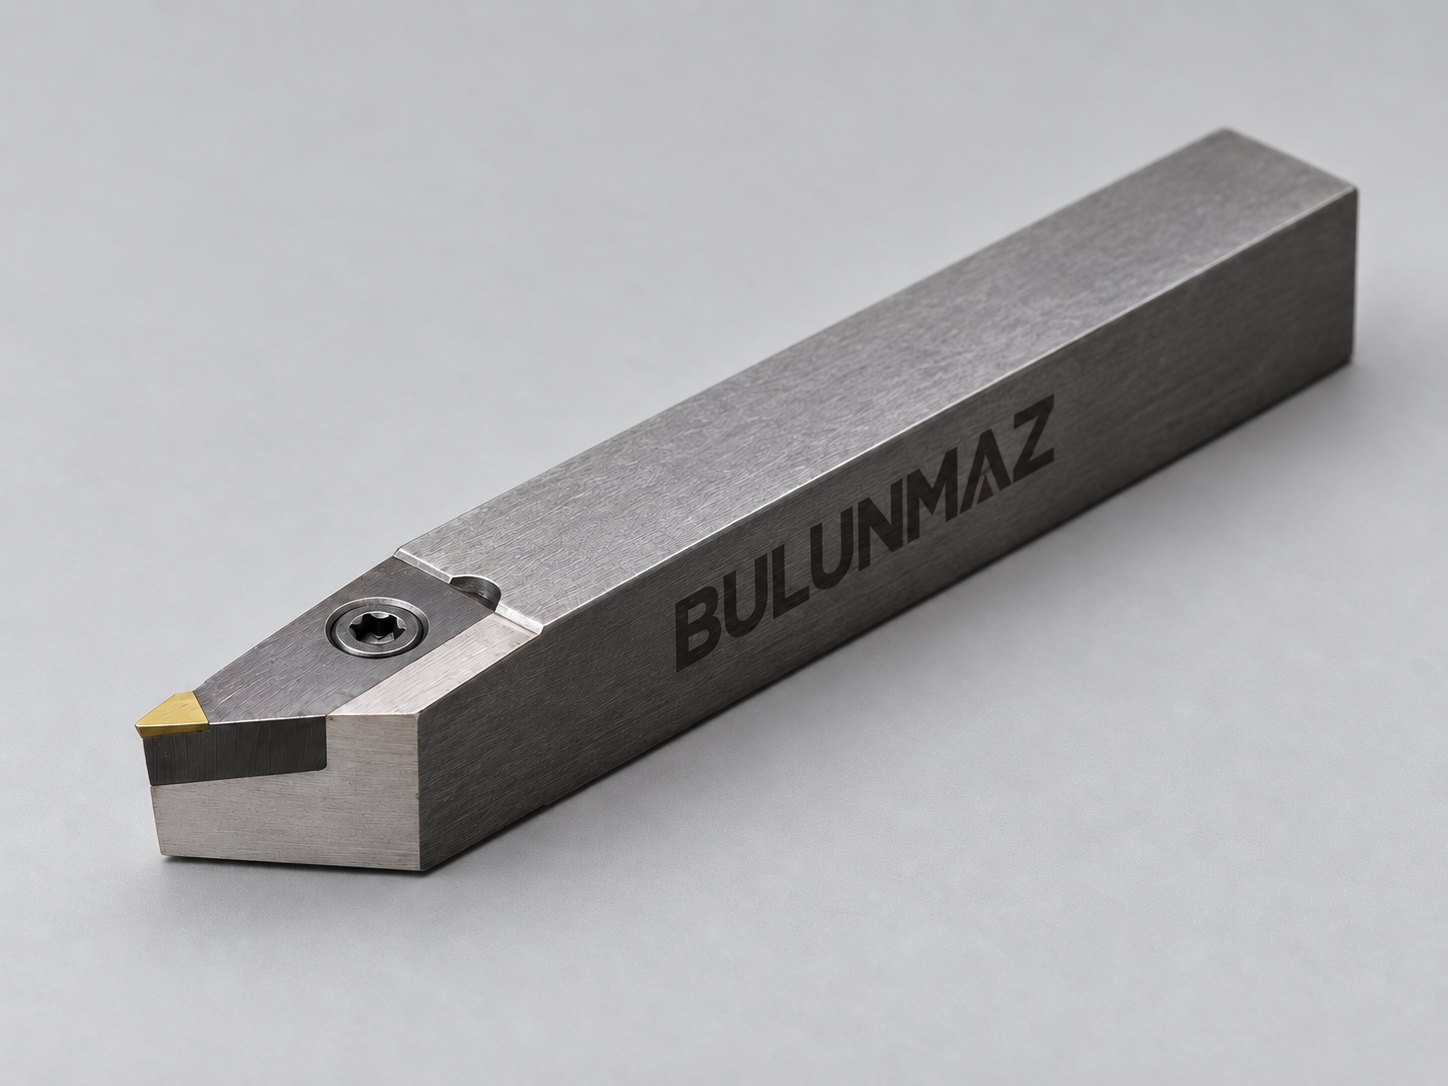
最後の切削をダイヤモンドで行う理由
単結晶ダイヤモンド(天然ダイヤモンドまたはMCD)は、どの超硬の刃先よりもはるかに鋭く真っすぐな刃先に研磨できます。ボールの表面はその刃先の写しです。真鍮では、剛性の高い機械で単結晶ダイヤモンドバイトを使えば、切削したままで鏡のように映り込む面が得られます。真鍮では刃先も長持ちするため、長いロットでも仕上がりが変わりません。
ダイヤモンドは仕上げ切削専用です。荒加工、穴あけ、溝加工は超硬で行います。単結晶ダイヤモンドは非常に硬い一方で脆く、重切削や断続切削を嫌うからです。溝と穴は1回転ごとに切削を途切れさせるので、仕上げ工具は軽く安定した切削を行う必要があります。
仕上げ工具に求められること
- 機械に合った形状。ボール旋削機には専用のホルダーとシャンク寸法があります。工具がそれに合い、刃先が正確に中心高さにあることが必要です。
- 適切なノーズR。ノーズRと送りの組み合わせで、旋削目の細かさが決まります。ボール径と機械の送りに合ったRなら、目に見えない旋削目になります。
- 欠けのないきれいな刃先。ダイヤモンドの小さな欠けは、すべてのボールに細い線を描き、めっきでも隠れません。線が出たらすぐに刃先を確認してください。
- 安定した取り付け。振動はびびり跡を残し、ダイヤモンドを欠けさせることがあります。突き出しを短くし、ボールをしっかり固定することが有効です。
- 切りくず処理。ボールに巻き付いた真鍮の切りくずは、削ったばかりの面を傷つけます。切りくずが長くなる鉛レス黄銅では特に重要です。鉛レス黄銅:切削工具で何が変わるかをご覧ください。
完成したボールに多い不具合
| 見える症状 | 考えられる原因 | 対策 |
|---|---|---|
| くもった、つやのない面 | 刃先の摩耗 | 工具を再研磨または交換する |
| ボールを一周する細い線 | ダイヤモンド刃先の小さな欠け | 刃先を確認し再研磨する |
| 波状の模様、びびり跡 | 振動、長い突き出し、固定不足 | 突き出しを短くし、より剛性高く固定する |
| 不規則な傷 | ボールに巻き付く切りくず、汚れたクーラント | 切りくず処理を改善し、クーラントをろ過する |
| 真円が出ない | 機械の摩耗、工具の芯ずれ、取り代が多すぎる | 機械と工具高さを確認し、均一な取り代を残す |
ステンレスや産業用のボール
すべてのバルブボールが真鍮ではありません。ステンレスのボールや、多くの産業用バルブの硬質皮膜付きボールは、ダイヤモンド工具では仕上げられません。ダイヤモンドは切削温度で鉄と反応し、すぐに摩耗するためです。これらは研削し、その後ラッピングや研磨で仕上げます。ダイヤモンド旋削は、真鍮などの非鉄金属のボールのための方法です。
Bulunmaz にできること
Bulunmaz は、お使いのボール旋削機や球面旋削装置に合わせた、天然ダイヤモンド・MCDの単結晶ダイヤモンドによるボール仕上げバイトを製作し、刃先が摩耗したら再研磨します。機械の型式と現在お使いの工具の写真をお送りください。お見積りの前に適合を確認します。バルブボール・真鍮継手のためのダイヤモンド工具と真鍮の切削加工と鏡面仕上げもご覧ください。
バルブ部品の受託加工や、ボール旋削機の販売は行っていません。
よくある質問
- バルブボールは何でできていますか?
- 水道やガスのバルブでは、ふつう真鍮で、クロムめっきされていることが多いです。産業用バルブではステンレスなどの合金や、硬質皮膜付きのボールも使われます。材料で仕上げ方が決まり、真鍮は旋削、鋼のボールは研削とラッピングで仕上げます。
- なぜボールの表面が重要なのですか?
- ボールは柔らかいシート(一般にPTFE)に当たってシールします。傷、リング状の跡、くもった部分は漏れの通り道になり、粗い表面はシートを早く摩耗させ、操作も重くなります。真円度は表面の滑らかさと同じくらい重要です。
- 真鍮のバルブボールはどう旋削するのですか?
- ボール旋削機、または球面旋削装置付きの旋盤で、ボールが回転する間に工具がボールの中心のまわりを旋回し、真の球面を作ります。荒加工は超硬で行い、単結晶ダイヤモンドバイトが最後の軽い切削で鏡面を残します。
- 旋削の後に研磨はしますか?
- ダイヤモンド旋削した面がすでに鏡面なら不要です。めっきする場合、めっきは下地の面をそのまま写すので、ダイヤモンド旋削したボールはそのままめっきへ回せます。くもりや跡のあるボールは先に研磨が必要で、時間がかかり、真円度を損なうこともあります。
- ステンレスのボールをダイヤモンド工具で仕上げられますか?
- できません。ダイヤモンドは切削温度で鉄と反応し、非常に早く摩耗します。ステンレスのボールは研削し、その後ラッピングまたは研磨で仕上げます。
- 鉛レス黄銅で仕上げは変わりますか?
- 変わります。鉛フリー・鉛レス黄銅は切りくずが長くなり、工具の摩耗も早くなります。鋭い単結晶ダイヤモンドの刃先なら鏡面は得られますが、切りくず処理や切削条件の調整が必要な場合があります。鉛レス黄銅の記事もご覧ください。
機械をお持ちで、工具をお探しですか?被削材、図面または写真、必要な仕上げ面をお送りください。
お見積り依頼バルブ・継手メーカー向けの技術コラム
すべての記事鉛レス黄銅(鉛フリー真鍮):切削工具で何が変わるか
お見積り依頼
加工部品についてお聞かせください
材料、図面または写真、必要な仕上げ面をお送りください。最適な工具をご提案し、お見積りをお送りします。
- メール: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62