
Guias · Válvulas e conexões
Usinagem de latão com acabamento espelhado
O latão é um dos metais mais fáceis de usinar e um dos que mais recompensam no acabamento. Com a ferramenta certa e uma passada final leve, uma peça de latão pode sair de um torno ou fresadora CNC com superfície espelhada, pronta para galvanoplastia ou uso, sem polimento. Este guia explica como: as ligas, as ferramentas, a passada de acabamento e o que fazer quando a superfície não fica brilhante.
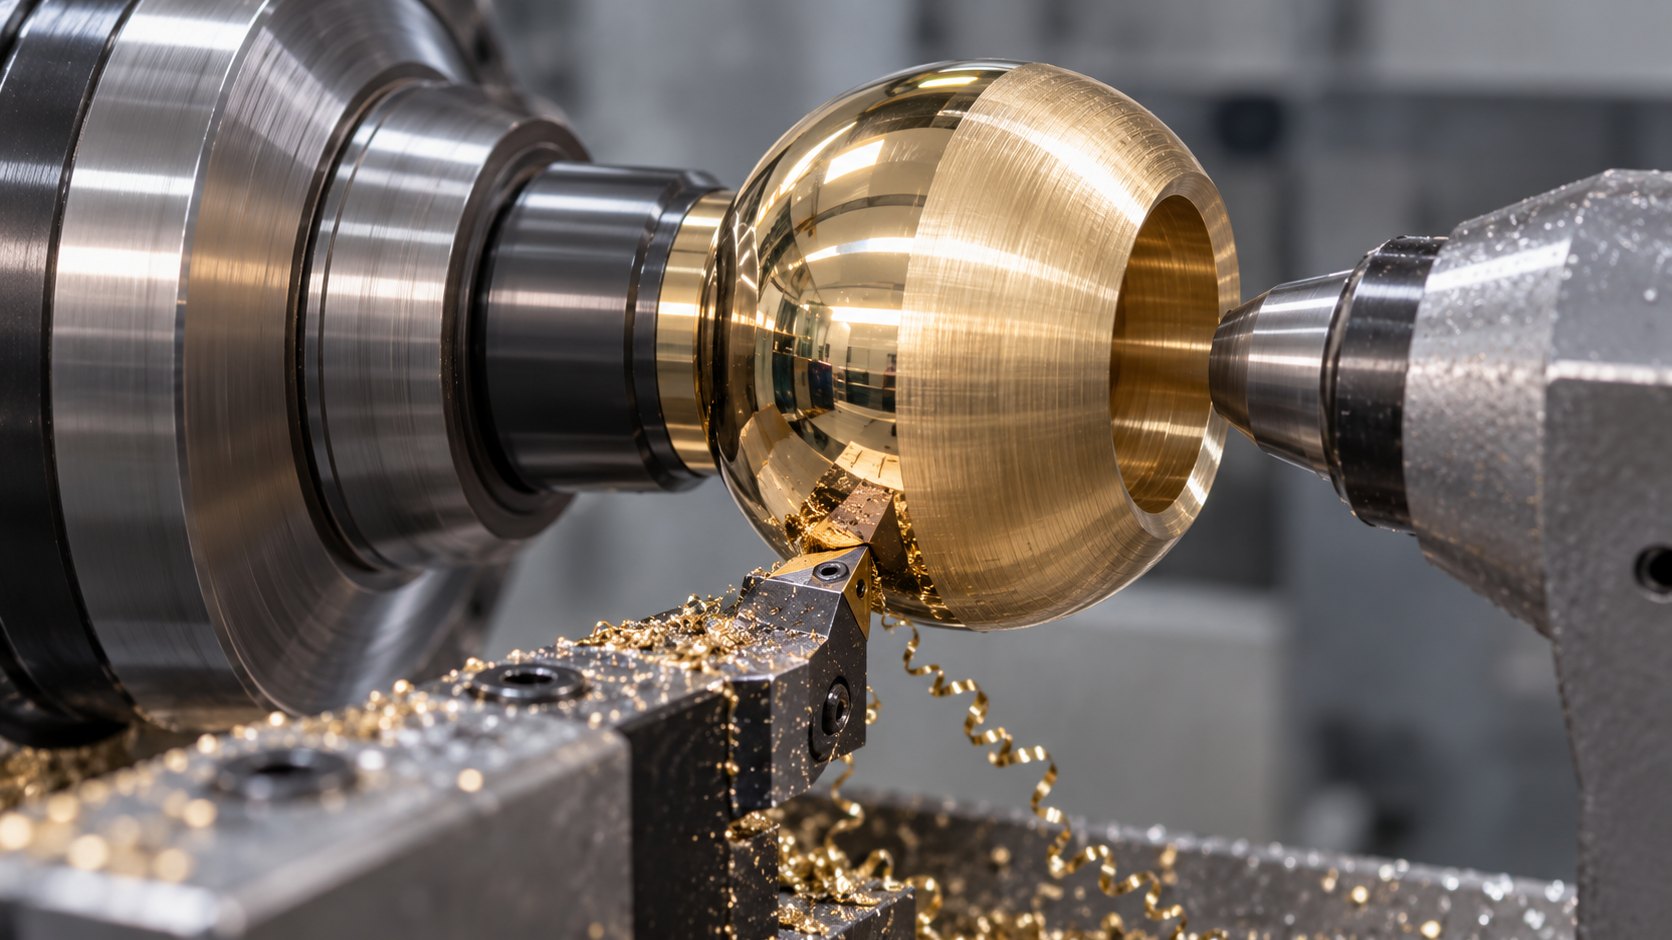
Por que o latão pode ser usinado até o espelho
O latão é uma liga de cobre e zinco. É macio o bastante para cortar com facilidade, duro o bastante para manter uma aresta viva na peça, e não gruda na ferramenta como o alumínio costuma grudar. Seus cavacos quebram limpos e sua superfície aceita um brilho alto. Por isso o latão é usado em válvulas, conexões, peças de relógio, instrumentos musicais, joias e ferragens decorativas, onde o acabamento importa tanto quanto as medidas.
Quais ligas de latão usinam melhor
| Tipo de latão | Exemplos | Usinagem | Uso típico |
|---|---|---|---|
| Latão de usinagem (com chumbo) | CuZn39Pb3, CW614N, C36000 | A mais fácil; cavacos curtos e quebrados | Conexões, peças torneadas, peças de relógio |
| Latão resistente à dezincificação | CW602N | Boa | Conexões para águas agressivas |
| Latão com baixo teor de chumbo e sem chumbo | CuZn21Si3P (CW724R), CuZn42 | Cavacos mais longos, mais desgaste | Válvulas e conexões para água potável |
| Latão amarelo sem chumbo | CuZn37 (CW508L) | Pastoso, cavacos longos | Peças estampadas e conformadas |
A liga importa mais do que se pensa. O chumbo funciona como quebra-cavaco: o latão de usinagem clássico dá cavacos pequenos que caem longe da peça. O latão com baixo teor de chumbo dá cavacos mais longos que podem se enrolar na peça e riscar uma superfície brilhante, então o controle de cavaco passa a fazer parte do trabalho de acabamento.
Metal duro ou diamante para o acabamento?
As ferramentas de metal duro fazem a maior parte do trabalho no latão: desbaste, furação, rosqueamento, corte. Um inserto de metal duro afiado e polido dá um acabamento limpo e brilhante, adequado à maioria das peças funcionais.
Para um espelho de verdade, a última passada é feita com uma ferramenta de diamante monocristalino, natural ou MCD. Sua aresta é polida muito mais afiada e reta que qualquer aresta de metal duro, e a superfície da peça é uma cópia dessa aresta. No latão, uma ferramenta de diamante monocristalino em uma máquina estável deixa uma superfície que reflete como um espelho, direto da máquina. Ela também mantém o fio por muito tempo no latão, então o acabamento continua igual em lotes longos.
O PCD (diamante policristalino) é outra opção para longas séries em latão: dura muito, mas sua aresta é feita de grãos pequenos, então o acabamento é brilhante e não espelhado.
A passada de acabamento, passo a passo
- Desbastar com metal duro, deixando um sobremetal pequeno e regular para o acabamento, de alguns centésimos de milímetro até cerca de um décimo.
- Trocar para a ferramenta de diamante só para a última passada. Não a use para desbaste nem para cortes interrompidos: o diamante monocristalino é duríssimo, mas frágil.
- Manter o avanço baixo em relação ao raio de ponta da ferramenta. Cada volta da peça deixa um sulco minúsculo; um avanço fino com um raio adequado deixa esses sulcos invisíveis.
- Manter a velocidade de corte constante. No torno, a velocidade de corte constante ajuda no faceamento, para o acabamento ficar igual do centro à borda.
- Manter os cavacos longe da superfície, com óleo ou emulsão limpos e, no latão com baixo teor de chumbo, uma geometria que controle o cavaco.
- Manusear a peça com cuidado depois do corte. Uma superfície espelhada mostra cada impressão digital e cada risco.
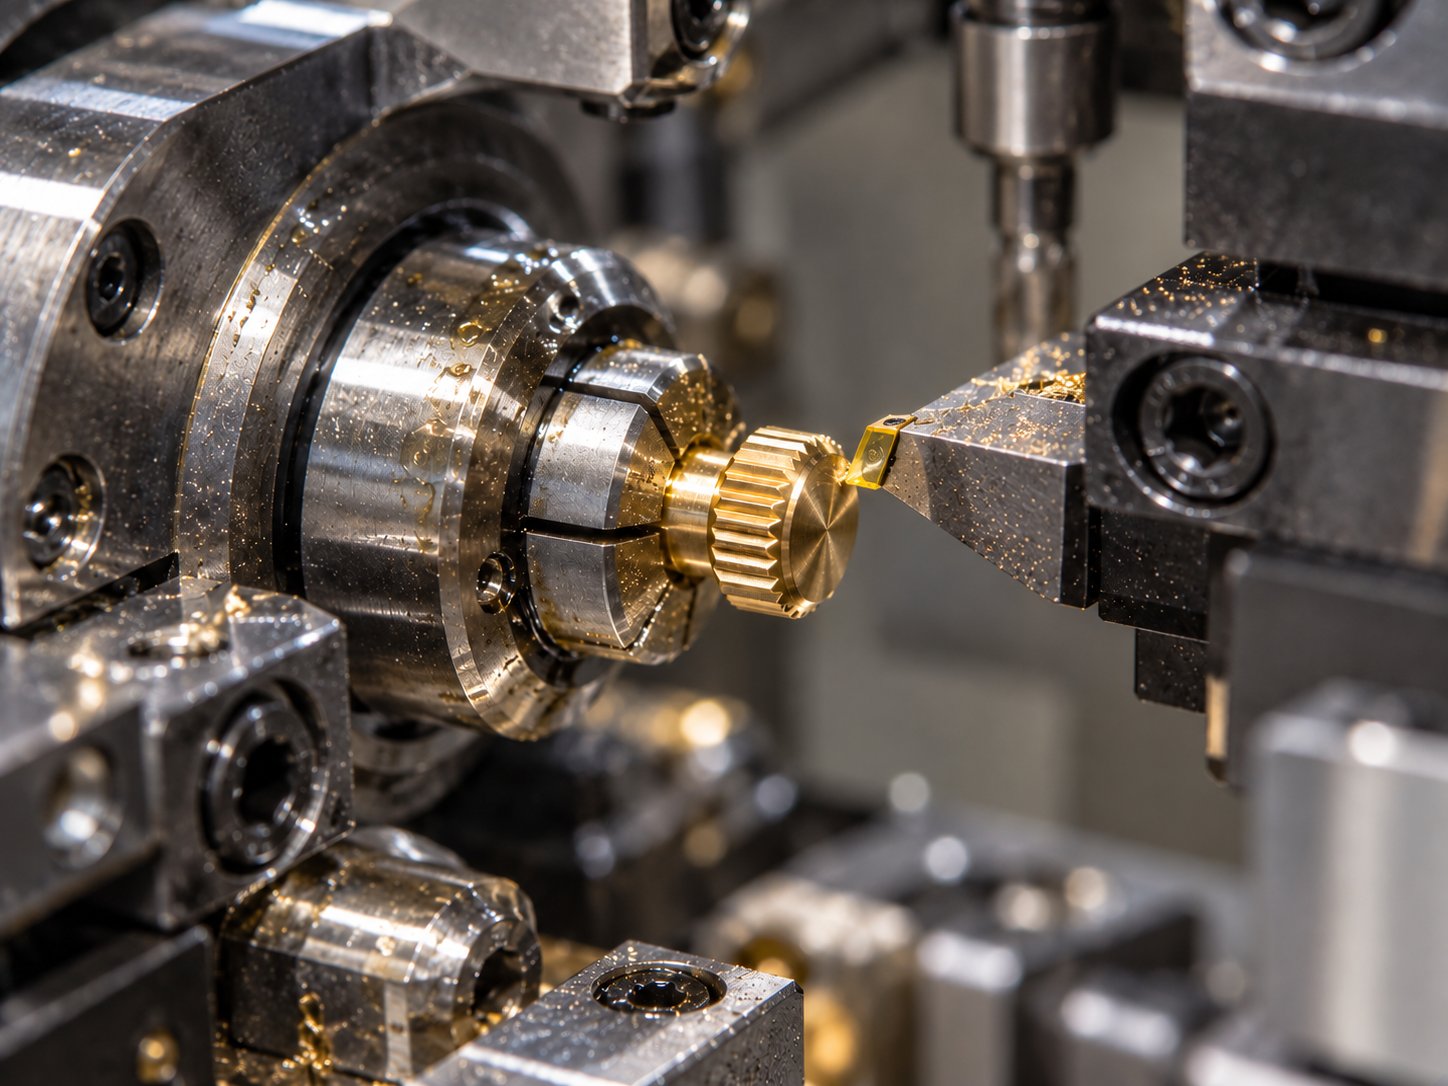
Defeitos comuns e suas causas
| O que se vê | Causa provável | O que fazer |
|---|---|---|
| Superfície embaçada ou fosca | Aresta gasta | Trocar ou reafiar a ferramenta |
| Anéis ou linhas finas regulares | Avanço alto demais para o raio de ponta | Reduzir o avanço ou usar um raio maior |
| Padrão ondulado, marcas de vibração | Vibração: ferramenta muito em balanço, peça mal fixada | Reduzir o balanço, fixar com mais rigidez |
| Riscos aleatórios | Cavacos enrolados na peça, fluido sujo | Melhorar o controle de cavaco, filtrar o fluido |
| Áreas arrancadas e ásperas | Latão pastoso com baixo teor de chumbo, aresta cega | Aresta mais afiada, geometria e velocidade ajustadas |
Galvanoplastia depois da usinagem
Muitas peças de latão são niqueladas ou cromadas depois. A galvanoplastia copia a superfície de baixo: uma peça fosca dá uma cromação fosca, e uma peça espelhada dá uma cromação espelhada. Uma superfície de latão torneada com diamante pode ir direto para a galvanoplastia, sem o polimento que arredonda as arestas e toma tempo.
O que a Bulunmaz faz
A Bulunmaz fabrica ferramentas de diamante monocristalino para a passada de acabamento no latão, em diamante natural e MCD: ferramentas de torneamento, insertos, ferramentas de acabamento de esferas, fresas e fly cutters, padrão ou conforme desenho, e as reafia quando a aresta se desgasta. Veja nossas ferramentas de diamante para válvulas e conexões, ou envie sua peça e sua liga para um orçamento.
Perguntas frequentes
- Qual é o melhor latão para usinar?
- O latão de usinagem clássico, como o CuZn39Pb3 (CW614N, C36000 nos EUA), é o mais fácil: o chumbo quebra o cavaco em pedaços pequenos. Latões com baixo teor de chumbo e sem chumbo são cada vez mais exigidos em peças para água potável; também usinam bem, mas formam cavacos mais longos e desgastam mais as ferramentas.
- Dá para ter acabamento espelhado no latão sem polir?
- Sim. Uma ferramenta de diamante monocristalino, natural ou MCD, em uma máquina rígida deixa uma superfície espelhada na passada final. Ferramentas de metal duro dão um bom acabamento brilhante, mas raramente um espelho de verdade.
- Por que minha peça de latão tem acabamento fosco ou riscado?
- Normalmente por aresta gasta, avanço alto demais para o raio da ferramenta, vibração ou cavacos riscando a superfície. Verifique primeiro a aresta: uma aresta monocristalina que perdeu o fio deixa uma superfície embaçada mesmo com parâmetros perfeitos.
- Preciso de fluido de corte para usinar latão?
- O latão pode ser usinado a seco, mas para um acabamento espelhado um óleo ou emulsão ajuda: mantém a peça fria, afasta os cavacos do corte e protege a superfície brilhante. Use fluido limpo, porque partículas finas podem riscar a peça.
- O latão precisa ser polido antes da cromação?
- Não, se a superfície usinada já for espelhada. A galvanoplastia copia a superfície de baixo, então uma peça de latão torneada com diamante pode ir direto para a niquelação ou cromação. Economiza-se o polimento e arestas e formas ficam nítidas.
Tem a máquina e precisa da ferramenta? Envie o material, um desenho ou uma foto e o acabamento de que precisa.
Solicitar orçamentoArtigos para fabricantes de válvulas e conexões
Todos os artigosSolicitar orçamento
Conte-nos sobre a sua peça
Envie o material, um desenho ou uma foto e o acabamento de que precisa. Indicaremos a ferramenta certa e enviaremos um orçamento.
- E-mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62