Guías · Lentes de contacto
Qué exige al filo el torneado sin pulido
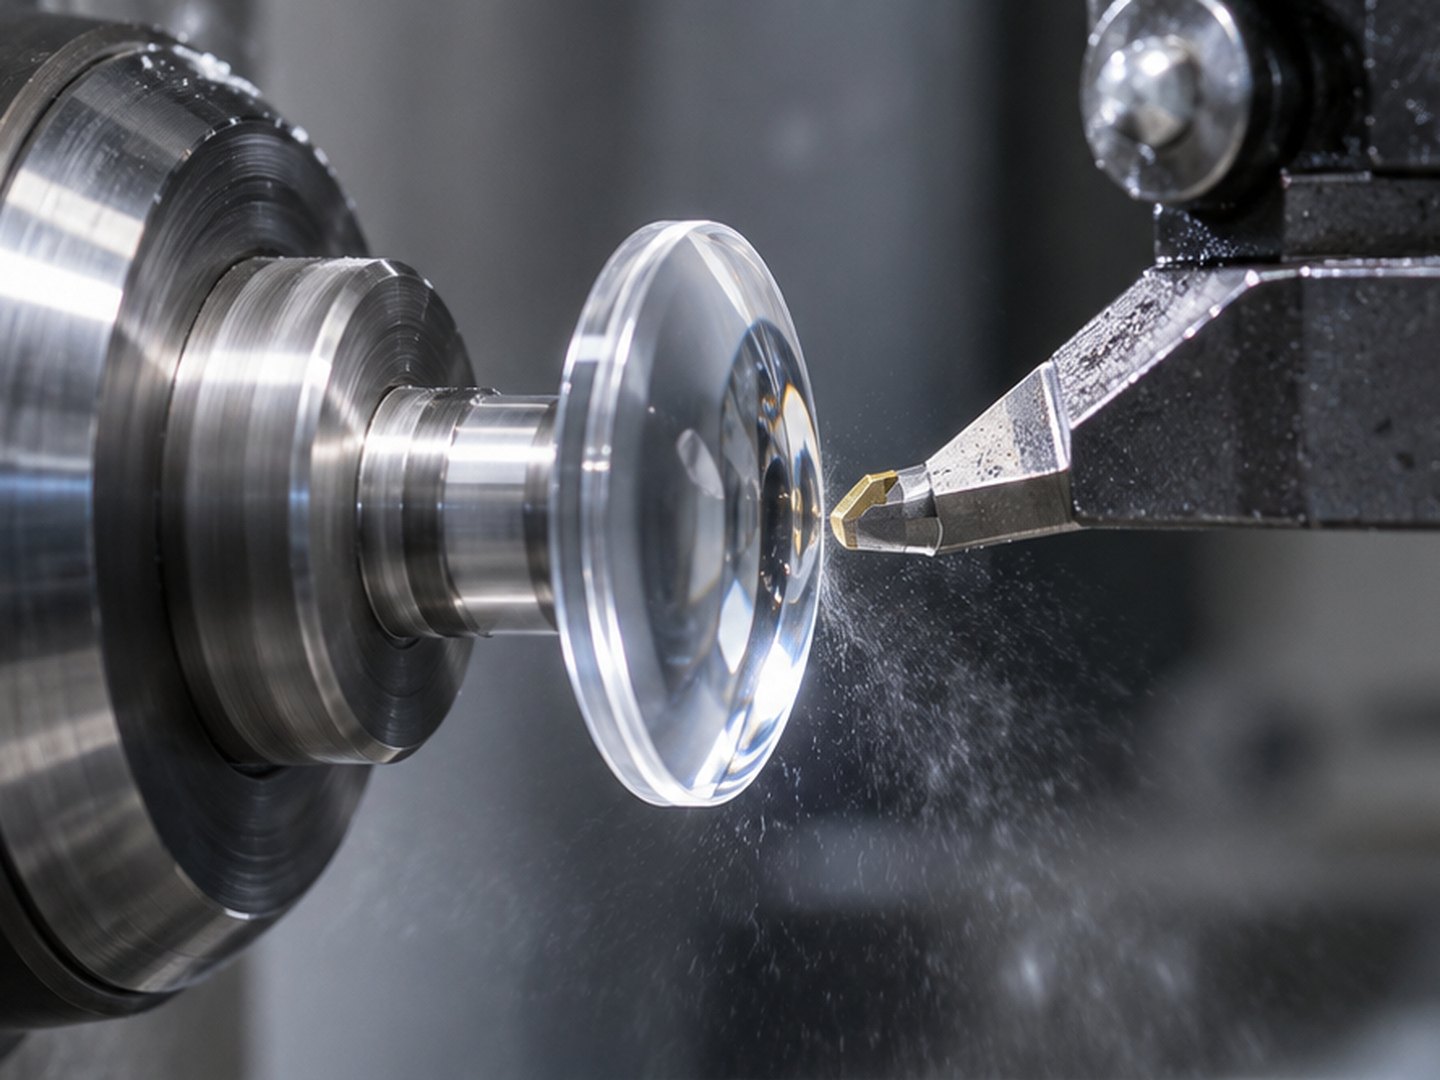
Muchos laboratorios de lentes buscan tornear lentes que no necesiten ningún pulido: la superficie que sale del torno es la superficie óptica terminada. El torneado sin pulido ahorra tiempo y conserva exactamente la forma cortada, pero solo funciona si el filo, el torno y el material están a la altura. Esta guía explica qué exige, empezando por el filo.
Por qué tornear sin pulido
- Forma: el pulido quita algo de material de forma irregular. En diseños complejos, como las zonas inversas de ortoqueratología, las superficies tóricas o la gran cara posterior de una lente escleral, puede alterar la geometría que el torno cortó con tanta precisión.
- Tiempo y manipulación: un paso menos por lente y menos riesgo de rayarla o contaminarla.
- Regularidad: el resultado depende de la herramienta y del torno, no de un operario de pulido.
Qué debe aportar el filo
En una lente sin pulido, cada detalle del filo aparece en la superficie óptica. Estos son los puntos que importan:
- Un filo realmente afilado. Debe cortar el material limpiamente, sin empujarlo ni untarlo. Solo el diamante monocristalino, natural o MCD, puede pulirse tan afilado.
- Ninguna astilla, ni siquiera diminuta. Una astilla invisible a simple vista dibuja un anillo en cada lente. Los filos para trabajo sin pulido se inspeccionan con gran aumento.
- El radio de punta adecuado para el avance. Cada vuelta deja un pequeño surco de altura aproximada avance² ÷ (8 × radio de punta); el radio de acabado y el avance se eligen para que esas marcas sean demasiado pequeñas para importar ópticamente.
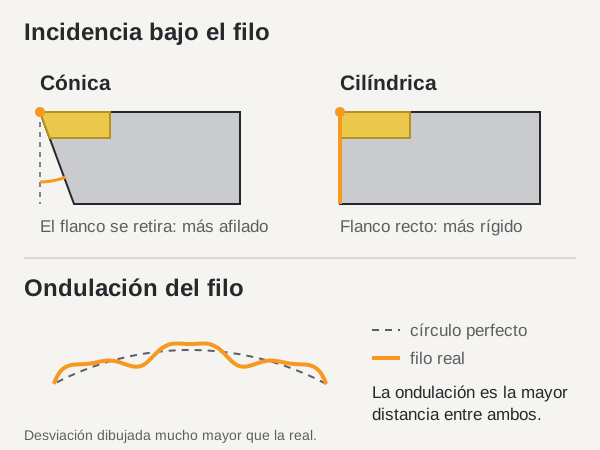
- Ondulación controlada. El filo redondo debe estar muy cerca de un círculo perfecto, porque cualquier ondulación se imprime en la superficie de la lente.
- Ángulos adecuados al diseño. Normalmente un desprendimiento neutro e incidencia suficiente para la zona más inclinada de la lente, como las zonas inversas o una cara posterior escleral profunda, sin que el flanco roce.
Para la geometría en detalle, vea la geometría de la herramienta de diamante: radio de punta, desprendimiento, incidencia y ondulación.
Qué deben aportar el torno y la sujeción
- Un husillo estable sin excentricidad, normalmente sobre cojinetes de aire, y una máquina rígida; las vibraciones se ven directamente en la lente.
- La herramienta exactamente en el centro. Una herramienta por encima o por debajo deja un pequeño pezón o anillo en el centro de la lente.
- Una pasada de acabado ligera y estable tras el desbaste, con un sobreespesor uniforme.
- Una evacuación limpia de la viruta, para que no se arrastre sobre la superficie recién cortada.
Qué debe aportar el material
- Botones uniformes: sin tensiones y de un lote homogéneo; los mismos ajustes pueden comportarse distinto en otro material.
- El estado adecuado: los hidrogeles deben estar completamente secos al cortarlos; algunos materiales blandos necesitan enfriarse para cortarse limpiamente.
- Temperatura estable, para que el material y la máquina no se muevan durante el corte.
Seguir sin pulido: el cuidado de las herramientas
Un filo de diamante se desgasta despacio, y en el trabajo sin pulido la primera señal aparece en las lentes: un ligero velo, anillos tenues o lentes que de pronto necesitan pulido. Muchos laboratorios cuentan cuántas lentes ha cortado cada herramienta de acabado y la cambian según un plan, antes de que baje la calidad. Un filo desgastado no es el final de la herramienta: puede relapearse a su radio y ondulación originales. Vea el reafilado de herramientas de diamante.
Qué hace Bulunmaz
Bulunmaz fabrica herramientas de acabado de diamante monocristalino, natural y MCD, para tornos de lentes de contacto y de LIO, con el radio de punta, los ángulos y la ondulación que necesitan sus lentes, inspecciona cada filo y reafila las herramientas desgastadas. Vea nuestras herramientas de diamante para lentillas torneadas y LIO.
Preguntas frecuentes
- ¿Qué es el torneado sin pulido?
- Cortar las superficies ópticas de una lente tan bien en el torno que después no hace falta ningún pulido. La superficie torneada es la superficie terminada.
- ¿Por qué prefieren los laboratorios tornear sin pulido?
- El pulido lleva tiempo y manipulación y puede modificar ligeramente la forma cortada, sobre todo en diseños complejos como lentes de ortoqueratología, tóricas o esclerales. Sin pulido, la lente conserva exactamente la geometría que produjo el torno.
- ¿Qué herramienta se necesita para tornear sin pulido?
- Una herramienta de acabado de diamante monocristalino con un filo afilado, regular y sin astillas, el radio de punta adecuado para el avance, ondulación controlada y los ángulos de desprendimiento e incidencia adecuados al material y al diseño.
- ¿Cómo sé que la herramienta ya no es suficiente?
- Las lentes lo muestran primero: un ligero velo, anillos o líneas finas, o la necesidad de pulir lentes que antes salían limpias. En ese momento hay que revisar y reafilar el filo.
- ¿Se puede tornear cualquier lente sin pulido?
- No siempre. El material, el diseño y el torno influyen. Muchos laboratorios tornean sin pulido la mayoría de las lentes y solo pulen ligeramente ciertos diseños o materiales.
¿Tiene la máquina y necesita la herramienta? Envíenos el material, un plano o una foto y el acabado que necesita.
Solicitar presupuestoArtículos para laboratorios de lentes
Todos los artículos¿De qué están hechas las lentes de contacto? Los materiales y cómo se fabrican
Cómo se tornean las lentes intraoculares: de la preforma a la LIO terminada
Cómo especificar una herramienta de diamante: radio de punta, ángulo de desprendimiento, ángulo de incidencia y ondulación
Reafilar herramientas de diamante monocristalino: cuándo, cuántas veces y cuánto cuesta
Qué materiales se pueden mecanizar con una herramienta de diamante, y por qué no el acero
Solicitar presupuesto
Cuéntenos sobre su pieza
Envíenos el material, el tipo de lente (escleral, rígida, ortoqueratología, blanda, LIO…), su torno y un plano o una foto de su herramienta actual. Le propondremos la herramienta adecuada y le enviaremos un presupuesto.
- Correo: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62