
Guide · Valvole e raccorderia
Lavorazione dell’ottone con finitura a specchio
L’ottone è uno dei metalli più facili da lavorare e uno dei più gratificanti da rifinire. Con l’utensile giusto e una passata finale leggera, un pezzo in ottone può uscire da un tornio o da una fresatrice CNC con una superficie a specchio, pronto per la galvanica o per l’uso, senza lucidatura. Questa guida spiega come: le leghe, gli utensili, la passata di finitura e che cosa fare quando la superficie non è brillante.
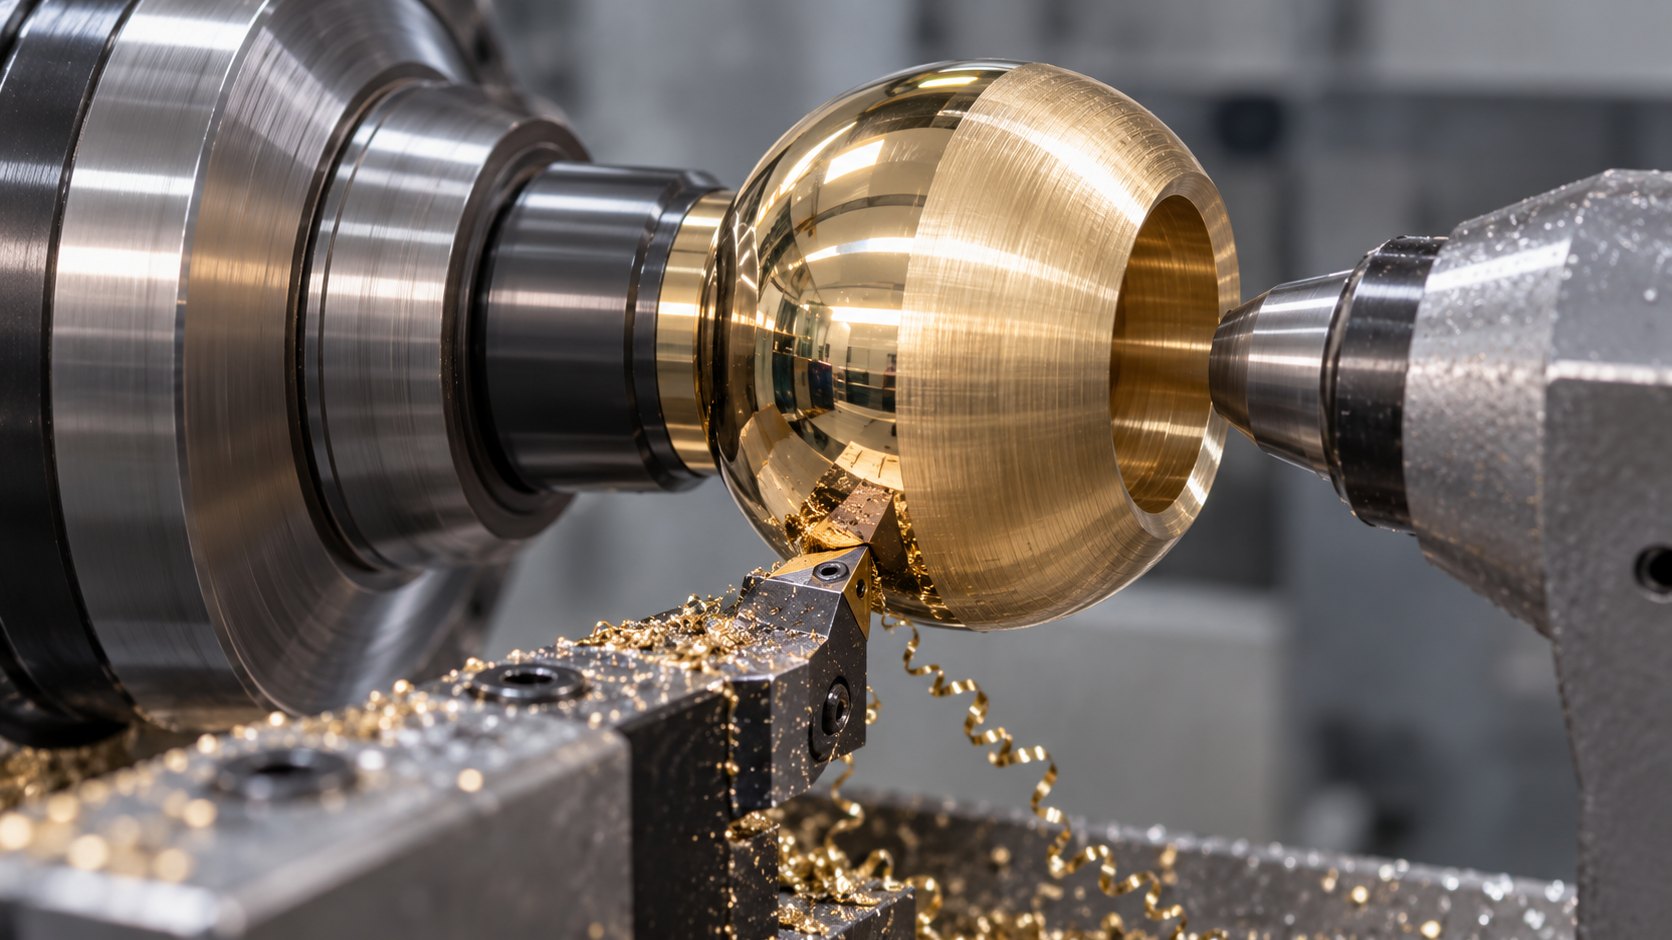
Perché l’ottone si può lavorare a specchio
L’ottone è una lega di rame e zinco. È abbastanza tenero da tagliarsi facilmente, abbastanza duro da mantenere uno spigolo vivo sul pezzo, e non si incolla all’utensile come spesso fa l’alluminio. I suoi trucioli si spezzano in modo netto e la sua superficie prende un’alta lucentezza. Per questo l’ottone si usa per valvole, raccordi, componenti per orologi, strumenti musicali, gioielli e ferramenta decorativa, dove la finitura conta quanto le quote.
Quali leghe di ottone si lavorano meglio
| Tipo di ottone | Esempi | Lavorabilità | Uso tipico |
|---|---|---|---|
| Ottone da lavorazione (con piombo) | CuZn39Pb3, CW614N, C36000 | La più facile; trucioli corti e spezzati | Raccordi, minuteria tornita, componenti per orologi |
| Ottone resistente alla dezincificazione | CW602N | Buona | Raccordi per acque aggressive |
| Ottone a basso tenore di piombo e senza piombo | CuZn21Si3P (CW724R), CuZn42 | Trucioli più lunghi, maggiore usura | Valvole e raccordi per acqua potabile |
| Ottone giallo senza piombo | CuZn37 (CW508L) | Pastoso, trucioli lunghi | Pezzi stampati e formati |
La lega conta più di quanto si pensi. Il piombo fa da rompitruciolo: l’ottone classico da lavorazione dà piccoli trucioli che cadono lontano dal pezzo. L’ottone a basso tenore di piombo dà trucioli più lunghi che possono avvolgersi sul pezzo e graffiare una superficie brillante, quindi il controllo del truciolo diventa parte del lavoro di finitura.
Metallo duro o diamante per la finitura?
Gli utensili in metallo duro fanno la maggior parte del lavoro sull’ottone: sgrossatura, foratura, filettatura, troncatura. Un inserto in metallo duro affilato e lucidato dà una finitura pulita e brillante, adatta alla maggior parte dei pezzi funzionali.
Per un vero specchio, l’ultima passata si fa con un utensile in diamante monocristallino, naturale o MCD. Il suo tagliente è lucidato molto più affilato e dritto di qualsiasi tagliente in metallo duro, e la superficie del pezzo è una copia di quel tagliente. Sull’ottone, un utensile in diamante monocristallino su una macchina stabile lascia una superficie che riflette come uno specchio, direttamente dalla macchina. Inoltre mantiene a lungo il filo sull’ottone, così la finitura resta uguale su lotti lunghi.
Il PCD (diamante policristallino) è un’altra opzione per le lunghe produzioni di ottone: dura moltissimo, ma il suo tagliente è fatto di piccoli grani, quindi la finitura è brillante più che a specchio.
La passata di finitura, passo dopo passo
- Sgrossare con il metallo duro, lasciando un sovrametallo piccolo e regolare per la finitura, da qualche centesimo di millimetro a circa un decimo.
- Passare all’utensile diamantato solo per l’ultima passata. Non lo usi per sgrossare né per tagli interrotti: il diamante monocristallino è durissimo ma fragile.
- Tenere basso l’avanzamento rispetto al raggio di punta dell’utensile. Ogni giro del pezzo lascia una minuscola scanalatura; un avanzamento fine con un raggio adatto rende quelle scanalature invisibili.
- Mantenere costante la velocità di taglio. Al tornio la velocità di taglio costante aiuta in sfacciatura, così la finitura è uguale dal centro al bordo esterno.
- Tenere i trucioli lontani dalla superficie, con olio o emulsione pulita e, sull’ottone a basso tenore di piombo, una geometria che controlli il truciolo.
- Maneggiare il pezzo con cura dopo il taglio. Una superficie a specchio mostra ogni impronta e ogni graffio.
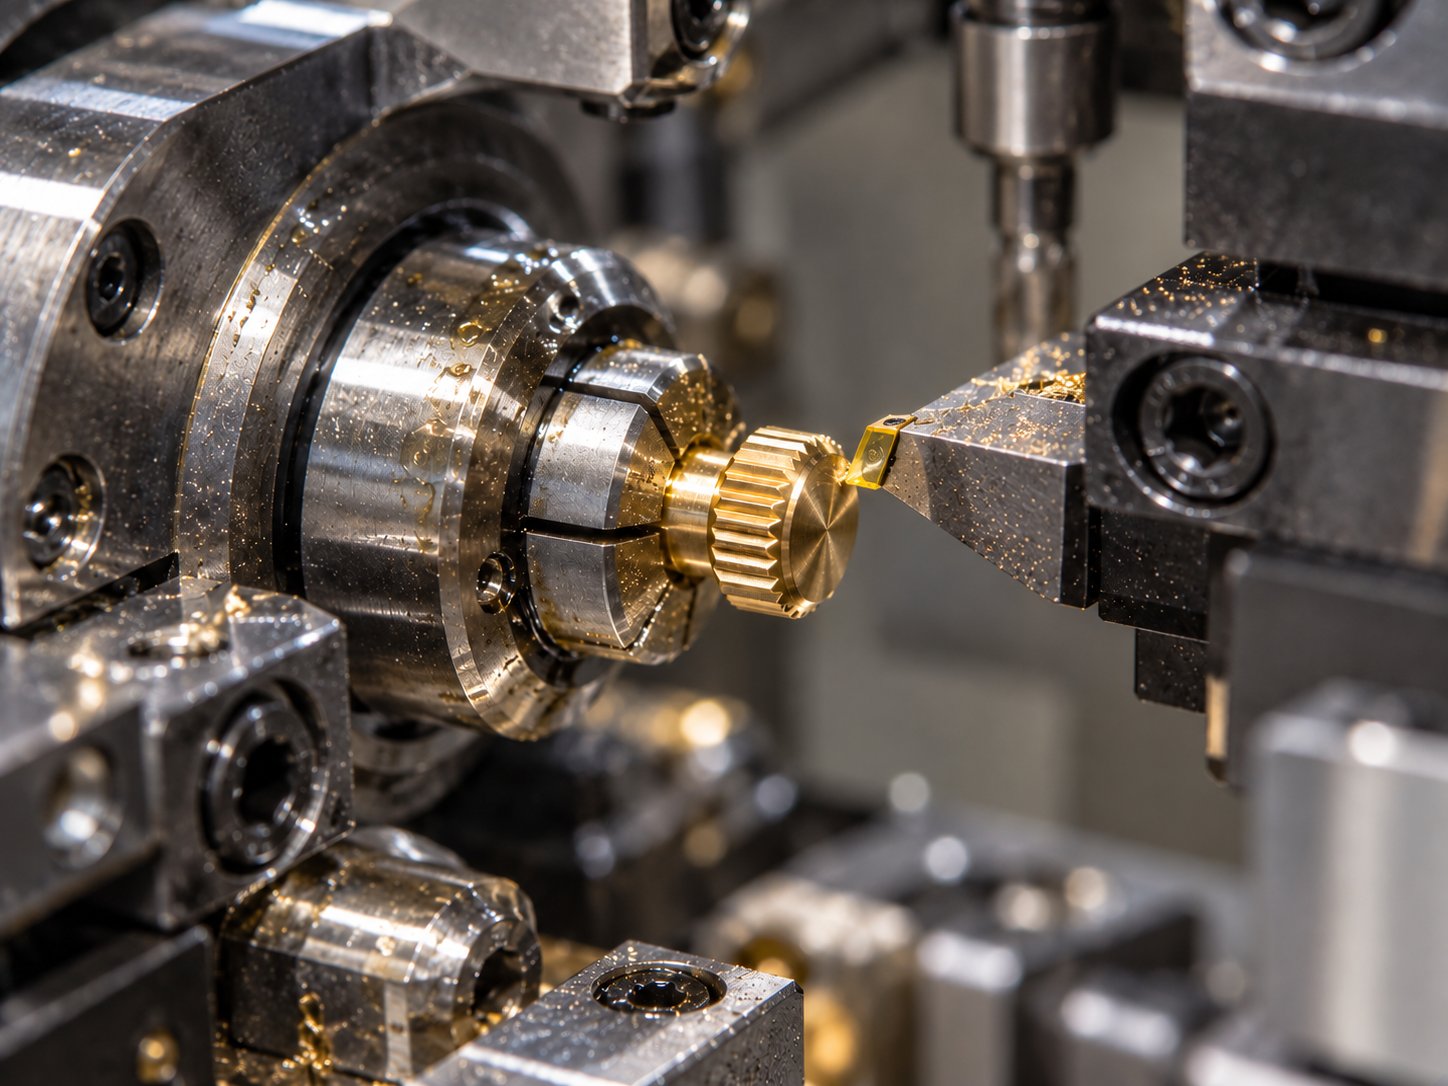
Difetti comuni e le loro cause
| Che cosa si vede | Causa probabile | Che cosa fare |
|---|---|---|
| Superficie velata o opaca | Tagliente usurato | Sostituire o riaffilare l’utensile |
| Anelli o linee sottili regolari | Avanzamento troppo alto per il raggio di punta | Ridurre l’avanzamento o usare un raggio maggiore |
| Motivo ondulato, segni di vibrazione | Vibrazioni: utensile troppo sporgente, pezzo mal bloccato | Ridurre la sporgenza, bloccare in modo più rigido |
| Graffi casuali | Trucioli avvolti sul pezzo, refrigerante sporco | Migliorare il controllo del truciolo, filtrare il refrigerante |
| Zone strappate e ruvide | Ottone pastoso a basso tenore di piombo, tagliente spuntato | Tagliente più affilato, geometria e velocità adattate |
Galvanica dopo la lavorazione
Molti pezzi in ottone vengono poi nichelati o cromati. La galvanica copia la superficie sottostante: un pezzo opaco dà una cromatura opaca e un pezzo a specchio una cromatura a specchio. Una superficie in ottone tornita al diamante può andare direttamente in galvanica, senza la lucidatura che arrotonda gli spigoli e costa tempo.
Il ruolo di Bulunmaz
Bulunmaz produce utensili in diamante monocristallino per la passata di finitura sull’ottone, in diamante naturale e MCD: utensili per tornitura, inserti, utensili per finitura sfere, frese e fly cutter, standard o su disegno, e li riaffila quando il tagliente è usurato. Veda i nostri utensili diamantati per valvole e raccorderia, oppure ci invii il pezzo e la lega per un preventivo.
Domande frequenti
- Qual è l’ottone migliore da lavorare?
- L’ottone classico da lavorazione, come il CuZn39Pb3 (CW614N, C36000 negli USA), si lavora più facilmente: il piombo spezza il truciolo in piccoli pezzi. Gli ottoni a basso tenore di piombo e senza piombo sono sempre più richiesti per i componenti a contatto con l’acqua potabile; si lavorano bene anch’essi, ma formano trucioli più lunghi e usurano di più gli utensili.
- Si può ottenere uno specchio sull’ottone senza lucidare?
- Sì. Un utensile in diamante monocristallino, naturale o MCD, su una macchina rigida lascia una superficie a specchio nella passata finale. Gli utensili in metallo duro danno una buona finitura brillante, ma raramente un vero specchio.
- Perché il mio pezzo in ottone ha una finitura opaca o rigata?
- Di solito per un tagliente usurato, un avanzamento troppo alto rispetto al raggio dell’utensile, vibrazioni o trucioli che graffiano la superficie. Controlli prima il tagliente: un tagliente monocristallino che ha perso il filo lascia una superficie velata anche con parametri perfetti.
- Serve il refrigerante per lavorare l’ottone?
- L’ottone si può lavorare a secco, ma per una finitura a specchio un olio o un’emulsione aiutano: mantengono fresco il pezzo, allontanano i trucioli dal taglio e proteggono la superficie brillante. Usi refrigerante pulito, perché le particelle fini che contiene possono graffiare il pezzo.
- L’ottone va lucidato prima della cromatura?
- Non se la superficie lavorata è già a specchio. La galvanica copia la superficie sottostante, quindi un pezzo in ottone tornito al diamante può andare direttamente alla nichelatura o alla cromatura. Si risparmia la lucidatura e spigoli e forme restano nitidi.
Ha la macchina e le serve l’utensile? Ci invii il materiale, un disegno o una foto e la finitura che le serve.
Richiedi un preventivoArticoli per i produttori di valvole e raccorderia
Tutti gli articoliRichiedi un preventivo
Ci parli del suo pezzo
Ci invii il materiale, un disegno o una foto e la finitura che le serve. Le proporremo l’utensile giusto e le invieremo un preventivo.
- E-mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62