
Guias · Óptica e moldes de lentes
Como especificar uma ferramenta de diamante: raio de ponta, ângulo de saída, ângulo de folga e ondulação
Uma ferramenta de diamante monocristalino é definida por poucos valores: o raio de ponta ou o ângulo de ponta, o ângulo de saída, o ângulo de folga e, na óptica, a ondulação da aresta. Junto com o avanço, eles decidem o acabamento, as formas que a ferramenta alcança e quanto a aresta dura. Este guia explica cada um de forma simples, com valores típicos, e lista o que enviar a um fabricante para pedir uma ferramenta.
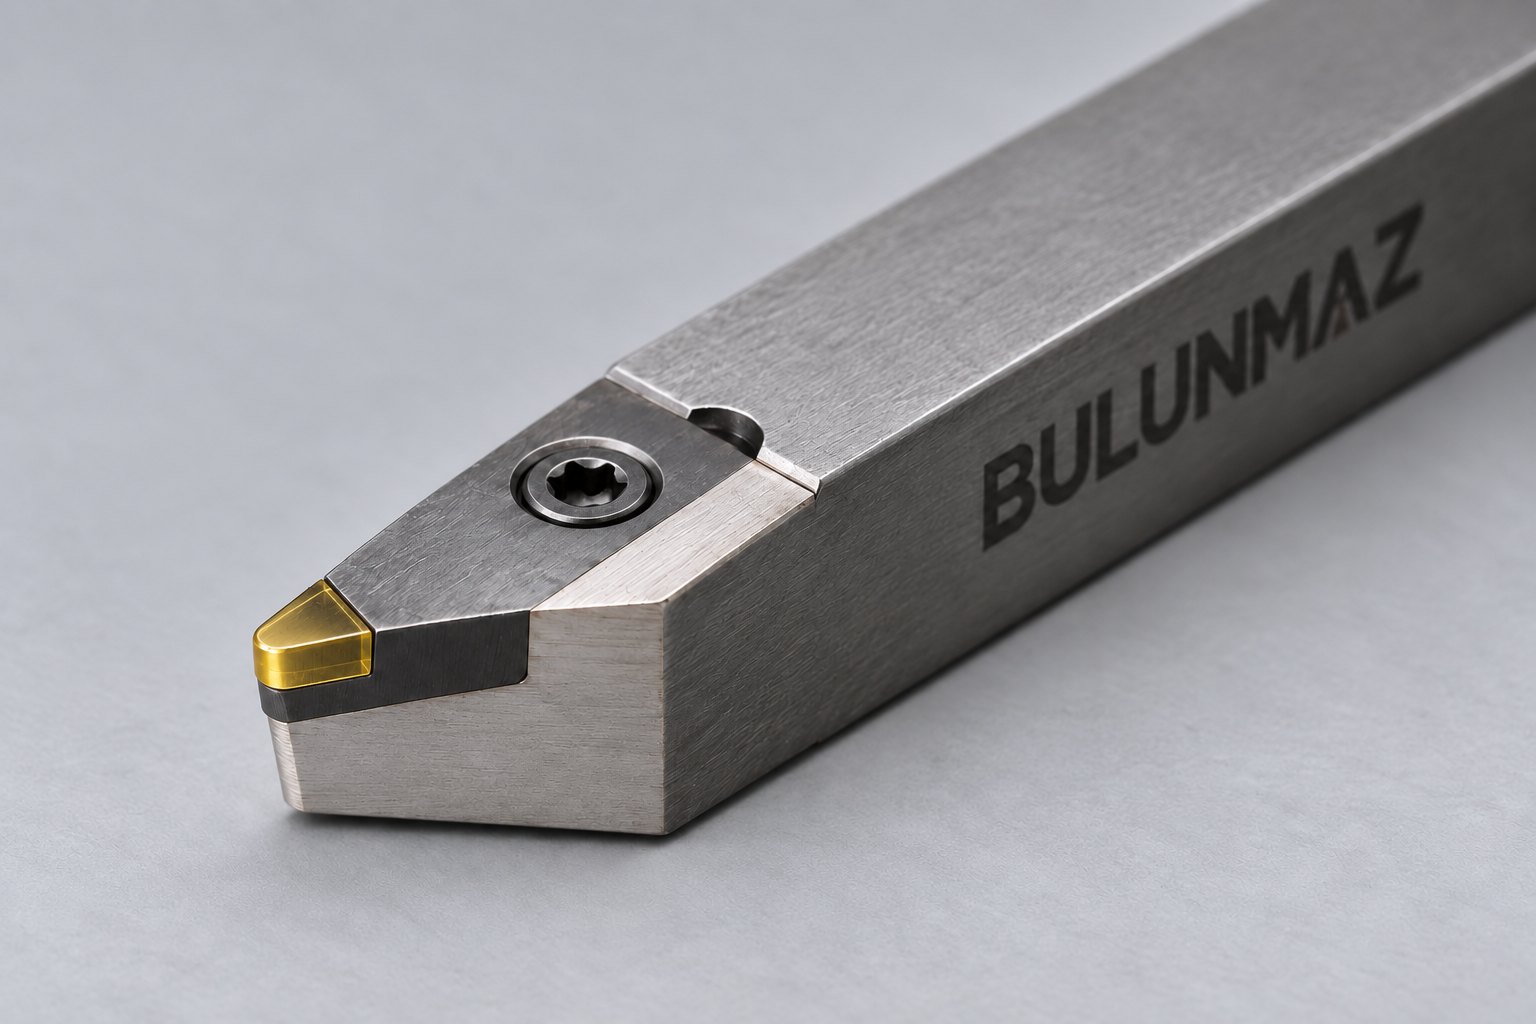
As partes de uma ferramenta de diamante
Uma ferramenta de diamante é um pequeno diamante brasado ou fixado em uma haste e polido até formar uma aresta de corte. A face superior, por onde o cavaco escoa, é a face de saída. A face abaixo da aresta, voltada para a superfície usinada, é a face de folga (ou flanco). A aresta onde elas se encontram é redonda, com um raio de ponta, ou pontuda, com um ângulo de ponta. Quase tudo no corte da ferramenta vem desses poucos elementos.
Raio de ponta e avanço: o que decide o acabamento
Uma ferramenta de raio deixa um pequeno sulco a cada volta da peça. A altura teórica dele (pico a vale) é aproximadamente:
altura do sulco ≈ avanço² ÷ (8 × raio de ponta)
Por exemplo, um raio de ponta de 0,5 mm com avanço de 0,01 mm por volta dá um sulco teórico de cerca de 25 nanômetros: muito abaixo do que o olho enxerga. Reduzir o avanço pela metade divide o sulco por quatro; dobrar o raio o reduz pela metade. A superfície real também depende do material, da qualidade da aresta e da máquina, mas essa regra explica por que se usam avanços finos e raios generosos para acabamento espelhado.
- Raio maior: superfície mais lisa com o mesmo avanço, mais tolerante, mas não alcança raios pequenos nem cantos internos vivos da peça.
- Raio menor: alcança detalhes finos e inclinações fortes, mas precisa de avanço mais fino para o mesmo acabamento e aguenta menos carga.
- Ferramentas pontudas (em V): definidas pelo ângulo de ponta, por exemplo 60° ou 90°. Para canais, padrões Fresnel e linhas decorativas; a ponta é o ponto mais fraco.
Ângulo de saída
O ângulo de saída é a inclinação da face superior em relação a uma linha que passa pela aresta e pelo centro da peça.
- 0°: a escolha usual para ferramentas de diamante em alumínio, cobre, latão, metais preciosos e plásticos. Equilibra resistência da aresta e corte limpo.
- Negativo (por exemplo −25°): para materiais frágeis como germânio e silício. Comprime o material na aresta para que ele saia como cavaco fino em vez de trincar.
- Positivo: corta mais livre, com forças menores, às vezes em materiais macios ou pegajosos, mas a aresta é mais fraca e lasca com mais facilidade.
Ângulo de folga
O ângulo de folga impede que a face abaixo da aresta esfregue na superfície usinada. Ele precisa ser suficiente para a parte mais inclinada da superfície a cortar; senão o flanco encosta e estraga a superfície. Mas cada grau a mais tira apoio da aresta. Ferramentas de diamante normalmente têm folga de poucos graus até cerca de dez a quinze graus, escolhida conforme a peça.
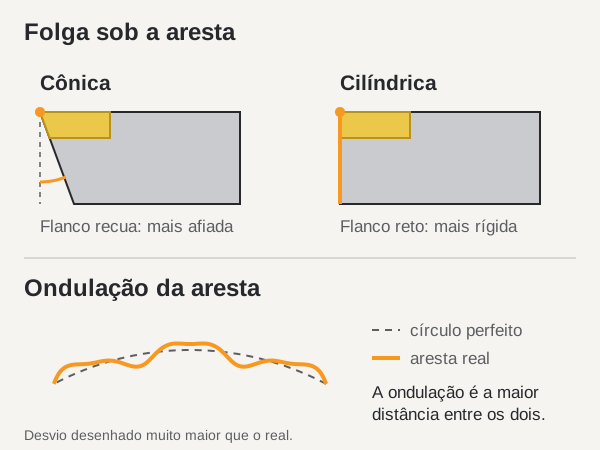
A face de folga pode ser cônica ou cilíndrica. Uma folga cônica se afasta da aresta e dá uma ferramenta mais afiada; uma cilíndrica mantém a mesma forma abaixo da aresta, é mais rígida e conserva melhor o raio depois da relapidação.
Ondulação da aresta
A ondulação é quanto uma aresta redonda se afasta de um círculo perfeito. Em trabalhos decorativos raramente importa. Na óptica e em moldes de lentes, a forma da aresta é impressa diretamente na superfície, então ferramentas ópticas são feitas e medidas com ondulação controlada, tipicamente de cerca de 1 µm até 50 nm ou melhor. Peça ondulação só se a sua peça precisar: ondulação mais apertada custa mais.
Altura de centro e ajuste
A ponta da ferramenta precisa ficar exatamente na altura do centro do eixo-árvore. Se ficar acima ou abaixo, a ferramenta não corta até o centro no faceamento e deixa um pequeno pino ou anel, e os ângulos efetivos de saída e folga mudam. Com ferramentas de diamante o ajuste precisa ser muito preciso. Ferramentas feitas com tolerância apertada na altura da ponta e porta-ferramentas com ajuste fino facilitam muito.
Orientação do cristal
O diamante é mais duro em algumas direções cristalinas do que em outras. Um bom fabricante orienta cada pedra para que a aresta trabalhe em uma direção resistente ao desgaste. Você não especifica isso, mas é um dos motivos pelos quais duas ferramentas com a mesma geometria podem durar de forma muito diferente. Veja nosso guia sobre diamante natural, MCD e CVD.
Pontos de partida típicos
| Trabalho | Aresta | Ângulo de saída | Observações |
|---|---|---|---|
| Faceamento e torneamento espelhado de alumínio, latão, cobre | Raio, muitas vezes de 0,5 a 2 mm | 0° | Avanço fino, passada de acabamento leve |
| Superfícies ópticas e moldes de lentes | Raio, ondulação controlada | 0° | Folga escolhida para a inclinação máxima |
| Germânio, silício e outros cristais IR | Raio | Negativo, muitas vezes em torno de −25° | Profundidade de corte muito pequena |
| Canais, Fresnel e padrões em V | V, ângulo de ponta conforme desenho | 0° | Ponta viva, passadas leves |
| Bordas e faces de acrílico | Reta ou de raio | 0° ou levemente positivo | Corte limpo e frio |
São pontos de partida, não regras. A geometria certa depende da peça, da máquina e do tamanho do lote.
O que enviar para pedir uma ferramenta
- O material que você usina e o acabamento de que precisa.
- A máquina e o porta-ferramentas (medida e comprimento da haste, fixação especial).
- Um desenho da peça ou da ferramenta, ou uma amostra ou foto da ferramenta atual.
- Se souber: raio de ponta ou ângulo de ponta, ângulo de saída, folga e, para óptica, ondulação. Se não, nós propomos.
O que a Bulunmaz faz
A Bulunmaz fabrica ferramentas de diamante monocristalino, natural e MCD, com o raio, os ângulos e a haste do seu desenho, envia um desenho da ferramenta para aprovação antes da fabricação e reafia as ferramentas quando a aresta se desgasta. Veja nossas ferramentas de diamante sob medida e as ferramentas de torneamento com diamante para óptica e moldes de lentes.
Perguntas frequentes
- O que é o ângulo de saída de uma ferramenta?
- O ângulo da face superior da ferramenta (por onde o cavaco escorrega) em relação a uma linha que passa pela aresta e pelo centro da peça. Um ângulo positivo corta mais livre, mas enfraquece a aresta; um negativo a reforça. Ferramentas de diamante para metais e plásticos geralmente têm 0°; as de cristais infravermelhos frágeis, ângulo negativo, muitas vezes em torno de −25°.
- O que é o ângulo de folga?
- O ângulo entre a face abaixo da aresta e a superfície usinada. Ele evita que a ferramenta esfregue atrás da aresta. Precisa ser suficiente para a parte mais inclinada da superfície, mas cada grau a mais deixa a aresta com menos apoio.
- Como o raio de ponta afeta o acabamento?
- Com uma ferramenta de raio, cada volta da peça deixa um pequeno sulco. A altura teórica dele é cerca de avanço² ÷ (8 × raio de ponta). Raio maior ou avanço menor dão uma superfície mais lisa; para detalhes pequenos ou íngremes é preciso um raio menor.
- O que é a ondulação da aresta?
- Quanto a aresta redonda de uma ferramenta de raio se afasta de um círculo perfeito. Na óptica esse erro é copiado na superfície, então ferramentas ópticas são feitas com ondulação controlada, tipicamente de cerca de 1 µm até 50 nm ou melhor.
- Por que a altura de centro importa?
- Se a ponta estiver acima ou abaixo do centro do eixo-árvore, a ferramenta não corta até o centro no faceamento e deixa um pequeno pino ou anel. Os ângulos efetivos de saída e folga também mudam. Ferramentas de diamante precisam ser ajustadas no centro com muita precisão.
- O que devo enviar para pedir uma ferramenta de diamante?
- O material, o acabamento que você precisa, a máquina e o porta-ferramentas, e um desenho ou amostra da ferramenta atual. Se souber, acrescente o raio de ponta ou o ângulo de ponta, o ângulo de saída e a folga. Se não, nós propomos a geometria.
Tem a máquina e precisa da ferramenta? Envie o material, um desenho ou uma foto e o acabamento de que precisa.
Solicitar orçamentoArtigos para fabricantes de óptica e de moldes
Todos os artigosQuais materiais podem ser usinados com ferramenta de diamante, e por que não o aço
Solicitar orçamento
Conte-nos sobre a sua peça
Envie o material, um desenho ou uma foto e o acabamento de que precisa. Indicaremos a ferramenta certa e enviaremos um orçamento.
- E-mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62