
Savoir-faire · Optique et moules de lentilles
Comment spécifier un outil diamant : rayon de bec, angle de coupe, dépouille et ondulation
Un outil diamant monocristallin se définit par quelques valeurs : son rayon de bec ou son angle de pointe, son angle de coupe, son angle de dépouille et, en optique, l’ondulation de son arête. Avec l’avance, elles décident de l’état de surface, des formes que l’outil peut atteindre et de la durée de l’arête. Ce guide explique chacune simplement, avec des valeurs typiques, et liste ce qu’il faut envoyer à un fabricant pour commander un outil.
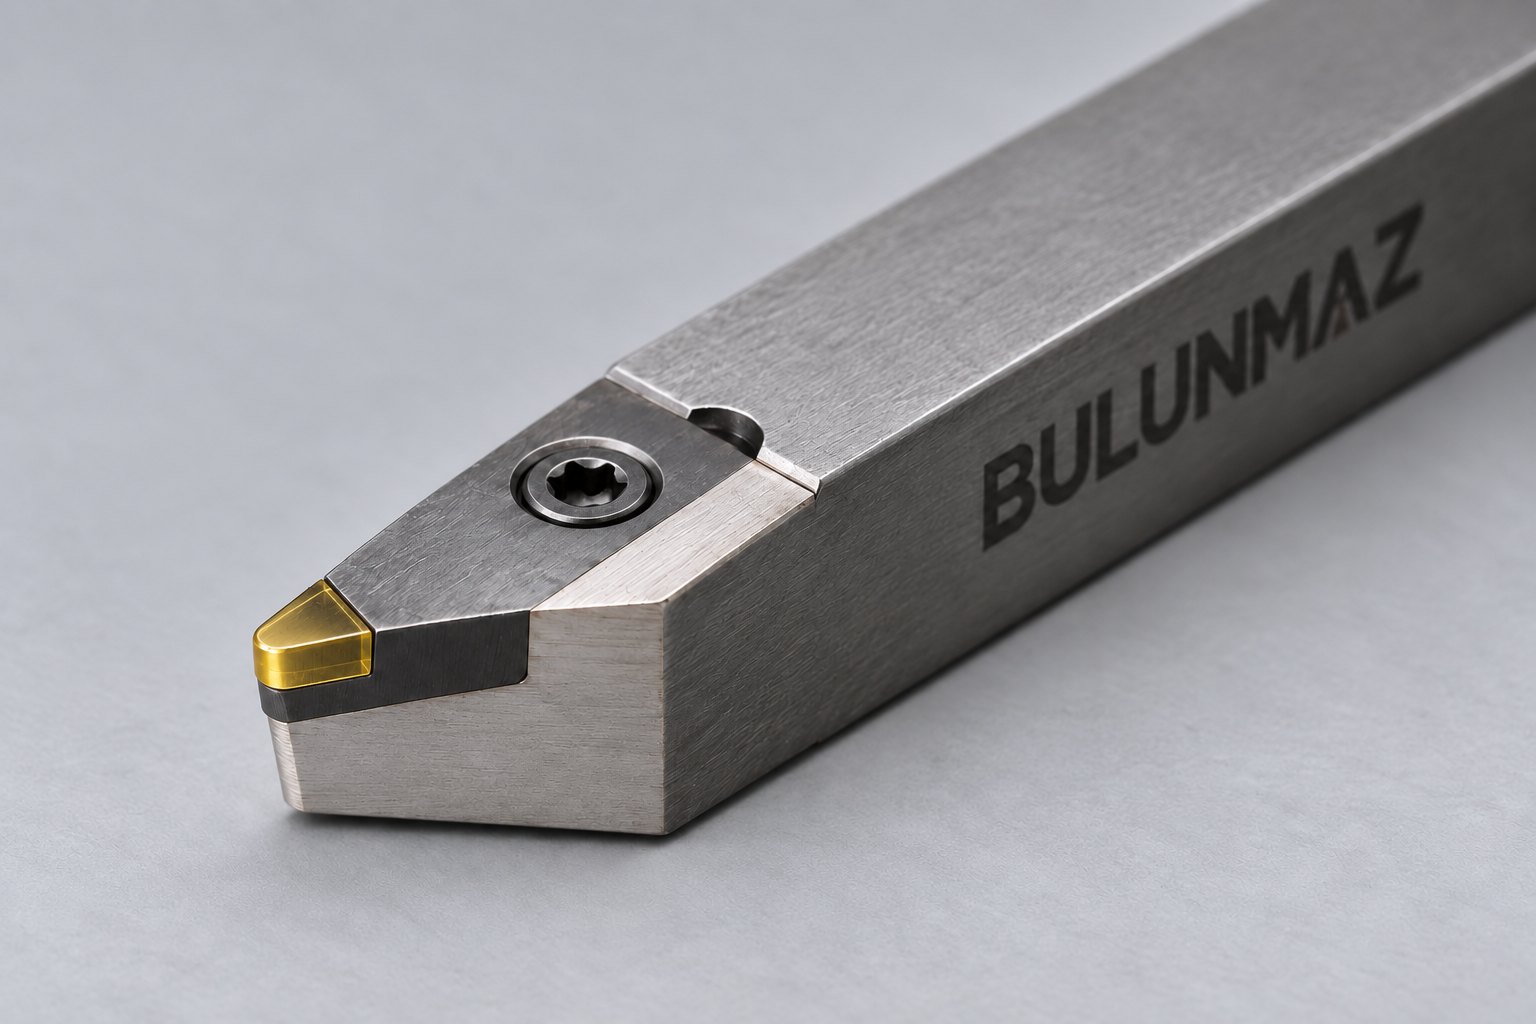
Les parties d’un outil diamant
Un outil diamant est un petit diamant brasé ou bridé sur une queue, puis poli jusqu’à former une arête de coupe. La face supérieure, sur laquelle glisse le copeau, est la face de coupe. La face sous l’arête, tournée vers la surface usinée, est la face de dépouille. L’arête où elles se rencontrent est soit ronde, avec un rayon de bec, soit pointue, avec un angle de pointe. Presque tout ce qui concerne la coupe découle de ces quelques éléments.
Rayon de bec et avance : ce qui décide de l’état de surface
Un outil à rayon laisse un minuscule sillon à chaque tour de pièce. Sa hauteur théorique (crête à creux) vaut à peu près :
hauteur du sillon ≈ avance² ÷ (8 × rayon de bec)
Par exemple, un rayon de bec de 0,5 mm avec une avance de 0,01 mm par tour donne un sillon théorique d’environ 25 nanomètres : bien en dessous de ce que l’œil peut voir. Diviser l’avance par deux divise le sillon par quatre ; doubler le rayon le divise par deux. La surface réelle dépend aussi de la matière, de la qualité de l’arête et de la machine, mais cette règle explique pourquoi on utilise des avances fines et des rayons généreux pour les finitions miroir.
- Rayon plus grand : surface plus lisse à avance égale, plus tolérant, mais ne peut pas atteindre de petits rayons ni d’angles intérieurs vifs sur la pièce.
- Rayon plus petit : atteint les détails fins et les pentes raides, mais exige une avance plus fine pour la même finition et supporte moins de charge.
- Outils pointus (en V) : définis par l’angle de pointe, par exemple 60° ou 90°. Pour les rainures, les motifs Fresnel et les lignes décoratives ; la pointe est le point le plus fragile.
Angle de coupe
L’angle de coupe est l’inclinaison de la face supérieure par rapport à une ligne passant par l’arête et le centre de la pièce.
- Angle de coupe de 0° : le choix habituel pour les outils diamant sur l’aluminium, le cuivre, le laiton, les métaux précieux et les plastiques. Il équilibre solidité de l’arête et coupe nette.
- Angle négatif (par exemple −25°) : pour les matières fragiles comme le germanium et le silicium. Il comprime la matière à l’arête pour qu’elle parte en copeau fin au lieu de se fissurer.
- Angle positif : coupe plus librement avec des efforts plus faibles, parfois utilisé sur des matières tendres ou collantes, mais l’arête est plus faible et s’ébrèche plus facilement.
Angle de dépouille
L’angle de dépouille empêche la face sous l’arête de frotter sur la surface usinée. Il doit être assez grand pour la partie la plus inclinée de la surface à usiner, sinon le flanc touche et abîme la surface. Mais chaque degré de plus retire du soutien à l’arête. Les outils diamant ont généralement une dépouille de quelques degrés jusqu’à environ dix à quinze degrés, choisie selon la pièce.
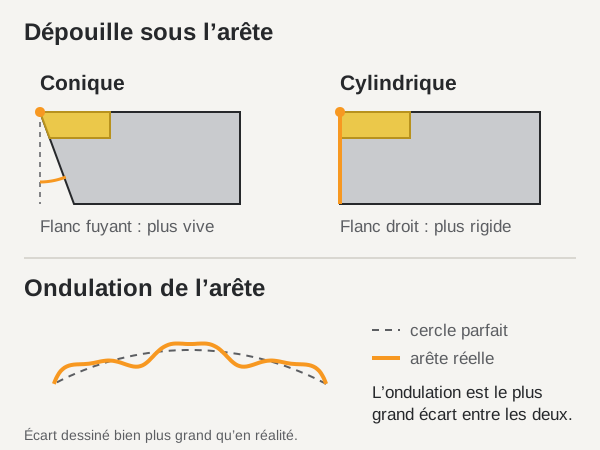
La face de dépouille peut être conique ou cylindrique. Une dépouille conique s’écarte de l’arête et donne un outil plus vif ; une dépouille cylindrique garde la même forme sous l’arête, est plus rigide et conserve mieux son rayon après relapage.
Ondulation de l’arête
L’ondulation est l’écart entre une arête ronde et un cercle parfait. En décoratif, elle compte rarement. En optique et pour les moules de lentilles, la forme de l’arête s’imprime directement dans la surface : les outils optiques sont donc fabriqués et mesurés avec une ondulation maîtrisée, typiquement d’environ 1 µm jusqu’à 50 nm ou mieux. Ne demandez l’ondulation que si votre pièce en a besoin : une ondulation plus serrée coûte plus cher.
Hauteur de pointe et réglage
La pointe de l’outil doit se trouver exactement à la hauteur de l’axe de broche. Si elle est au-dessus ou au-dessous, l’outil ne peut pas couper jusqu’au centre en dressage et laisse un petit téton ou un anneau, et les angles de coupe et de dépouille effectifs changent. Avec les outils diamant, le réglage doit être très précis. Des outils fabriqués avec une tolérance serrée sur la hauteur de pointe, et des porte-outils à réglage fin, facilitent beaucoup les choses.
Orientation du cristal
Le diamant est plus dur dans certaines directions cristallines que dans d’autres. Un bon fabricant oriente chaque pierre pour que l’arête travaille dans une direction résistante à l’usure. Vous ne le spécifiez pas vous-même, mais c’est une des raisons pour lesquelles deux outils de même géométrie peuvent durer très différemment. Voir notre guide du diamant naturel, du MCD et du CVD.
Points de départ typiques
| Travail | Arête | Angle de coupe | Remarques |
|---|---|---|---|
| Dressage et tournage miroir de l’aluminium, du laiton, du cuivre | Rayon, souvent 0,5 à 2 mm | 0° | Avance fine, passe de finition légère |
| Surfaces optiques et moules de lentilles | Rayon, ondulation maîtrisée | 0° | Dépouille choisie pour la pente la plus forte |
| Germanium, silicium et autres cristaux IR | Rayon | Négatif, souvent autour de −25° | Très faible profondeur de passe |
| Rainures, Fresnel et motifs en V | V, angle de pointe selon plan | 0° | Pointe vive, passes légères |
| Chants et faces d’acrylique | Droite ou rayon | 0° ou légèrement positif | Coupe nette et froide |
Ce sont des points de départ, pas des règles. La bonne géométrie dépend de la pièce, de la machine et de la taille des séries.
Que nous envoyer pour commander un outil
- La matière usinée et l’état de surface voulu.
- La machine et le porte-outil (section et longueur de queue, bridage particulier).
- Un plan de la pièce ou de l’outil, ou un échantillon ou une photo de l’outil actuel.
- Si vous les connaissez : rayon de bec ou angle de pointe, angle de coupe, dépouille et, pour l’optique, ondulation. Sinon, nous les proposons.
Ce que fait Bulunmaz
Bulunmaz fabrique des outils en diamant monocristallin, naturel et MCD, au rayon, aux angles et à la queue de votre plan, envoie un plan d’outil pour validation avant fabrication et réaffûte les outils quand l’arête s’use. Voir nos outils diamant sur mesure et nos outils de tournage diamant pour l’optique et les moules de lentilles.
Questions fréquentes
- Qu’est-ce que l’angle de coupe d’un outil ?
- L’angle de la face supérieure de l’outil (la face sur laquelle glisse le copeau) par rapport à une ligne passant par l’arête et le centre de la pièce. Un angle positif coupe plus librement mais affaiblit l’arête ; un angle négatif la renforce. Les outils diamant pour métaux et plastiques ont généralement un angle de coupe de 0° ; ceux pour les cristaux infrarouges fragiles, un angle négatif, souvent autour de −25°.
- Qu’est-ce que l’angle de dépouille ?
- L’angle entre la face située sous l’arête et la surface usinée. Il évite que l’outil frotte derrière l’arête. Il doit être assez grand pour la partie la plus inclinée de la surface, mais chaque degré de plus soutient moins l’arête.
- Comment le rayon de bec influence-t-il l’état de surface ?
- Avec un outil à rayon, chaque tour de pièce laisse un minuscule sillon. Sa hauteur théorique vaut environ avance² ÷ (8 × rayon de bec). Un rayon plus grand ou une avance plus faible donnent une surface plus lisse ; un rayon plus petit est nécessaire pour atteindre des détails petits ou pentus.
- Qu’est-ce que l’ondulation de l’arête ?
- L’écart entre l’arête ronde d’un outil à rayon et un cercle parfait. En optique, cet écart est recopié dans la surface : les outils optiques sont donc fabriqués avec une ondulation maîtrisée, typiquement d’environ 1 µm jusqu’à 50 nm ou mieux.
- Pourquoi la hauteur de pointe est-elle importante ?
- Si la pointe est au-dessus ou au-dessous de l’axe de broche, l’outil ne peut pas couper jusqu’au centre en dressage et laisse un petit téton ou un anneau. Les angles de coupe et de dépouille effectifs changent aussi. Les outils diamant doivent être réglés très précisément à hauteur d’axe.
- Que faut-il envoyer pour commander un outil diamant ?
- La matière, l’état de surface voulu, la machine et le porte-outil, et un plan ou un échantillon de l’outil actuel. Si vous les connaissez, ajoutez le rayon de bec ou l’angle de pointe, l’angle de coupe et la dépouille. Sinon, nous proposons la géométrie.
Vous travaillez sur vos propres machines et cherchez l’outil ? Envoyez-nous la matière, un plan ou une photo et la finition souhaitée.
Demander une offreArticles pour les fabricants d’optique et les moulistes
Tous les articlesQuelles matières peut-on usiner avec un outil diamant, et pourquoi pas l’acier
Demander une offre
Parlez-nous de votre pièce
Envoyez la matière, un plan ou une photo et la finition souhaitée. Nous vous proposerons le bon outil et vous enverrons une offre.
- E-mail : hello@bulunmaztools.com
- WhatsApp : +90 532 561 99 62