
技術情報 · 光学部品・レンズ金型
ダイヤモンドバイトの仕様の決め方:ノーズR、すくい角、逃げ角、うねり
単結晶ダイヤモンドバイトは、いくつかの値で決まります。ノーズRまたは刃先角、すくい角、逃げ角、そして光学用では刃先のうねりです。これらは送りとともに、仕上げ面、工具が届く形状、刃先の寿命を決めます。このページでは、それぞれをわかりやすく、典型的な値とともに解説し、工具を注文するときにメーカーへ送るべき情報をまとめます。
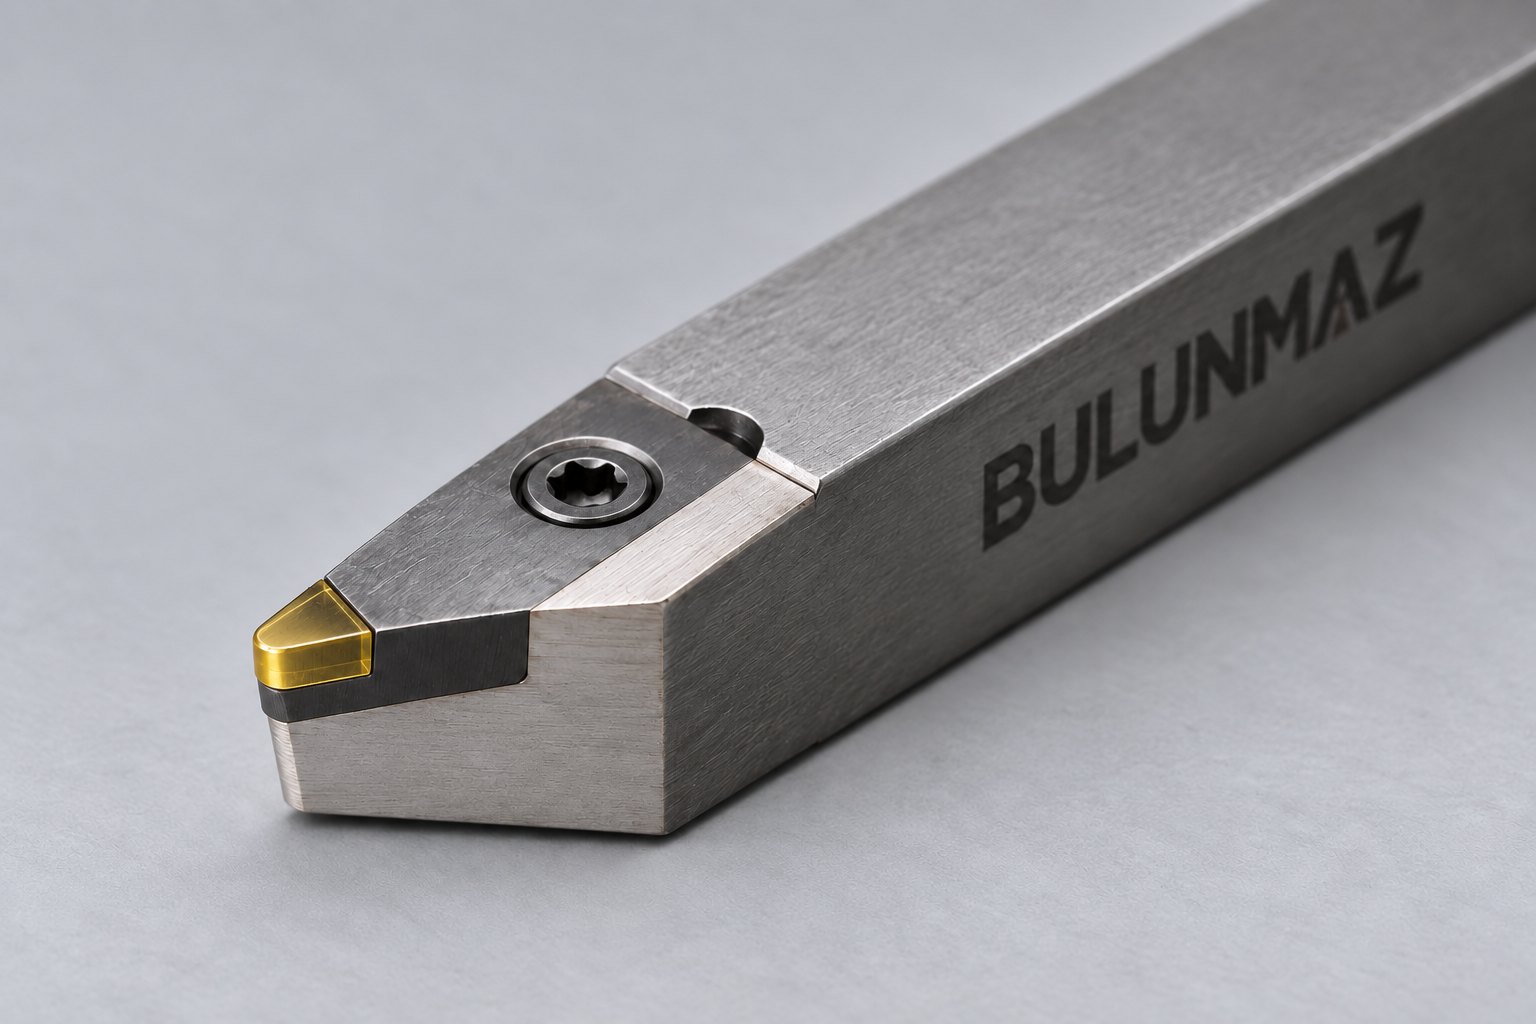
ダイヤモンドバイトの各部
ダイヤモンドバイトは、小さなダイヤモンドをシャンクにろう付けまたは固定し、切れ刃に研磨したものです。切りくずが流れる上面がすくい面、刃先の下で加工面に向く面が逃げ面です。両者が交わる刃先は、ノーズRを持つ丸い刃先か、刃先角を持つとがった刃先のどちらかです。工具の切削の性質は、ほとんどがこれらいくつかの特徴から決まります。
ノーズRと送り:仕上げ面を決めるもの
R付きのバイトは、工作物1回転ごとに小さな溝を残します。その理論高さ(山から谷)はおよそ次のとおりです。
溝の高さ ≈ 送り² ÷(8 × ノーズR)
たとえば、ノーズR 0.5 mm、送り 0.01 mm/回転なら理論上の溝は約25ナノメートルで、目に見える大きさをはるかに下回ります。送りを半分にすると溝は4分の1に、Rを2倍にすると半分になります。実際の面は材料、刃先の品質、機械にも左右されますが、この関係から、鏡面加工で細かい送りと大きめのRが使われる理由がわかります。
- 大きいR:同じ送りでより滑らかな面になり余裕も大きいが、部品の小さなRや鋭い入隅には届かない。
- 小さいR:細かい形状や急な斜面に届くが、同じ仕上げ面には細かい送りが必要で、耐えられる負荷も小さい。
- とがった(V)バイト:刃先角で決まり、たとえば60°や90°。溝、フレネル形状、装飾線に使い、先端が最も弱い部分。
すくい角
すくい角は、刃先と工作物の中心を通る線に対するすくい面の傾きです。
- 0°:アルミ、銅、真鍮、貴金属、樹脂に使うダイヤモンドバイトの標準。刃先の強さときれいな切削のバランスがよい。
- 負の角度(たとえば−25°):ゲルマニウムやシリコンなどの脆い材料用。刃先で材料を圧縮し、割れずに細かい切りくずとして出るようにする。
- 正の角度:小さい切削力でよく切れ、柔らかい材料や粘る材料に使われることもあるが、刃先が弱く欠けやすい。
逃げ角
逃げ角は、刃先の下の面が加工面にこすれるのを防ぎます。削る面の最も急な部分に足りる大きさが必要で、足りないと逃げ面が当たって面を傷めます。一方で1度増えるごとに刃先の支えが減ります。ダイヤモンドバイトの逃げ角は、一般に数度から10〜15度程度で、部品に合わせて選びます。
逃げ面には円錐形と円筒形があります。円錐形の逃げは刃先から離れていき、より鋭い工具になります。円筒形の逃げは刃先の下でも同じ形を保つため剛性が高く、再ラッピング後もRを保ちやすくなります。
刃先のうねり
うねりは、丸い刃先が真円からどれだけずれているかです。装飾加工ではほとんど問題になりません。光学部品やレンズ金型では刃先の形が面にそのまま転写されるため、光学用工具はうねりを管理して製作・測定し、一般に約1 µmから50 nm以下まであります。うねりの指定は部品に必要な場合だけにしてください。厳しくするほど費用が上がります。
中心高さと段取り
工具の刃先は主軸中心の高さに正確に合わせる必要があります。上や下にずれると、端面加工で中心まで削れず小さな突起やリングが残り、実際のすくい角と逃げ角も変わります。ダイヤモンドバイトでは非常に精密な合わせが必要です。刃先高さの公差を厳しく作った工具や、微調整できるホルダーを使うと、段取りがずっと楽になります。
結晶方位
ダイヤモンドは結晶方向によって硬さが異なります。良い工具メーカーは、刃先が摩耗しにくい方向で働くように石ごとに方位を合わせます。お客様が指定するものではありませんが、同じ形状の2本の工具で寿命が大きく違う理由のひとつです。天然ダイヤモンド・MCD・CVDの解説をご覧ください。
典型的な出発点
| 加工 | 刃先 | すくい角 | 備考 |
|---|---|---|---|
| アルミ・真鍮・銅の鏡面端面加工と旋削 | R、多くは0.5〜2 mm | 0° | 細かい送り、軽い仕上げ切削 |
| 光学面とレンズ金型 | R、うねり管理 | 0° | 逃げ角は最も急な斜面で決める |
| ゲルマニウム、シリコンなどの赤外結晶 | R | 負、多くは−25°前後 | 非常に小さい切り込み |
| 溝、フレネル、V形状 | V、刃先角は図面どおり | 0° | 鋭い先端、軽い切削 |
| アクリルの端面と平面 | 直線またはR | 0°またはわずかに正 | きれいで熱の少ない切削 |
これらは出発点であり、規則ではありません。適した形状は部品、機械、ロットの大きさによって変わります。
工具の注文時にお送りいただくもの
- 加工する材料と、必要な仕上げ面。
- 機械とホルダー(シャンク寸法と長さ、特殊な固定方法)。
- 部品または工具の図面、あるいは現在の工具のサンプルや写真。
- わかれば、ノーズRまたは刃先角、すくい角、逃げ角、光学用ならうねり。わからなければ当社がご提案します。
Bulunmaz にできること
Bulunmaz は、図面のR、角度、シャンクに合わせて天然ダイヤモンド・MCDの単結晶ダイヤモンドバイトを製作し、製作前に工具図面をお送りしてご承認いただき、刃先が摩耗したら再研磨します。特注ダイヤモンド工具と光学部品・レンズ金型のための超精密ダイヤモンドバイトをご覧ください。
よくある質問
- 工具のすくい角とは何ですか?
- 切りくずが流れる工具の上面(すくい面)の、刃先と工作物の中心を通る線に対する角度です。正のすくい角は切れ味が良い反面、刃先が弱くなり、負のすくい角は刃先を強くします。金属や樹脂用のダイヤモンドバイトはふつう0°、脆い赤外結晶用は負の角度で、−25°前後がよく使われます。
- 逃げ角とは何ですか?
- 刃先の下の面と加工面との間の角度で、工具が刃先の後ろでこすれるのを防ぎます。加工面の最も急な部分に足りる大きさが必要ですが、1度増えるごとに刃先を支えるものが減ります。
- ノーズRは仕上げ面にどう影響しますか?
- R付きのバイトは、工作物1回転ごとに小さな溝を残します。その理論高さはおよそ 送り² ÷(8 × ノーズR)です。Rを大きくするか送りを小さくすると面は滑らかになり、小さく急な形状には小さなRが必要です。
- 刃先のうねりとは何ですか?
- Rバイトの丸い刃先が真円からどれだけずれているかです。光学ではその誤差が面に転写されるため、光学用工具はうねりを管理して作られ、一般に約1 µmから50 nm以下まであります。
- 中心高さはなぜ重要ですか?
- 刃先が主軸中心より上や下にあると、端面加工で中心まで削れず、小さな突起やリングが残ります。実際のすくい角と逃げ角も変わります。ダイヤモンドバイトは非常に正確に中心に合わせる必要があります。
- ダイヤモンドバイトを注文するには何を送ればよいですか?
- 材料、必要な仕上げ面、機械とホルダー、そして現在の工具の図面またはサンプルです。わかればノーズRまたは刃先角、すくい角、逃げ角も添えてください。わからなければ当社が形状をご提案します。
機械をお持ちで、工具をお探しですか?被削材、図面または写真、必要な仕上げ面をお送りください。
お見積り依頼光学部品・金型メーカー向けの技術コラム
すべての記事ダイヤモンド工具で加工できる材料、できない材料(なぜ鋼は削れないのか)
お見積り依頼
加工部品についてお聞かせください
材料、図面または写真、必要な仕上げ面をお送りください。最適な工具をご提案し、お見積りをお送りします。
- メール: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62