
Статьи · Оптика и формы для линз
Как задать алмазный резец: радиус при вершине, передний угол, задний угол и волнистость
Монокристаллический алмазный резец описывается несколькими величинами: радиусом при вершине или углом при вершине, передним углом, задним углом и, в оптике, волнистостью кромки. Вместе с подачей они определяют чистоту поверхности, формы, доступные резцу, и стойкость кромки. Здесь каждая величина объясняется простыми словами, с типичными значениями, и перечислено, что прислать изготовителю для заказа резца.
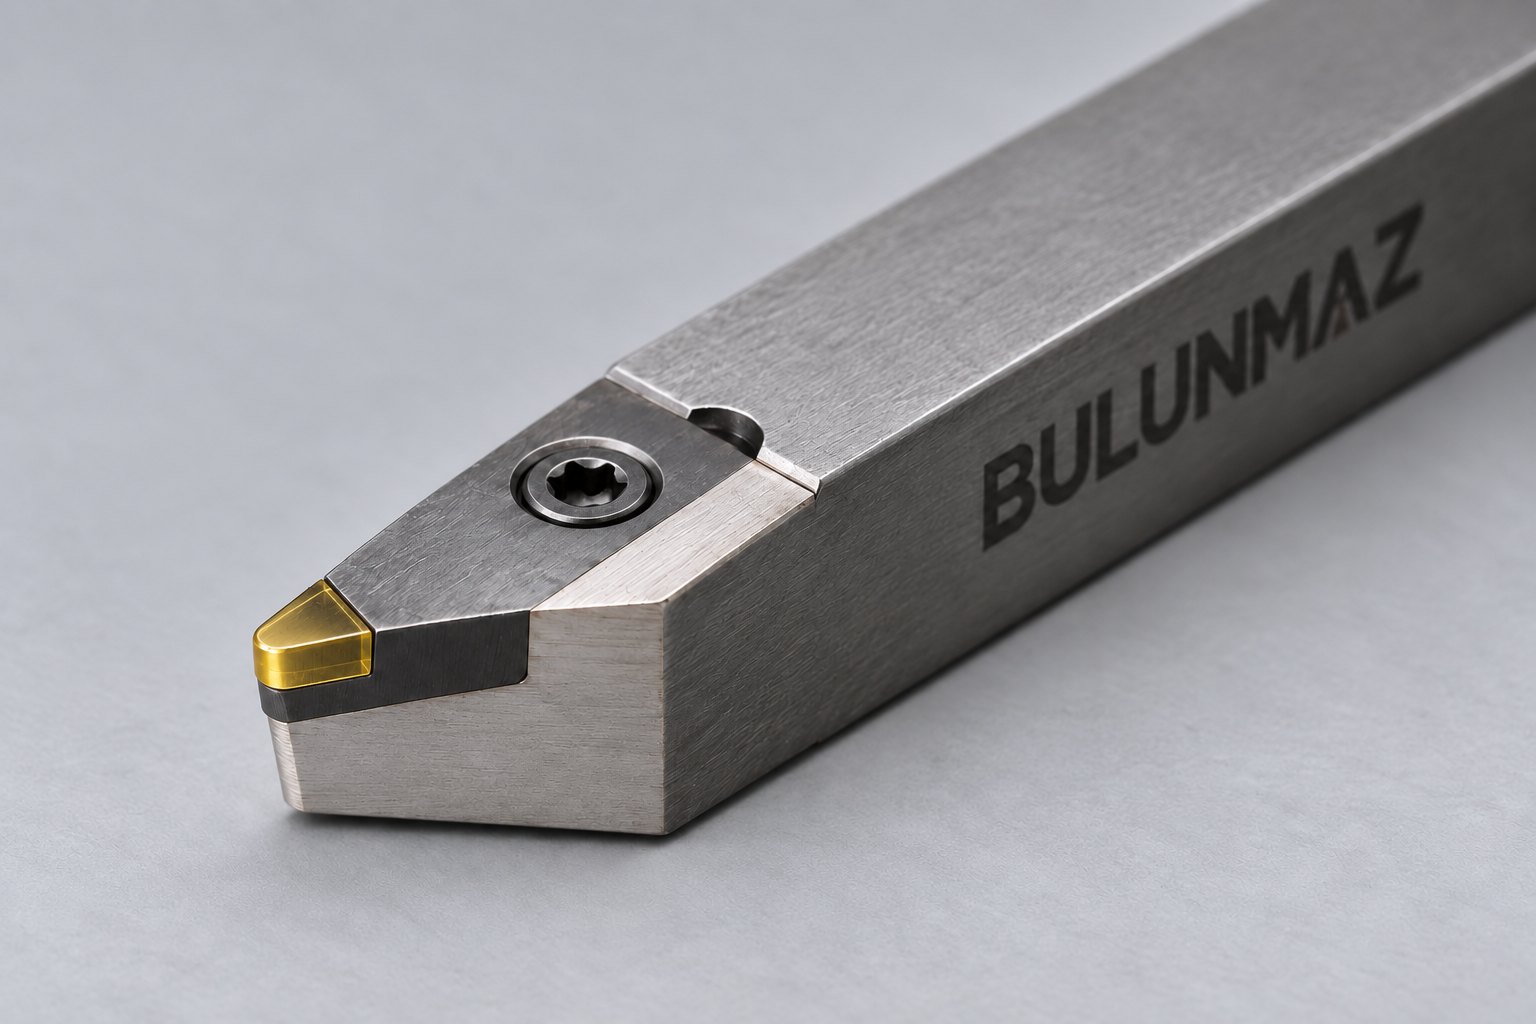
Из чего состоит алмазный резец
Алмазный резец — это маленький алмаз, напаянный или закреплённый на державке и отполированный до режущей кромки. Верхняя поверхность, по которой сходит стружка, — передняя поверхность. Поверхность под кромкой, обращённая к обработанной поверхности, — задняя поверхность. Кромка, где они встречаются, либо скруглена с радиусом при вершине, либо заострена с углом при вершине. Почти всё в работе резца вытекает из этих нескольких элементов.
Радиус при вершине и подача: что определяет поверхность
Радиусный резец оставляет за каждый оборот детали крошечную бороздку. Её теоретическая высота (от пика до впадины) примерно равна:
высота бороздки ≈ подача² ÷ (8 × радиус при вершине)
Например, радиус при вершине 0,5 мм при подаче 0,01 мм/об даёт теоретическую бороздку около 25 нанометров — намного меньше, чем видит глаз. Уменьшение подачи вдвое уменьшает бороздку в четыре раза; удвоение радиуса — вдвое. Реальная поверхность зависит также от материала, качества кромки и станка, но это правило объясняет, почему для зеркала используют малые подачи и большие радиусы.
- Больший радиус: более гладкая поверхность при той же подаче, больше запас, но не достаёт мелких радиусов и острых внутренних углов детали.
- Меньший радиус: достаёт мелкие детали и крутые склоны, но требует меньшей подачи для той же чистоты и выдерживает меньшую нагрузку.
- Острые (V-образные) резцы: задаются углом при вершине, например 60° или 90°. Для канавок, рисунков Френеля и декоративных линий; вершина — самое слабое место.
Передний угол
Передний угол — наклон передней поверхности относительно линии через кромку и центр детали.
- 0°: обычный выбор для алмазных резцов по алюминию, меди, латуни, драгоценным металлам и пластикам. Он сочетает прочность кромки и чистый рез.
- Отрицательный (например, −25°): для хрупких материалов, таких как германий и кремний. Он сжимает материал у кромки, и тот сходит тонкой стружкой, а не трескается.
- Положительный: режет легче, с меньшими силами, иногда для мягких или налипающих материалов, но кромка слабее и легче скалывается.
Задний угол
Задний угол не даёт поверхности под кромкой тереться об обработанную поверхность. Он должен быть достаточным для самого крутого участка обрабатываемой поверхности, иначе задняя поверхность касается и портит её. Но каждый лишний градус лишает кромку опоры. У алмазных резцов задний угол обычно от нескольких градусов до примерно десяти–пятнадцати, его выбирают под деталь.
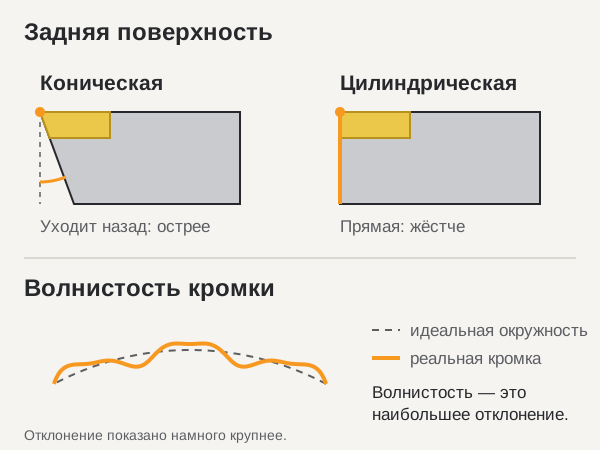
Задняя поверхность может быть конической или цилиндрической. Коническая уходит от кромки и даёт более острый резец; цилиндрическая сохраняет форму под кромкой, жёстче и лучше держит радиус после перешлифовки.
Волнистость кромки
Волнистость — отклонение круглой кромки от идеальной окружности. В декоративной работе она редко важна. В оптике и формах для линз форма кромки прямо отпечатывается на поверхности, поэтому оптические резцы делают и измеряют с контролируемой волнистостью, обычно примерно от 1 мкм до 50 нм и лучше. Запрашивайте волнистость, только если она нужна детали: более жёсткий допуск стоит дороже.
Высота центра и настройка
Вершина резца должна стоять точно на высоте оси шпинделя. Если она выше или ниже, при подрезке торца резец не дорезает до центра и оставляет маленький выступ или кольцо, а действительные передний и задний углы меняются. С алмазными резцами настройка должна быть очень точной. Резцы с жёстким допуском по высоте вершины и державки с тонкой регулировкой сильно её упрощают.
Ориентация кристалла
Алмаз в одних кристаллографических направлениях твёрже, чем в других. Хороший изготовитель ориентирует каждый камень так, чтобы кромка работала в износостойком направлении. Вы это не задаёте, но это одна из причин, почему два резца одной геометрии могут служить очень по-разному. См. статью о природном алмазе, MCD и CVD.
Типичные отправные значения
| Задача | Кромка | Передний угол | Примечания |
|---|---|---|---|
| Зеркальное точение и подрезка алюминия, латуни, меди | Радиус, часто 0,5–2 мм | 0° | Малая подача, лёгкий чистовой проход |
| Оптические поверхности и формы для линз | Радиус, контролируемая волнистость | 0° | Задний угол по самому крутому склону |
| Германий, кремний и другие ИК-кристаллы | Радиус | Отрицательный, часто около −25° | Очень малая глубина резания |
| Канавки, Френель и V-рисунки | V, угол при вершине по чертежу | 0° | Острая вершина, лёгкие проходы |
| Торцы и плоскости оргстекла | Прямая или радиусная | 0° или слегка положительный | Чистый, холодный рез |
Это отправные точки, а не правила. Правильная геометрия зависит от детали, станка и размера партии.
Что прислать для заказа резца
- Обрабатываемый материал и нужную чистоту поверхности.
- Станок и резцедержатель (размер и длина хвостовика, особое крепление).
- Чертёж детали или резца либо образец или фото текущего резца.
- Если знаете: радиус или угол при вершине, передний и задний углы и, для оптики, волнистость. Если нет — предложим мы.
Чем занимается Bulunmaz
Bulunmaz изготавливает монокристаллические алмазные резцы из природного алмаза и MCD с радиусом, углами и хвостовиком по вашему чертежу, присылает чертёж резца на согласование до изготовления и перетачивает резцы при износе кромки. Смотрите наш алмазный инструмент на заказ и резцы для алмазного точения оптики и форм для линз.
Частые вопросы
- Что такое передний угол резца?
- Угол наклона верхней поверхности резца (по которой сходит стружка) относительно линии, проходящей через кромку и центр детали. Положительный угол режет легче, но ослабляет кромку; отрицательный её упрочняет. Алмазные резцы для металлов и пластиков обычно имеют 0°, для хрупких ИК-кристаллов — отрицательный угол, часто около −25°.
- Что такое задний угол?
- Угол между поверхностью под кромкой и обработанной поверхностью. Он не даёт резцу тереться позади кромки. Его должно хватать для самого крутого участка поверхности, но каждый лишний градус оставляет кромке меньше опоры.
- Как радиус при вершине влияет на шероховатость?
- Радиусный резец оставляет за каждый оборот детали крошечную бороздку. Её теоретическая высота примерно равна подаче² ÷ (8 × радиус при вершине). Больший радиус или меньшая подача дают более гладкую поверхность; для мелких или крутых элементов нужен меньший радиус.
- Что такое волнистость кромки?
- Насколько круглая кромка радиусного резца отклоняется от идеальной окружности. В оптике эта погрешность копируется на поверхность, поэтому оптические резцы делают с контролируемой волнистостью, обычно примерно от 1 мкм до 50 нм и лучше.
- Почему важна установка по высоте центра?
- Если вершина выше или ниже оси шпинделя, при подрезке торца резец не дорезает до центра и оставляет маленький выступ или кольцо. Меняются и действительные передний и задний углы. Алмазные резцы нужно выставлять по центру очень точно.
- Что прислать, чтобы заказать алмазный резец?
- Материал, нужную чистоту поверхности, станок и резцедержатель, а также чертёж или образец текущего резца. Если знаете, добавьте радиус или угол при вершине, передний и задний углы. Если нет, геометрию предложим мы.
У вас есть станок и нужен инструмент для него? Пришлите материал, чертёж или фото и нужную поверхность.
Запросить ценуСтатьи для производителей оптики и форм
Все статьиКакие материалы можно обрабатывать алмазным инструментом и почему не сталь
Запросить цену
Расскажите о вашей детали
Пришлите материал, чертёж или фото и нужную чистоту поверхности. Мы подберём инструмент и пришлём коммерческое предложение.
- E-mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62