
Bilgi · Optik ve Lens Kalıpları
Elmas kalem nasıl tanımlanır: uç radyüsü, talaş açısı, boşluk açısı ve dalgalılık
Tek kristal elmas kalem birkaç değerle tanımlanır: uç radyüsü veya uç açısı, talaş açısı, boşluk açısı ve optikte kesici ağzın dalgalılığı. İlerlemeyle birlikte bunlar yüzey kalitesini, takımın ulaşabileceği formları ve kesicinin ömrünü belirler. Bu rehber her birini tipik değerlerle sade bir dille anlatır ve takım siparişinde üreticiye nelerin gönderilmesi gerektiğini sıralar.
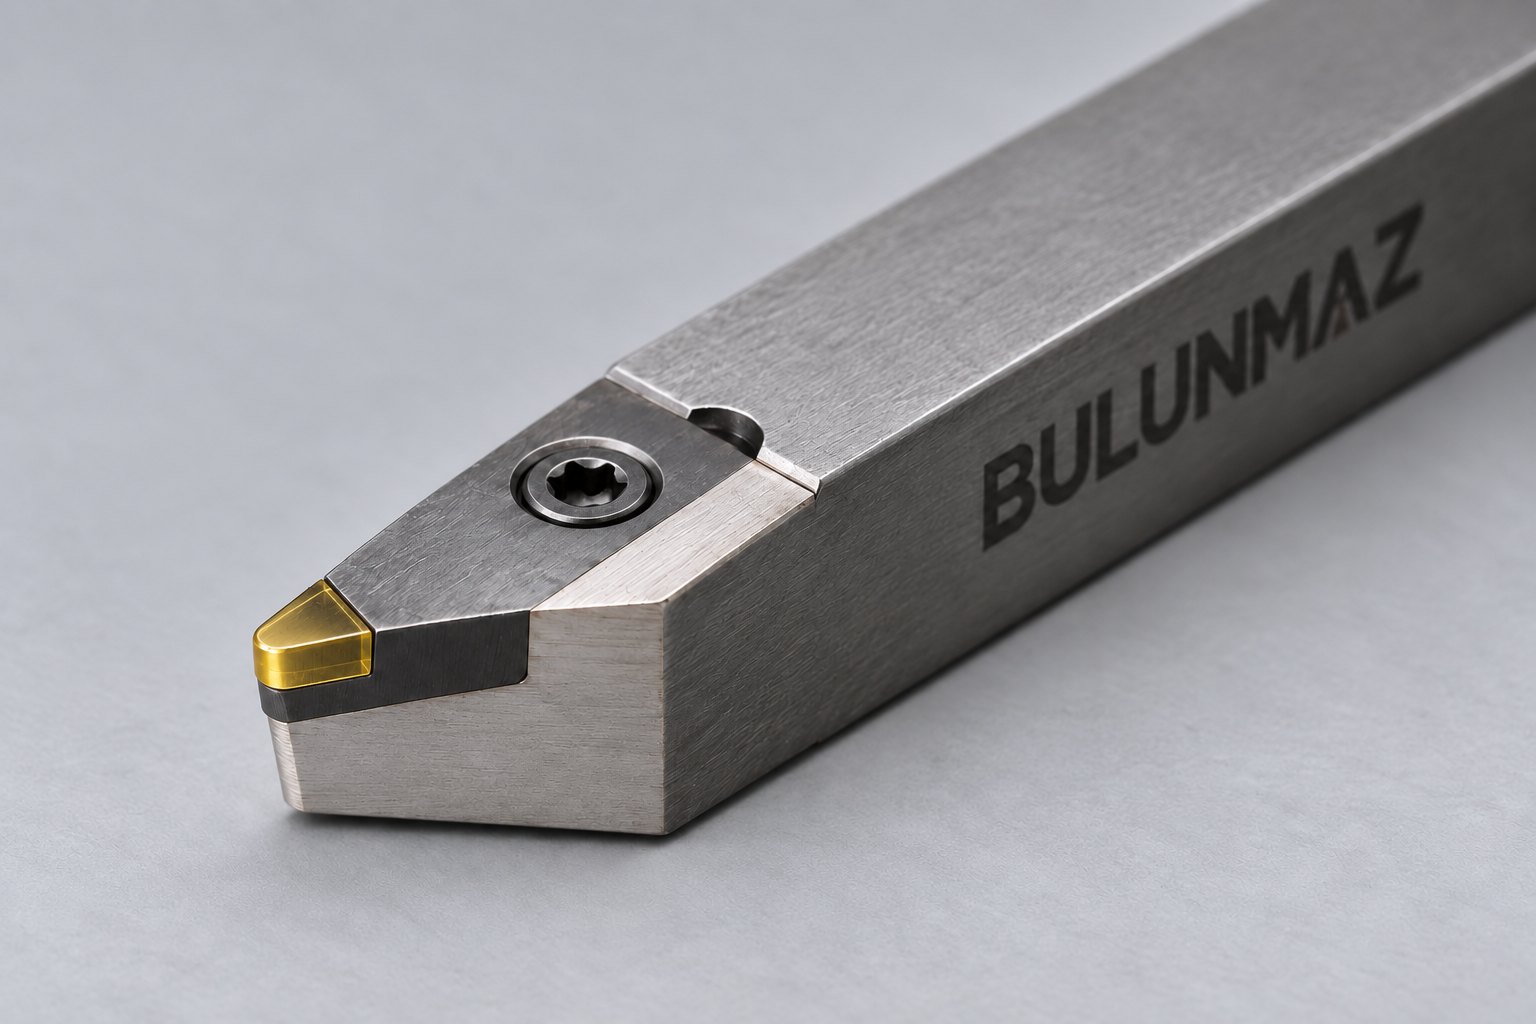
Elmas kalemin parçaları
Elmas kalem, bir sapa lehimlenmiş veya bağlanmış ve kesici ağız oluşacak şekilde parlatılmış küçük bir elmastır. Talaşın aktığı üst yüzey talaş yüzeyidir. Kesici ağzın altındaki, işlenen yüzeye bakan yüz boşluk yüzeyidir (yan yüzey). İkisinin birleştiği ağız ya uç radyüslü yuvarlak ya da uç açılı sivridir. Takımın kesim davranışının neredeyse tamamı bu birkaç özellikten gelir.
Uç radyüsü ve ilerleme: yüzeyi ne belirler
Radyüslü bir takım, parçanın her turunda minik bir iz bırakır. Teorik yüksekliği (tepe-çukur) yaklaşık olarak:
iz yüksekliği ≈ ilerleme² ÷ (8 × uç radyüsü)
Örneğin 0,5 mm uç radyüsü ve tur başına 0,01 mm ilerleme yaklaşık 25 nanometrelik teorik bir iz verir: gözün görebileceğinin çok altında. İlerlemeyi yarıya indirmek izi dörtte bire düşürür; radyüsü iki katına çıkarmak yarıya indirir. Gerçek yüzey malzemeye, kesici kalitesine ve makineye de bağlıdır, ama bu kural ayna yüzey için neden ince ilerleme ve cömert radyüs kullanıldığını açıklar.
- Büyük radyüs: aynı ilerlemede daha pürüzsüz yüzey, daha toleranslı, ama parçadaki küçük radyüslere veya keskin iç köşelere ulaşamaz.
- Küçük radyüs: ince detaylara ve dik eğimlere ulaşır, ama aynı yüzey için daha ince ilerleme ister ve daha az yük taşır.
- Sivri (V) takımlar: uç açısıyla tanımlanır, örneğin 60° veya 90°. Kanallar, Fresnel desenleri ve dekoratif çizgiler için; uç en zayıf noktadır.
Talaş açısı
Talaş açısı, üst yüzeyin kesici ağızdan ve parça merkezinden geçen çizgiye göre eğimidir.
- 0°: alüminyum, bakır, pirinç, değerli metaller ve plastiklerde elmas kalemler için olağan seçimdir. Kesici dayanımını ve temiz kesimi dengeler.
- Negatif (örneğin −25°): germanyum ve silisyum gibi kırılgan malzemeler için. Malzemeyi kesici ağızda sıkıştırır; böylece çatlamak yerine ince talaş olarak ayrılır.
- Pozitif: daha düşük kuvvetle daha rahat keser, bazen yumuşak veya yapışkan malzemelerde kullanılır, ama kesici daha zayıftır ve daha kolay kırılır.
Boşluk açısı
Boşluk açısı, kesici ağzın altındaki yüzün işlenmiş yüzeye sürtmesini önler. Kesilecek yüzeyin en dik kısmı için yeterince büyük olmalıdır; yoksa yan yüzey değer ve yüzeyi bozar. Ama her fazladan derece kesicinin desteğini azaltır. Elmas kalemlerde boşluk açısı genellikle birkaç dereceden on-on beş dereceye kadardır ve parçaya göre seçilir.
Boşluk yüzeyi konik veya silindirik olabilir. Konik boşluk kesiciden uzaklaşır ve daha keskin bir takım verir; silindirik boşluk kesicinin altında aynı formu korur, daha rijittir ve yeniden leplemeden sonra radyüsünü daha iyi korur.
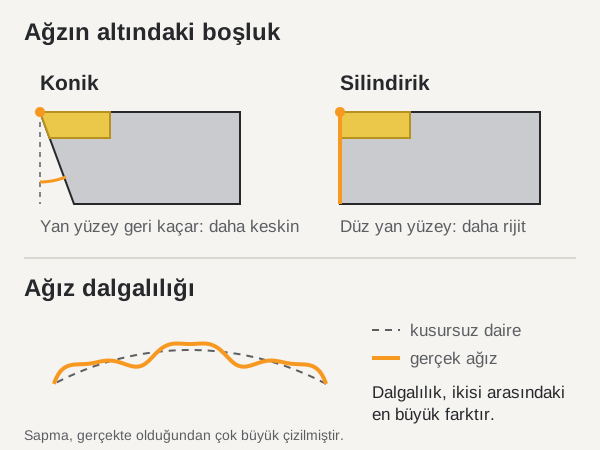
Kesici ağız dalgalılığı
Dalgalılık, yuvarlak bir kesici ağzın kusursuz bir daireden ne kadar saptığıdır. Dekoratif işlerde nadiren önemlidir. Optikte ve lens kalıplarında kesici formu doğrudan yüzeye basılır; bu yüzden optik takımlar kontrollü dalgalılıkla, tipik olarak yaklaşık 1 µm'den 50 nm'ye veya daha iyisine kadar üretilir ve ölçülür. Dalgalılığı yalnızca parçanız gerektiriyorsa isteyin: daha dar dalgalılık daha pahalıdır.
Merkez yüksekliği ve ayar
Takım ucu tam iş mili merkezi yüksekliğinde olmalıdır. Üstünde veya altında kalırsa, takım alın tornalamada merkeze kadar kesemez, küçük bir tümsek veya halka bırakır ve etkin talaş ve boşluk açıları değişir. Elmas kalemlerde ayar çok hassas olmalıdır. Uç yüksekliği dar toleransla üretilmiş takımlar ve ince ayarlı tutucular bunu çok kolaylaştırır.
Kristal yönlendirmesi
Elmas bazı kristal yönlerinde diğerlerinden daha serttir. İyi bir üretici her taşı, kesici ağız aşınmaya dayanıklı bir yönde çalışacak şekilde yönlendirir. Bunu siz tanımlamazsınız, ama aynı geometriye sahip iki takımın çok farklı ömürler göstermesinin nedenlerinden biridir. Bkz. doğal elmas, MCD ve CVD rehberimiz.
Tipik başlangıç değerleri
| İş | Kesici ağız | Talaş açısı | Not |
|---|---|---|---|
| Alüminyum, pirinç, bakırda ayna alın ve boy tornalama | Radyüs, çoğu zaman 0,5–2 mm | 0° | İnce ilerleme, hafif finiş pasosu |
| Optik yüzeyler ve lens kalıpları | Radyüs, kontrollü dalgalılık | 0° | Boşluk açısı en dik eğime göre |
| Germanyum, silisyum ve diğer IR kristaller | Radyüs | Negatif, çoğu zaman −25° civarı | Çok küçük kesme derinliği |
| Kanallar, Fresnel ve V desenleri | V, uç açısı çizime göre | 0° | Keskin uç, hafif pasolar |
| Pleksi kenar ve yüzeyleri | Düz veya radyüslü | 0° veya hafif pozitif | Temiz, soğuk kesim |
Bunlar başlangıç noktalarıdır, kural değil. Doğru geometri parçaya, makineye ve parti büyüklüğüne bağlıdır.
Takım siparişi için bize ne göndermeli
- İşlediğiniz malzeme ve istediğiniz yüzey.
- Makine ve takım tutucu (sap ölçüsü ve boyu, özel bağlama).
- Parçanın veya takımın çizimi ya da mevcut takımın numunesi veya fotoğrafı.
- Biliyorsanız: uç radyüsü veya uç açısı, talaş açısı, boşluk açısı ve optik için dalgalılık. Bilmiyorsanız biz öneririz.
Bulunmaz ne yapar
Bulunmaz, çiziminizdeki radyüs, açılar ve sap ölçüsüyle doğal elmas ve MCD tek kristal elmas kalemler üretir, üretimden önce onayınız için takım çizimi gönderir ve kesici aşındığında takımları biler. Özel üretim elmas takımlarımıza ve optik ve lens kalıpları için elmas tornalama kalemlerimize bakın.
Sık sorulan sorular
- Bir takımın talaş açısı nedir?
- Talaşın üzerinden kaydığı üst yüzeyin, kesici ağızdan ve parça merkezinden geçen çizgiye göre açısıdır. Pozitif açı daha rahat keser ama kesiciyi zayıflatır; negatif açı onu güçlendirir. Metaller ve plastikler için elmas kalemlerde genellikle 0°, kırılgan kızılötesi kristaller için negatif, çoğu zaman −25° civarı kullanılır.
- Boşluk açısı nedir?
- Kesici ağzın altındaki yüzey ile işlenmiş yüzey arasındaki açıdır. Takımın kesici ağzın arkasında sürtmesini önler. Yüzeyin en dik kısmına yetmelidir, ama her fazladan derece kesiciyi daha az destekler.
- Uç radyüsü yüzeyi nasıl etkiler?
- Radyüslü bir takım, parçanın her turunda minik bir iz bırakır. Teorik yüksekliği yaklaşık ilerleme² ÷ (8 × uç radyüsü) kadardır. Daha büyük radyüs veya daha küçük ilerleme daha pürüzsüz yüzey verir; küçük veya dik detaylar için daha küçük radyüs gerekir.
- Kesici ağız dalgalılığı nedir?
- Radyüslü kalemin yuvarlak kesici ağzının kusursuz bir daireden ne kadar saptığıdır. Optikte bu hata yüzeye kopyalanır; bu yüzden optik takımlar kontrollü dalgalılıkla, tipik olarak yaklaşık 1 µm'den 50 nm'ye veya daha iyisine kadar üretilir.
- Merkez yüksekliği neden önemli?
- Uç iş mili merkezinin üstünde veya altındaysa, takım alın tornalamada merkeze kadar kesemez ve küçük bir tümsek veya halka bırakır. Etkin talaş ve boşluk açıları da değişir. Elmas kalemler çok hassas biçimde merkeze ayarlanmalıdır.
- Elmas kalem siparişi için ne göndermeliyim?
- Malzemeyi, istenen yüzeyi, makineyi ve takım tutucuyu, mevcut takımın çizimini veya numunesini. Biliyorsanız uç radyüsü veya uç açısı, talaş açısı ve boşluk açısını da ekleyin. Bilmiyorsanız geometriyi biz öneririz.
Kendi makinenizi çalıştırıyor ve takımını mı arıyorsunuz? Malzemeyi, bir teknik resim veya fotoğrafı ve istediğiniz yüzeyi gönderin.
Teklif AlınOptik üreticileri ve kalıphaneler için makaleler
Tüm makalelerElmas kalemle hangi malzemeler işlenir, çelik neden işlenmez
Teklif Alın
Parçanızı anlatın
Malzemeyi, bir teknik resim veya fotoğrafı ve istediğiniz yüzey kalitesini gönderin. Size uygun takımı önerelim ve teklifimizi iletelim.
- E-posta: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62