
Guide · Ottica e stampi per lenti
Come specificare un utensile diamantato: raggio di punta, angolo di spoglia superiore, spoglia inferiore e ondulazione
Un utensile in diamante monocristallino si definisce con pochi valori: il raggio di punta o l’angolo incluso, l’angolo di spoglia superiore, l’angolo di spoglia inferiore e, in ottica, l’ondulazione del tagliente. Insieme all’avanzamento decidono la finitura, le forme che l’utensile può raggiungere e la durata del tagliente. Questa guida spiega ciascun valore in modo semplice, con valori tipici, ed elenca che cosa inviare a un costruttore per ordinare un utensile.
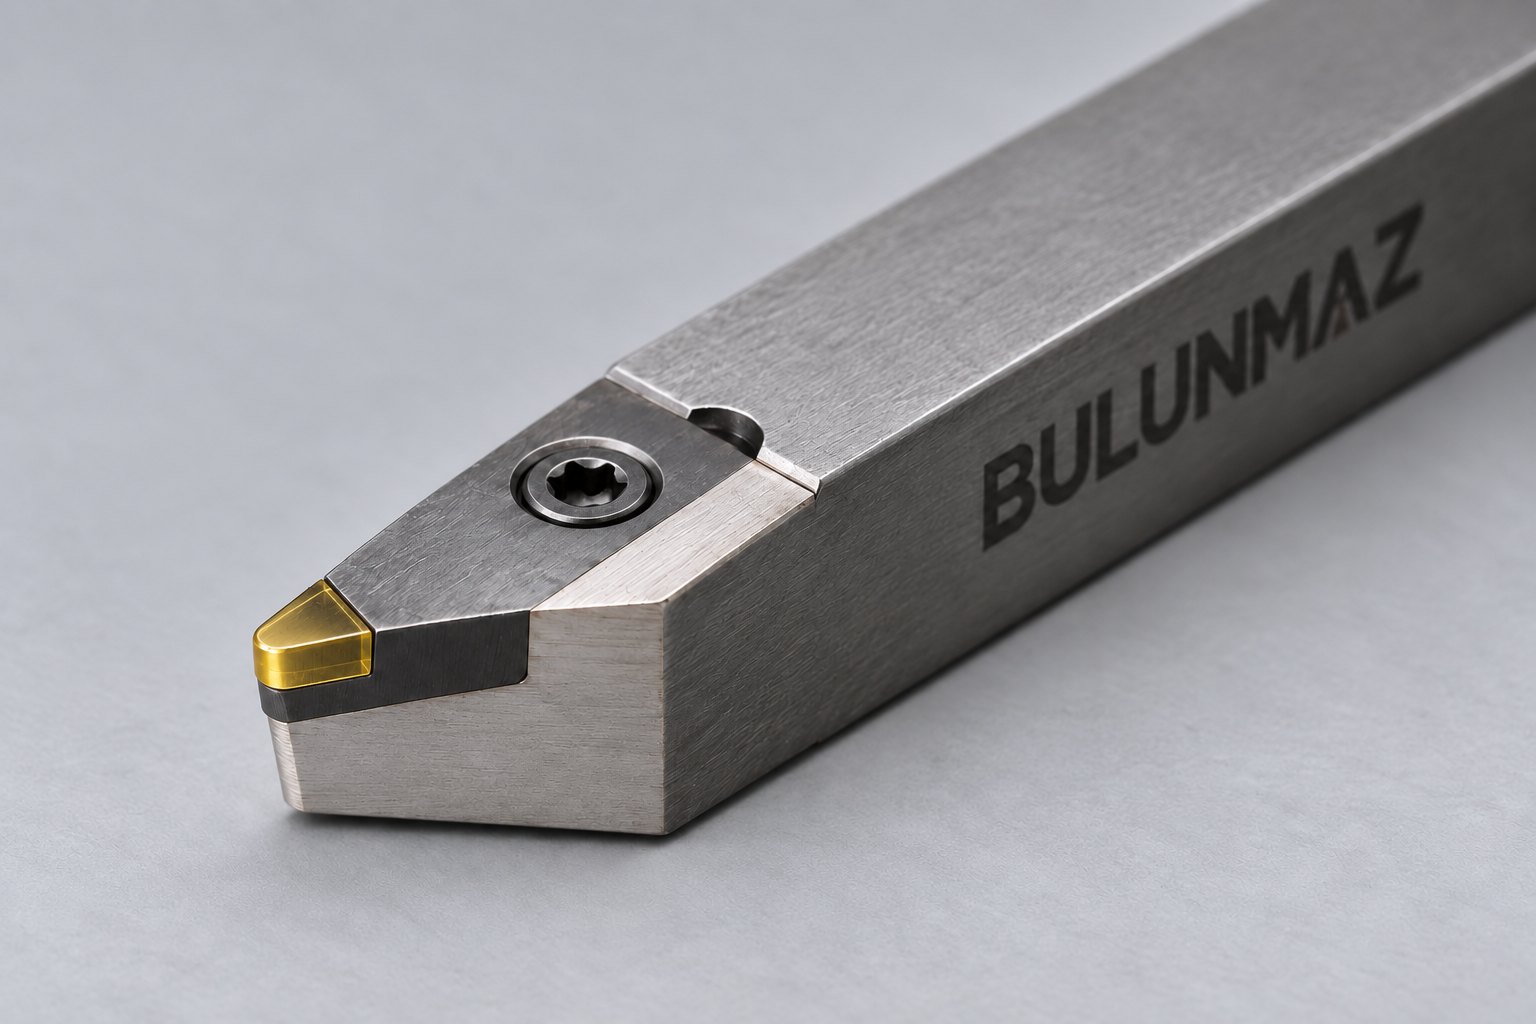
Le parti di un utensile diamantato
Un utensile diamantato è un piccolo diamante brasato o bloccato su un gambo e lucidato fino a formare un tagliente. La faccia superiore, su cui scorre il truciolo, è il petto. La faccia sotto il tagliente, rivolta verso la superficie lavorata, è il dorso (o fianco). Lo spigolo dove si incontrano è rotondo, con un raggio di punta, oppure appuntito, con un angolo incluso. Quasi tutto il comportamento dell’utensile deriva da questi pochi elementi.
Raggio di punta e avanzamento: che cosa decide la finitura
Un utensile a raggio lascia un minuscolo solco a ogni giro del pezzo. La sua altezza teorica (picco-valle) è circa:
altezza del solco ≈ avanzamento² ÷ (8 × raggio di punta)
Per esempio, un raggio di punta di 0,5 mm con avanzamento di 0,01 mm al giro dà un solco teorico di circa 25 nanometri: molto al di sotto di ciò che l’occhio vede. Dimezzare l’avanzamento riduce il solco di quattro volte; raddoppiare il raggio lo dimezza. La superficie reale dipende anche da materiale, qualità del tagliente e macchina, ma questa regola spiega perché per gli specchi si usano avanzamenti fini e raggi generosi.
- Raggio maggiore: superficie più liscia a parità di avanzamento, più tollerante, ma non raggiunge piccoli raggi né spigoli interni vivi sul pezzo.
- Raggio minore: raggiunge dettagli fini e pendenze ripide, ma richiede un avanzamento più fine per la stessa finitura e regge meno carico.
- Utensili a punta (a V): definiti dall’angolo incluso, per esempio 60° o 90°. Per cave, motivi Fresnel e linee decorative; la punta è il punto più debole.
Angolo di spoglia superiore
L’angolo di spoglia superiore è l’inclinazione del petto rispetto a una linea che passa per il tagliente e il centro del pezzo.
- 0°: la scelta abituale per gli utensili diamantati su alluminio, rame, ottone, metalli preziosi e plastiche. Bilancia robustezza del tagliente e taglio pulito.
- Negativo (per esempio −25°): per materiali fragili come germanio e silicio. Comprime il materiale sul tagliente, che si stacca come truciolo fine invece di creparsi.
- Positivo: taglia più liberamente con forze minori, a volte su materiali teneri o appiccicosi, ma il tagliente è più debole e si scheggia più facilmente.
Angolo di spoglia inferiore
La spoglia inferiore impedisce alla faccia sotto il tagliente di strisciare sulla superficie lavorata. Deve essere abbastanza ampia per la parte più ripida della superficie da tagliare, altrimenti il fianco tocca e rovina la superficie. Ma ogni grado in più toglie sostegno al tagliente. Gli utensili diamantati hanno tipicamente una spoglia inferiore da pochi gradi fino a circa dieci-quindici gradi, scelta in base al pezzo.
Il dorso può essere conico o cilindrico. Una spoglia conica si allontana dal tagliente e dà un utensile più affilato; una spoglia cilindrica mantiene la stessa forma sotto il tagliente, è più rigida e conserva meglio il raggio dopo la rilappatura.
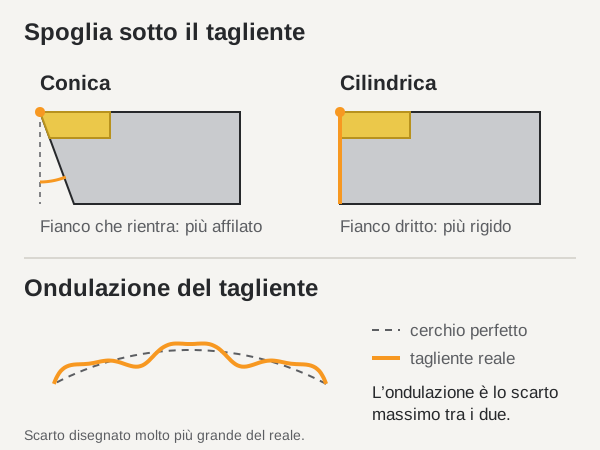
Ondulazione del tagliente
L’ondulazione è quanto un tagliente rotondo si discosta da un cerchio perfetto. Nel lavoro decorativo conta raramente. In ottica e negli stampi per lenti la forma del tagliente si stampa direttamente nella superficie, quindi gli utensili ottici si producono e si misurano con un’ondulazione controllata, tipicamente da circa 1 µm fino a 50 nm o meglio. Chieda un’ondulazione solo se il pezzo ne ha bisogno: un’ondulazione più stretta costa di più.
Altezza della punta e messa in asse
La punta dell’utensile deve trovarsi esattamente all’altezza del centro del mandrino. Se sta sopra o sotto, in sfacciatura l’utensile non arriva al centro e lascia un piccolo codolo o un anello, e gli angoli di spoglia effettivi cambiano. Con gli utensili diamantati la regolazione deve essere molto precisa. Utensili con tolleranza stretta sull’altezza della punta e portautensili a regolazione fine rendono tutto molto più semplice.
Orientamento del cristallo
Il diamante è più duro in alcune direzioni cristalline che in altre. Un buon costruttore orienta ogni pietra perché il tagliente lavori in una direzione resistente all’usura. Non è un valore che specifica lei, ma è uno dei motivi per cui due utensili con la stessa geometria possono durare in modo molto diverso. Veda la nostra guida al diamante naturale, MCD e CVD.
Punti di partenza tipici
| Lavoro | Tagliente | Spoglia superiore | Note |
|---|---|---|---|
| Sfacciatura e tornitura a specchio di alluminio, ottone, rame | Raggio, spesso da 0,5 a 2 mm | 0° | Avanzamento fine, passata di finitura leggera |
| Superfici ottiche e stampi per lenti | Raggio, ondulazione controllata | 0° | Spoglia inferiore scelta per la pendenza massima |
| Germanio, silicio e altri cristalli IR | Raggio | Negativa, spesso intorno a −25° | Profondità di passata molto piccola |
| Cave, Fresnel e motivi a V | V, angolo incluso da disegno | 0° | Punta viva, passate leggere |
| Bordi e facce di acrilico | Dritto o a raggio | 0° o leggermente positiva | Taglio pulito e freddo |
Sono punti di partenza, non regole. La geometria giusta dipende dal pezzo, dalla macchina e dalla dimensione dei lotti.
Che cosa inviarci per ordinare un utensile
- Il materiale lavorato e la finitura richiesta.
- La macchina e il portautensili (sezione e lunghezza del gambo, bloccaggio particolare).
- Un disegno del pezzo o dell’utensile, oppure un campione o una foto dell’utensile attuale.
- Se li conosce: raggio di punta o angolo incluso, spoglia superiore, spoglia inferiore e, per l’ottica, ondulazione. Altrimenti li proponiamo noi.
Il ruolo di Bulunmaz
Bulunmaz produce utensili in diamante monocristallino, naturale e MCD, con il raggio, gli angoli e il gambo del suo disegno, invia un disegno dell’utensile da approvare prima della produzione e riaffila gli utensili quando il tagliente è usurato. Veda i nostri utensili diamantati su disegno e gli utensili per la tornitura diamantata di ottiche e stampi per lenti.
Domande frequenti
- Che cos’è l’angolo di spoglia superiore di un utensile?
- L’angolo della faccia superiore dell’utensile (quella su cui scorre il truciolo) rispetto a una linea che passa per il tagliente e il centro del pezzo. Un angolo positivo taglia più liberamente ma indebolisce il tagliente; uno negativo lo rinforza. Gli utensili diamantati per metalli e plastiche hanno di solito 0°; quelli per cristalli infrarossi fragili un angolo negativo, spesso intorno a −25°.
- Che cos’è l’angolo di spoglia inferiore?
- L’angolo tra la faccia sotto il tagliente e la superficie lavorata. Impedisce che l’utensile strisci dietro il tagliente. Deve bastare per la parte più ripida della superficie, ma ogni grado in più sostiene meno il tagliente.
- Come influisce il raggio di punta sulla finitura?
- Con un utensile a raggio, ogni giro del pezzo lascia un minuscolo solco. La sua altezza teorica è circa avanzamento² ÷ (8 × raggio di punta). Un raggio maggiore o un avanzamento minore danno una superficie più liscia; per dettagli piccoli o ripidi serve un raggio minore.
- Che cos’è l’ondulazione del tagliente?
- Quanto il tagliente rotondo di un utensile a raggio si discosta da un cerchio perfetto. In ottica quell’errore si copia nella superficie, quindi gli utensili ottici si producono con ondulazione controllata, tipicamente da circa 1 µm fino a 50 nm o meglio.
- Perché conta l’altezza della punta?
- Se la punta sta sopra o sotto il centro del mandrino, in sfacciatura l’utensile non arriva al centro e lascia un piccolo codolo o un anello. Cambiano anche gli angoli di spoglia effettivi. Gli utensili diamantati vanno messi in asse con grande precisione.
- Che cosa devo inviare per ordinare un utensile diamantato?
- Il materiale, la finitura richiesta, la macchina e il portautensili, e un disegno o un campione dell’utensile attuale. Se li conosce, aggiunga raggio di punta o angolo incluso, spoglia superiore e inferiore. Altrimenti proponiamo noi la geometria.
Ha la macchina e le serve l’utensile? Ci invii il materiale, un disegno o una foto e la finitura che le serve.
Richiedi un preventivoArticoli per produttori di ottiche e stampisti
Tutti gli articoliQuali materiali si possono lavorare con un utensile diamantato, e perché non l’acciaio
Richiedi un preventivo
Ci parli del suo pezzo
Ci invii il materiale, un disegno o una foto e la finitura che le serve. Le proporremo l’utensile giusto e le invieremo un preventivo.
- E-mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62