
Guide · Lenti a contatto
Come si fanno le lenti a contatto? Tornitura, stampaggio e centrifugazione
Le lenti a contatto si producono in tre modi principali: stampaggio, centrifugazione e tornitura. La maggior parte delle lenti giornaliere e mensili si stampa a milioni. Le lenti personalizzate, come le rigide gas permeabili, le sclerali, le ortocheratologiche, le toriche e quelle per cheratocono, si torniscono di solito una per una, con un utensile in diamante monocristallino. Questa guida spiega i tre metodi e segue una lente tornita dal bottone grezzo alla lente finita.
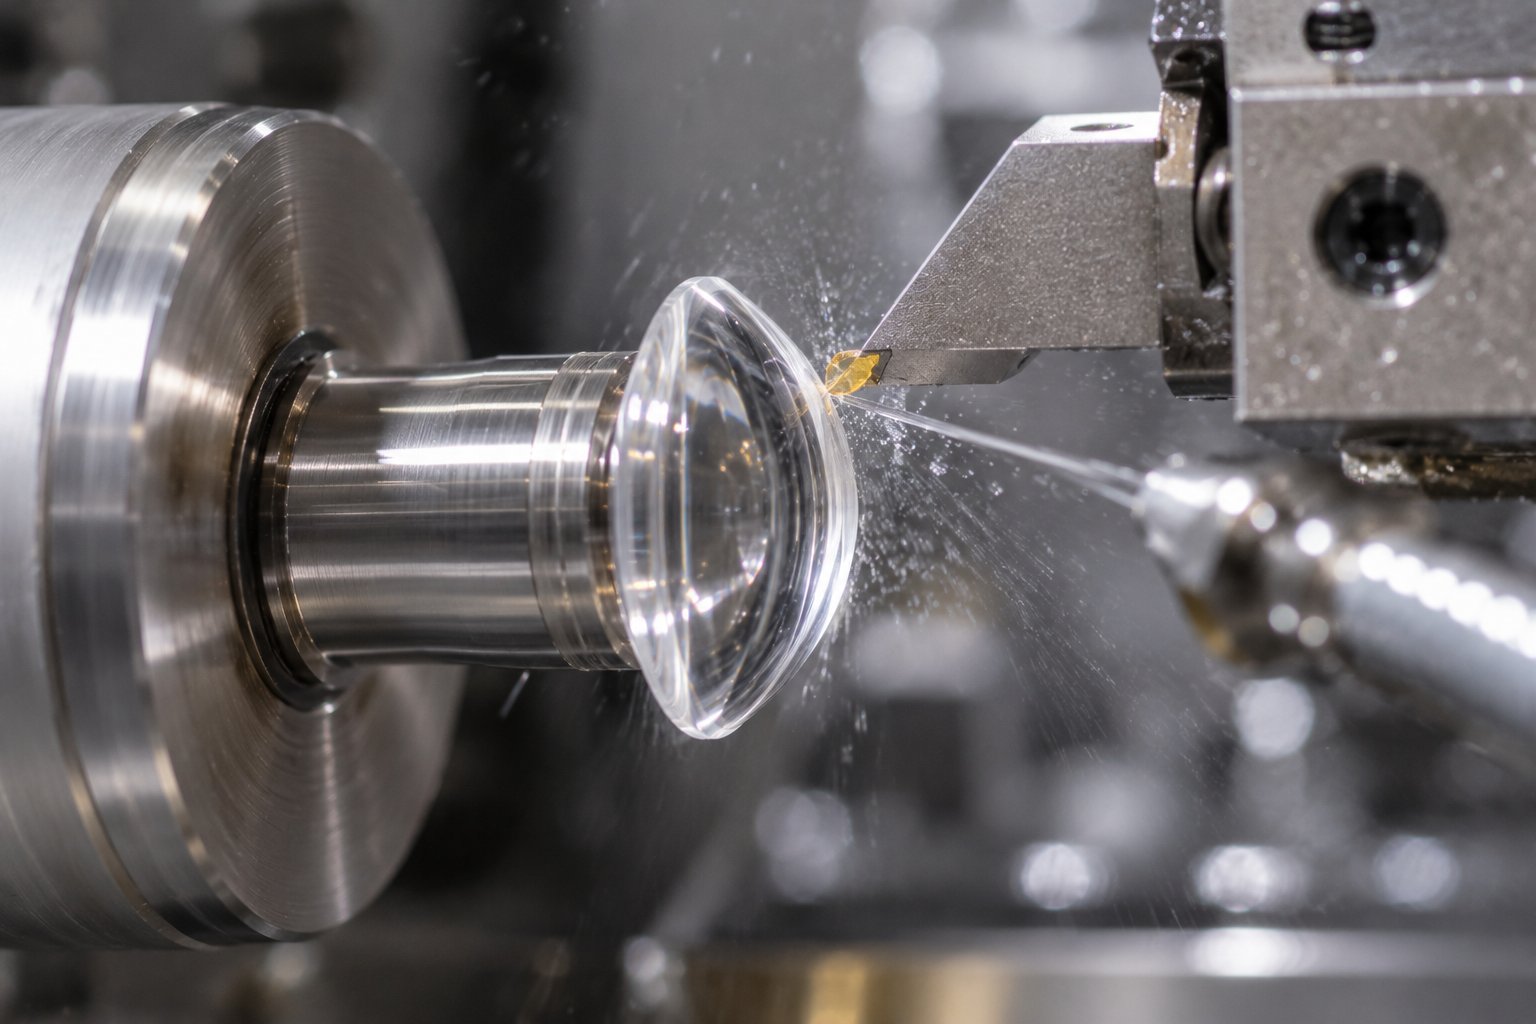
Tre modi per fare una lente a contatto
| Metodo | Come funziona | Lenti tipiche |
|---|---|---|
| Stampaggio | Il materiale liquido polimerizza tra uno stampo anteriore e uno posteriore | Lenti morbide usa e getta giornaliere, quindicinali e mensili |
| Centrifugazione | Il materiale liquido gira in uno stampo rotante e polimerizza | Alcune lenti morbide |
| Tornitura | La lente si ricava da un bottone solido su un tornio di precisione con un utensile diamantato | Rigide gas permeabili, sclerali, ortocheratologiche, toriche, per cheratocono e altre lenti personalizzate |
Lo stampaggio è imbattibile per grandi volumi della stessa lente. La tornitura è imbattibile per flessibilità: qualsiasi curva, misura e potere, a partire da una sola lente. Per questo i laboratori di lenti speciali e personalizzate lavorano con i torni. Gli stampi usati per lo stampaggio sono spesso a loro volta realizzati per tornitura diamantata.
Il bottone
Una lente tornita nasce come bottone: un piccolo disco di materiale per lenti, in genere di circa 12–16 mm di diametro e qualche millimetro di spessore. Le lenti rigide si tagliano da materiali gas permeabili come i fluorosilicone acrilati. Le lenti morbide in idrogel si tagliano mentre il materiale è ancora secco e duro; diventano morbide solo con l’idratazione finale.
La tornitura, passo dopo passo
- Montaggio del bottone. Il bottone viene fissato sul tornio, su un mandrino o in un supporto, perfettamente centrato.
- Taglio della superficie posteriore. Un tornio CNC con mandrino di altissima precisione fa girare il bottone mentre un piccolo utensile diamantato a raggio taglia la curva posteriore, la superficie che appoggia sull’occhio.
- Taglio della superficie anteriore. La lente viene girata e rimontata, e si taglia la curva anteriore. Definisce il potere ottico e, per le lenti toriche e multifocali, può avere forme complesse non rotonde.
- Bordatura. Il bordo della lente viene sagomato e levigato, perché decide gran parte del comfort.
- Lucidatura, se serve. Una leggera lucidatura può togliere i segni dell’utensile. Con un utensile diamantato affilato su un tornio stabile, molti laboratori torniscono senza lucidatura.
- Controllo. Curve, spessore, potere e bordo si misurano e si controllano all’ingrandimento.
- Idratazione, per le lenti morbide. La lente tagliata dura viene immersa; assorbe acqua, si gonfia di una quantità nota e diventa morbida. Poi viene sterilizzata e confezionata.
Perché conta l’utensile diamantato
La superficie di una lente è una superficie ottica. Ogni segno lasciato dall’utensile diffonde la luce e può influire su visione e comfort, quindi il tagliente deve essere estremamente affilato, liscio e regolare. È ciò che dà un diamante monocristallino: diamante naturale o MCD, lucidato con un raggio preciso, con un tagliente che lascia la superficie otticamente trasparente direttamente dal tornio.
- Utensili di sgrossatura e di finitura: molti laboratori usano un utensile per asportare rapidamente il materiale e un altro, più affilato, per la passata finale.
- Il raggio dell’utensile e la qualità del tagliente lungo quel raggio decidono la finitura superficiale.
- L’usura del tagliente si vede subito sulla lente. Quando le lenti cominciano ad apparire velate o richiedono più lucidatura, l’utensile va riaffilato.
- Le lenti intraoculari si producono allo stesso modo, con esigenze ancora più strette, e i loro piccoli bracci di sostegno (aptiche) si fresano con minuscole frese diamantate.
Il ruolo di Bulunmaz
Bulunmaz produce utensili in diamante monocristallino per torni da lenti a contatto e lenti intraoculari, in diamante naturale e MCD: utensili di sgrossatura e di finitura, inserti e frese per aptiche, adattati al portautensili del suo tornio, e li riaffila. Non produciamo lenti. Veda i nostri utensili diamantati per torni da lenti, oppure ci invii il modello del tornio e l’utensile attuale per un preventivo.
Domande frequenti
- Come si fanno le lenti a contatto?
- In tre modi principali. Lo stampaggio (cast molding) polimerizza il materiale liquido tra due stampi e si usa per la maggior parte delle lenti usa e getta. La centrifugazione (spin casting) fa girare il materiale liquido in uno stampo rotante. La tornitura ricava la lente da un bottone di materiale solido su un tornio di precisione con un utensile diamantato, e si usa soprattutto per lenti personalizzate e speciali.
- Perché alcune lenti a contatto sono tornite?
- Perché la tornitura può realizzare qualsiasi forma in piccole quantità, anche una sola lente. È ideale per lenti rigide gas permeabili, sclerali, ortocheratologiche, toriche e per cheratocono, spesso costruite sulle misure di un singolo occhio.
- Che cos’è il bottone di una lente a contatto?
- Un piccolo disco di materiale solido per lenti, in genere di circa 12–16 mm di diametro e qualche millimetro di spessore. La lente si ricava da esso al tornio. I materiali per lenti morbide si tagliano allo stato secco e duro e diventano morbidi solo con l’idratazione.
- Perché si usa un utensile diamantato per tornire le lenti a contatto?
- La superficie della lente è una superficie ottica: ogni segno lasciato dall’utensile influisce su visione e comfort. Un utensile in diamante monocristallino, naturale o MCD, ha un tagliente così affilato e regolare che la superficie richiede poca o nessuna lucidatura dopo il taglio.
- Che cosa significa tornitura senza lucidatura?
- Tagliare le superfici della lente così bene che non serve una fase di lucidatura successiva. Si risparmia tempo e si conserva esattamente la forma tagliata, ma servono un tagliente diamantato affilatissimo e perfettamente mantenuto e un tornio molto stabile.
Ha la macchina e le serve l’utensile? Ci invii il materiale, un disegno o una foto e la finitura che le serve.
Richiedi un preventivoRichiedi un preventivo
Ci parli del suo pezzo
Ci invii il materiale, un disegno o una foto e la finitura che le serve. Le proporremo l’utensile giusto e le invieremo un preventivo.
- E-mail: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62