
技術情報 · アクリル・樹脂
アクリルの研磨方法:バフ研磨、炎研磨、ダイヤモンド研磨
切断したアクリルの端面は白くざらざらしています。板の表面のように透明にするには、主に3つの方法があります。ペーパーとバフによる研磨、炎研磨、そしてダイヤモンド研磨です。仕上がりも、速さも、コストもそれぞれ違います。このページでは、各方法の仕組み、起こりやすい失敗、そしてどの方法が合うかを解説します。
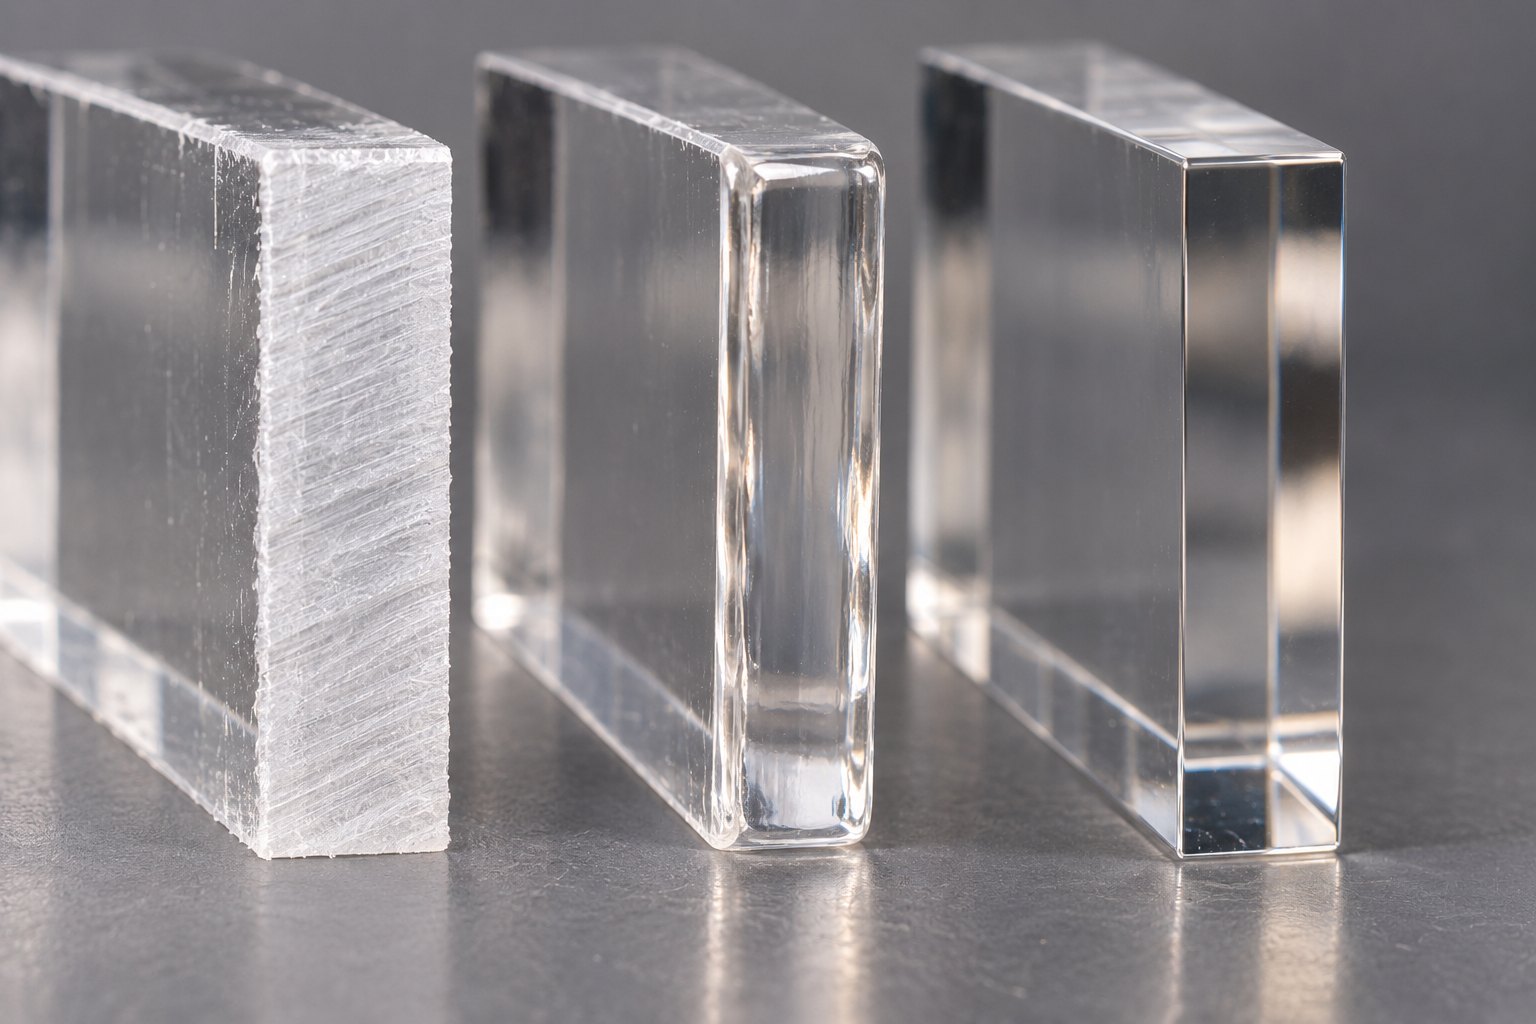
3つの方法の比較
| ペーパーとバフ研磨 | 炎研磨 | ダイヤモンド研磨 | |
|---|---|---|---|
| 仕組み | 研磨材で切断跡を取り、バフとコンパウンドで光沢を出す | 高温の炎で端面の表面を溶かし、滑らかにする | ダイヤモンド工具が一度の加工で端面を透明に切削する |
| 端面の形 | わずかに丸くなる | わずかに丸く、波打つ | 平らで直角、角が立つ |
| 透明度 | 非常によい(作業者による) | 光沢あり。厚い端面では流れ跡が見える | 端面全体で透明かつ均一 |
| 端面の応力 | 過熱しなければ低い | 高い | 低い |
| 曲線形状 | 可 | 可 | 端面研磨機では直線の端面と面取りのみ |
| 設備 | 耐水ペーパー、バフ、コンパウンド | 水素酸素バーナー | 端面研磨機、またはダイヤモンド工具を付けたCNC機 |
| 向いている用途 | 一品物、補修、個人の工房 | 端面の完璧さが不要な曲線部品や短時間の作業 | ディスプレイ、家具、看板、厚板の量産 |
方法1:ペーパーとバフ研磨
個人の工房、一品物、補修のための方法です。機械ではなく根気が必要です。
- 切断跡を取る:スクレーパーややすりで端面を平らにするか、粗い耐水ペーパーから始めます。
- 段階的に水研ぎする:たっぷりの水を使い、#320、#400、#600 のように細かい番手へ進みます。前の番手の跡が消えるまで研いでから次に進みます。最も透明にしたい場合は #800 や #1200 まで続けます。
- バフで仕上げる:柔らかい綿バフと研削用コンパウンドで研ぎ跡を取り、仕上げ用コンパウンドで光沢を出します。手作業なら、柔らかい布とプラスチック用コンパウンドで同じことが時間をかけてできます。
起こりやすい失敗:バフに強く押し付けると端面が熱を持ち、溶けたり、だれたり、応力が残ったりします。部品を動かし続け、軽い力で当てましょう。端面は必ず少し丸くなります。多くの部品では問題ありませんが、角の立った直角の端面が必要な場合には向きません。
方法2:炎研磨
炎研磨では、水素酸素バーナーの小さく非常に高温の炎を端面に沿って動かします。表面が一瞬溶けて流れ、光沢のある膜になります。速く、曲線や入隅にも対応でき、工具が接触しません。
端面は事前に整えておく必要があります。炎は切断跡を取るのではなく、今ある面に光沢を与えるだけです。きれいに切削またはスクレーパー仕上げした端面はよく光りますが、粗い切断面は光りません。
起こりやすい失敗:
- 応力とクレージング:急激な熱で端面に応力が残ります。後でアルコール、ガラスクリーナー、溶剤、接着剤に触れると、細かなひび割れの網目(クレージング)が出ることがあります。板メーカーは炎研磨後のアニールを推奨しています。
- 接着と印刷:同じ理由で、炎研磨した端面は溶剤接着しないほうがよいです。
- 過熱:動かすのが遅すぎると、焦げ、泡、白化が起きます。一度で足りない場合は、部品を冷ましてから次の加熱をします。
- 形状:端面が丸くなり、角がだれます。厚板では表面がわずかに波打って見えることがよくあります。
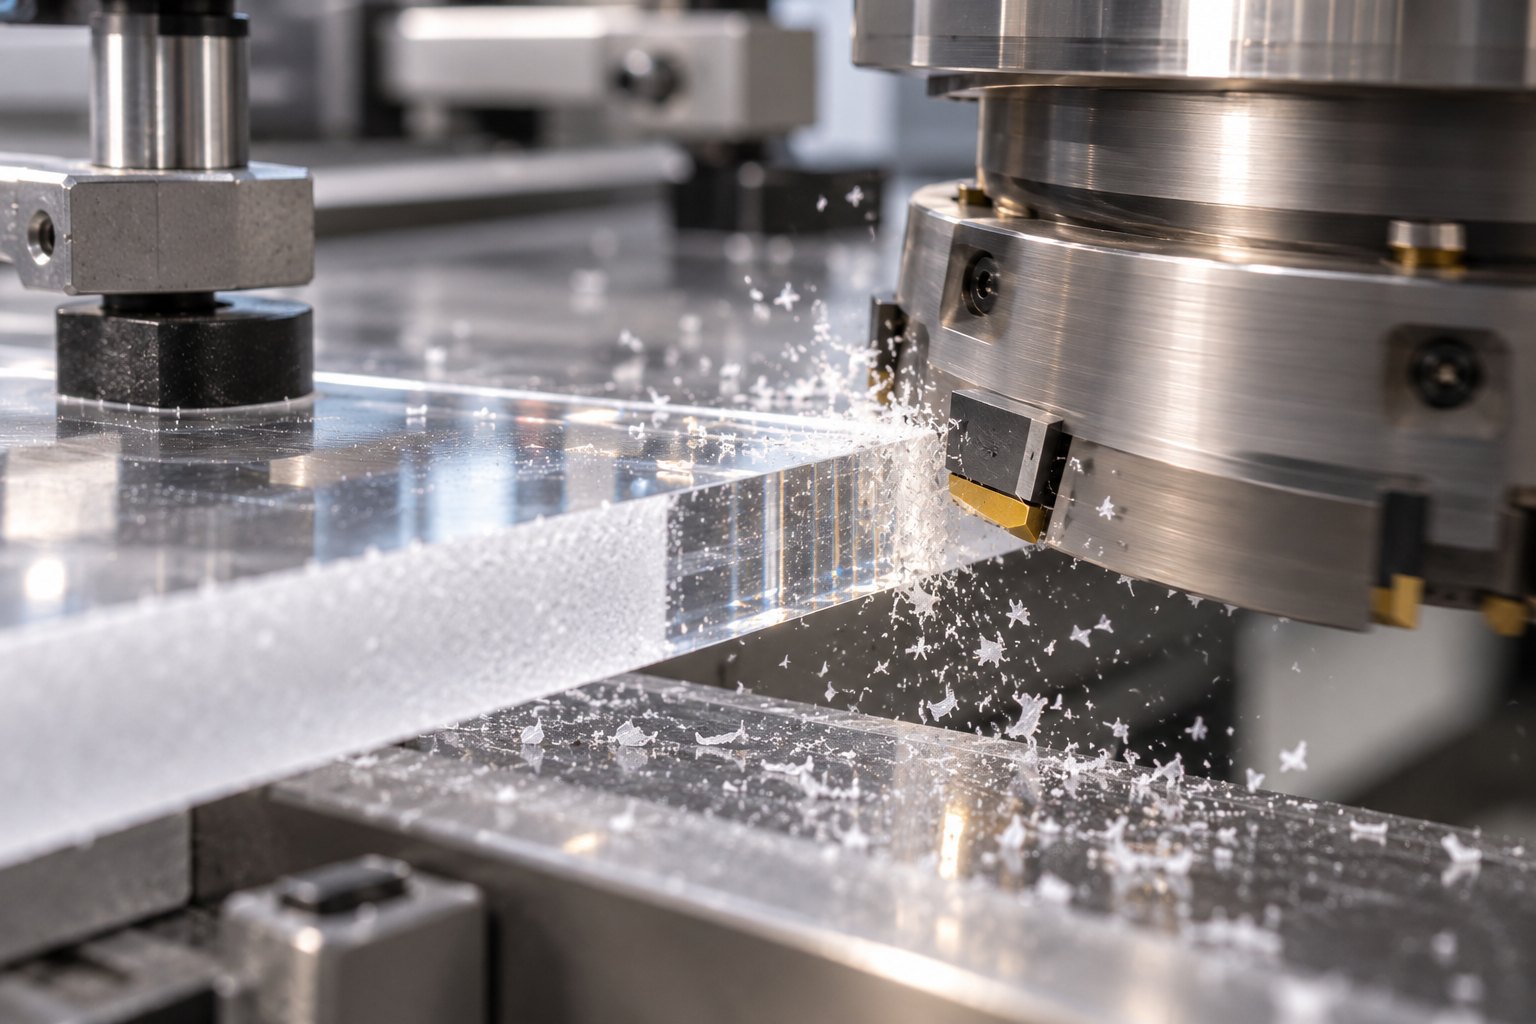
方法3:ダイヤモンド研磨
ダイヤモンド研磨は、溶かすのでも擦るのでもなく、切削です。端面研磨機では板を固定し、その端面を回転するカッターヘッドに送ります。前加工の刃が切断跡を取り、仕上げ用ダイヤモンドが最後にごく細かな切削を行います。端面は一度の加工で、平らで直角、透明な状態で機械から出てきます。
仕上げ用ダイヤモンドは単結晶です。天然ダイヤモンド、または育成した単結晶であるMCDです。単結晶は他のどの切削材料よりもはるかに鋭く滑らかな刃先に研磨でき、その刃先がアクリルに写ります。だから後の研磨なしで透明になるのです。2つのダイヤモンドの違いは天然ダイヤモンドとMCDの解説をご覧ください。
工房がこの方法を選ぶ理由:
- 毎回同じ端面:仕上がりが作業者の腕に左右されません。
- 直角で平ら:角が立ったまま残り、ショーケース、ブロック、トロフィー、家具で重要です。
- 熱が少ない:切削なので、炎研磨よりはるかに応力が少なくなります。
- 厚板や重ね加工:厚いブロックも薄板と同じように均一に仕上がり、薄板は重ねて固定し一度に研磨できます。
限界:端面研磨機で扱えるのは直線の端面と面取りです。曲線、入隅、ポケットは、CNC機でダイヤモンドエンドミルや面取りカッターを使うか、炎で仕上げます。また、ダイヤモンドは衝撃や汚れに弱く、欠けたダイヤモンドはすべての端面に細い線を残します。
どの方法を選ぶべきか
- 一品物や家庭での補修:ペーパーとバフ研磨。
- 曲線形状、短時間、端面が主役ではない場合:炎研磨。接着したりアルコールで清掃したりする部品はアニールします。
- 直線端面の量産、厚板、接着する部品、ガラスのような端面が必要な場合:ダイヤモンド研磨。
- CNC機での透明なポケット、外形、面取り:最終加工に単結晶ダイヤモンドのエンドミルや面取りカッター。
キャスト板と押出板
3つの方法はどちらにも使えます。キャスト板のほうが扱いやすい材料で、きれいに切削でき、熱や溶剤にも比較的強いです。押出板は低い温度で軟化し、製造時の応力も多く残っているため、バフや切れない工具では早く溶けてだれ、炎研磨後のクレージングも起きやすくなります。押出板では、鋭い工具と軽い切削がさらに重要です。
ダイヤモンド研磨の端面が透明でなくなったら
これまで透明な端面を出していた端面研磨機が、くもり、端面に沿った細い線、わずかに乳白色の面を残すようになったら、仕上げ用ダイヤモンドの摩耗か欠けです。交換する必要はありません。単結晶ダイヤモンドは新品のごく一部の費用で何度か再研磨できます。
アクリル用のダイヤモンド工具
Bulunmaz は、端面研磨機用の仕上げダイヤモンドと、CNC機用のダイヤモンドエンドミル、面取りカッター、正面カッターを天然ダイヤモンドとMCDで製作しています。アクリル端面研磨用のダイヤモンド工具をご覧いただくか、機械の種類と現在お使いの工具の写真をお送りください。
部品の受託研磨や端面研磨機の販売は行っていません。
よくある質問
- 家庭でアクリルを磨くいちばん簡単な方法は?
- 端面を段階的に水研ぎします。たとえば #320、#400、#600 の順に耐水ペーパーをかけ、最後に柔らかい布やバフでプラスチック用コンパウンドで仕上げます。時間はかかりますが、特別な道具は不要です。
- 炎研磨はアクリルを弱くしますか?
- 表面を急激に加熱・冷却するため、端面に応力が残ります。応力の残った端面は、特にアルコール、溶剤、接着剤に触れたとき、後から細かなひび割れ(クレージング)が出ることがあります。炎研磨後にアニール(焼きなまし)をするとこのリスクを減らせます。
- 炎研磨した端面は接着できますか?
- おすすめしません。炎研磨した端面に溶剤系接着剤を使うと、クレージングが起きやすくなります。接着する端面には、切削またはダイヤモンド研磨した端面が安全です。
- ダイヤモンド端面研磨機とは何ですか?
- アクリル板を固定し、その端面を回転するカッターヘッドに送る機械です。ヘッドのダイヤモンドが一度の加工で端面を平らに、直角に、透明に切削します。仕上げ用ダイヤモンドは天然ダイヤモンドまたはMCDの単結晶です。
- プレキシグラス、パースペックスなども同じですか?
- はい。プレキシグラス、パースペックス、ルーサイト、アクリライトなどはアクリル板(PMMA)の商品名で、同じ研磨方法が使えます。ポリカーボネートは別の樹脂で、ダイヤモンド切削で透明にできますが、炎研磨やバフ研磨はアクリルほどうまくいきません。
- Bulunmaz はアクリル部品の研磨をしますか?
- いいえ。Bulunmaz は、自社で端面研磨機やCNC機を使う工房向けにダイヤモンド工具を製作・再研磨しています。部品の受託研磨や端面研磨機の販売は行っていません。
機械をお持ちで、工具をお探しですか?被削材、図面または写真、必要な仕上げ面をお送りください。
お見積り依頼お見積り依頼
加工部品についてお聞かせください
材料、板厚、機械の型式、図面または写真をお送りください。最適な工具をご提案し、お見積りをお送りします。
- メール: hello@bulunmaztools.com
- WhatsApp: +90 532 561 99 62